网布预拉定型工艺,张力计算分配与动态支撑反馈优化
网布预拉定型工艺的核心逻辑与物理机制 网布在经历高温定型或化学交联过程中,纤维内部应力释放与宏观形变之间存在严密的物理耦合关系。预拉定型并非简单的拉伸动作,而是通过控制材料在玻璃化转变温度附近的分子链重排,消除加工残留应力,从而锁定网孔结构的稳定性。这一过程要求张力分布必须严格遵循材料本构方程,任何局部的张力突变都会导致纤维取向度不均,进而引发成品尺寸偏差或力学性能衰减。 在实际生产场景中,网布
网布预拉定型工艺的核心逻辑与物理机制
网布在经历高温定型或化学交联过程中,纤维内部应力释放与宏观形变之间存在严密的物理耦合关系。预拉定型并非简单的拉伸动作,而是通过控制材料在玻璃化转变温度附近的分子链重排,消除加工残留应力,从而锁定网孔结构的稳定性。这一过程要求张力分布必须严格遵循材料本构方程,任何局部的张力突变都会导致纤维取向度不均,进而引发成品尺寸偏差或力学性能衰减。
在实际生产场景中,网布的各向异性特征使得传统的一维拉伸模型难以应对复杂工况。经向与纬向的收缩率差异、纤维结晶度的变化以及环境温湿度波动,共同构成了多变量耦合的非线性系统。工艺设计的核心在于识别这些关键变量,建立基于材料热力学行为的张力基准,确保网布在受力状态下保持几何形状的可预测性,为后续的高精度成型提供基础保障。
张力计算的数学模型与分配策略
张力计算需摒弃经验估算,转而采用基于连续介质力学的解析方法。通过引入广义胡克定律结合粘弹性模型,可以精确描述网布在动态拉伸过程中的应力-应变关系。计算过程中,必须将网布的初始网孔率、纤维直径、编织密度以及预拉伸倍数纳入参数体系,利用有限元分析模拟不同受力点的应力集中情况,从而确定最优的张力分配方案。
具体的张力分配需遵循“梯度递减”与“动态均衡”原则。在夹持端,张力需克服惯性阻力,设定为略高于理论计算值的初始负载;而在自由变形区,张力应随位移呈非线性衰减,以避免局部过载导致的纤维断裂或滑移。通过建立严密的张力平衡方程,将总张力合理分解至各个支撑辊轮,确保网布表面张力分布的均匀性,减少因张力不均引发的波浪纹或褶皱缺陷,提升产品的一致性水平。
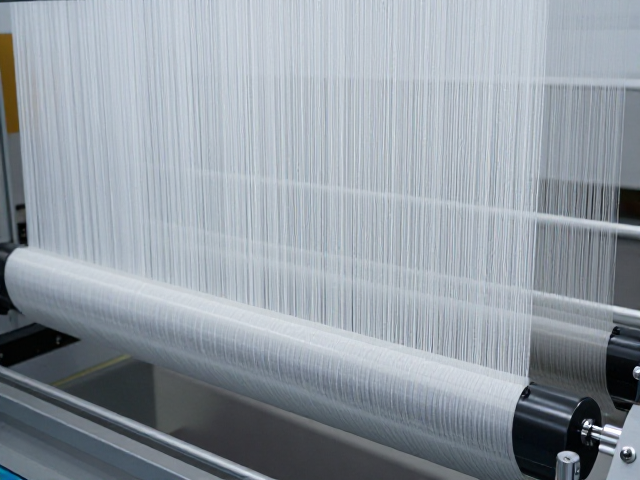
动态支撑反馈系统的运行机制
传统刚性支撑难以应对网布在高速运行中的抖动与偏移,动态支撑反馈系统通过高精度位移传感器实时监测网布位置,结合压力反馈回路,实现对支撑辊轮的微米级自适应调节。该系统利用闭环控制算法,将实时采集的张力数据与设定阈值进行比对,动态调整伺服电机的输出扭矩,即时补偿因速度变化或材料特性波动引起的张力扰动。
反馈优化的核心在于响应速度与控制精度的平衡。系统需在毫秒级时间内完成数据采集、处理与执行指令下发,确保支撑力能够跟随网布的运动轨迹进行动态匹配。通过引入自适应滤波算法,有效剔除传感器噪声干扰,提高信号的信噪比。这种实时交互机制不仅稳定了网布的运行姿态,还显著降低了因机械振动导致的张力波动,使网布始终处于理想的受控状态,为高精度定型提供稳定的力学环境。
工艺参数优化与质量控制指标
优化网布预拉定型工艺需建立严密的参数映射关系,重点监控拉伸速率、温度曲线及张力保持时间等关键变量。通过正交实验设计,分析各参数对网布最终尺寸稳定性、抗撕裂强度及透气率的影响权重,确定最佳工艺窗口。在此过程中,需严格区分短期弹性形变与长期塑性形变,确保定型后的网布在去除外力后能保持稳定的几何结构,避免回弹现象影响后续加工精度。
质量控制体系应涵盖从原材料入库到成品出库的全流程检测。利用图像识别技术对网布表面进行在线缺陷检测,实时捕捉网孔变形、断丝或污渍等异常,并与张力数据进行关联分析,追溯质量问题的根源。通过建立大数据数据库,记录不同批次材料在不同工艺参数下的表现,利用统计分析方法持续修正张力计算模型,形成闭环的质量改进机制,确保持续产出符合高标准要求的网布产品。