PA66玻纤尼龙,静电粉末喷涂,模块化精密组装工艺详解
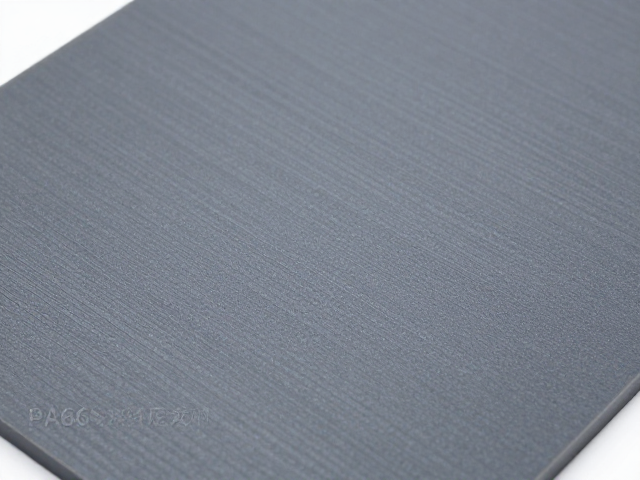
PA66玻纤尼龙基材特性与预处理逻辑 PA66(聚酰胺66)在添加玻璃纤维增强后,其机械强度、耐热性及尺寸稳定性得到显著提升,成为工业零部件及结构件的主流工程塑料。玻璃纤维的加入通常使材料拉伸强度提升30%-50%,热变形温度可超过250℃,这种高刚性基材为后续的表面处理提供了坚实的物理基础。然而,玻纤表面的微观粗糙度及极性特征,使得传统溶剂型涂料附着力难以持久,必须通过严密的表面预处理来激活结
PA66玻纤尼龙基材特性与预处理逻辑
PA66(聚酰胺66)在添加玻璃纤维增强后,其机械强度、耐热性及尺寸稳定性得到显著提升,成为工业零部件及结构件的主流工程塑料。玻璃纤维的加入通常使材料拉伸强度提升30%-50%,热变形温度可超过250℃,这种高刚性基材为后续的表面处理提供了坚实的物理基础。然而,玻纤表面的微观粗糙度及极性特征,使得传统溶剂型涂料附着力难以持久,必须通过严密的表面预处理来激活结合位点,消除脱模剂残留,确保涂层与基材形成真正的化学与物理锁合。
静电粉末喷涂前的表面处理并非简单的清洁,而是涉及严格的除油、磷化或无磷转化处理工艺。对于PA66玻纤件,由于塑料基体无法像金属那样形成传统磷酸盐转化膜,工业上常采用专用塑料前处理剂进行表面活化与粗化。这一过程去除了脱模剂、油污及静电吸附灰尘,同时在微观层面增加表面自由能,为粉末涂料的流平与固化提供均匀的基底。预处理效果直接决定了最终涂层的附着力等级,通常要求达到ISO 2409标准中的0级或1级划格试验结果,这是保证长期耐候性和抗冲击性的先决条件。
静电粉末喷涂工艺参数与固化机理
静电粉末喷涂利用高压静电电场使带负电荷的粉末涂料微粒吸附于接地的工件表面,经高温烘烤后熔融流平、交联固化形成连续涂膜。针对PA66玻纤材料,喷涂工艺的核心难点在于热平衡控制。PA66的玻璃化转变温度较高,但长期高温易导致基材黄变或翘曲,因此固化曲线通常设定在180℃-200℃区间,保温时间控制在10-20分钟。粉末涂料多选用聚酯混合型或改性环氧聚酯树脂,其流平窗口需与基材的热传导系数相匹配,确保涂层内部无气泡、针孔,且表面光泽度均匀,避免因玻纤分布不均导致的“露纤”现象。
喷涂过程中的电场分布与粉末粒径分布是决定涂层均匀性的关键变量。常规喷涂电压维持在60-100kV,通过调节喷枪与工件的距离(通常20-30cm)及粉末流量,实现厚度控制在60-120μm之间。对于结构复杂的模块化部件,需采用多枪位或旋转喷涂技术以消除静电屏蔽效应,确保凹槽、内壁等隐蔽区域也能获得完整覆盖。固化过程中,粉末颗粒熔融后通过分子链段的扩散与交联反应形成三维网络结构,这一过程要求环境温度稳定,避免气流扰动导致粉末未固化前脱落,从而保证涂层表面的致密性与防腐性能。
模块化精密组装的公差控制与连接技术
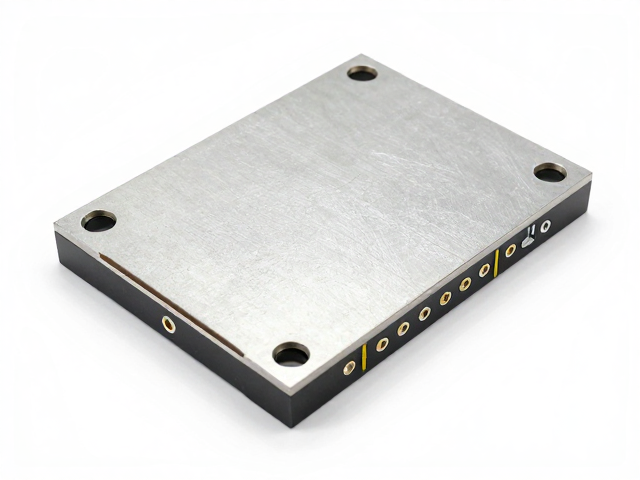
模块化精密组装依赖于高精度的模具加工与严密的公差管理体系,PA66玻纤件在注塑成型阶段即需考虑后续组装的接口设计。通过采用HIPS(高绝缘塑料)或精密金属嵌件预注塑技术,可在玻纤尼龙基体中形成高强度的连接节点。组装过程中,卡扣配合、超声波焊接或精密螺钉紧固是主要连接方式。对于卡扣结构,需计算玻纤增强后的弹性模量,确保卡舌在装配过程中的应力不超过材料的屈服强度,防止长期应力集中导致的脆性断裂。超声波焊接则利用高频振动摩擦生热,使接触面熔融结合,无需添加任何粘合剂,接头强度接近母材,且无化学残留,特别适用于密封性要求高的模块单元。
精密组装还涉及严格的尺寸链计算与热膨胀系数匹配问题。PA66玻纤件的热膨胀系数虽低于纯尼龙,但仍高于金属组件,因此在不同材质拼接的模块中,需预留合理的间隙补偿或采用柔性连接结构,以应对环境温度变化引起的尺寸漂移。装配过程中常引入自动化视觉检测系统,对关键接口的同轴度、平面度进行实时监测,确保装配公差控制在±0.05mm以内。这种高标准的组装工艺不仅提升了产品的一致性,还简化了后期维护流程,使得模块单元可独立更换,降低了整体生命周期成本,体现了现代制造中对可靠性与可维护性的双重追求。