模压成型工艺解析,分层填充打造软硬适中体验
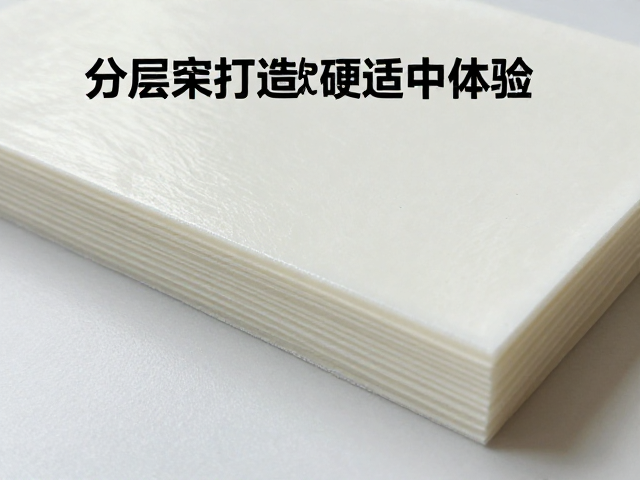
模压成型工艺的核心原理与材料特性 模压成型,又称压制成型,是一种将定量物料放入加热的模具型腔中,在压力作用下使物料流动、填充型腔,并通过加热和加压使其固化定型,最终获得预定形状和性能制品的加工方法。在家居软体领域,这种工艺常被称为“一体成型”或“模塑”,其核心在于利用聚氨酯(PU)泡沫等高分子材料在高温高压环境下发生的交联反应,实现材料从液态或半固态到固态的结构转变。与传统的裁切拼接工艺不同,模
模压成型工艺的核心原理与材料特性
模压成型,又称压制成型,是一种将定量物料放入加热的模具型腔中,在压力作用下使物料流动、填充型腔,并通过加热和加压使其固化定型,最终获得预定形状和性能制品的加工方法。在家居软体领域,这种工艺常被称为“一体成型”或“模塑”,其核心在于利用聚氨酯(PU)泡沫等高分子材料在高温高压环境下发生的交联反应,实现材料从液态或半固态到固态的结构转变。与传统的裁切拼接工艺不同,模压成型能够一次性成型出具有复杂曲面和内部结构变化的产品,极大地提升了产品的整体性和结构稳定性。
材料的选择直接决定了模压成型的最终质感与功能表现。目前行业内广泛使用的材料主要为高回弹聚氨酯泡沫,通过调整异氰酸酯与多元醇的比例以及添加催化剂、发泡剂等助剂,可以精确控制泡沫的密度、硬度、开孔率以及回弹性能。不同密度和硬度的泡沫材料在模压过程中表现出不同的流动性,工程师通过计算物料在模具内的填充速率和压力分布,确保材料能均匀填充至模具的各个角落,特别是对于需要体现“软硬适中”体验的产品,通常会在模具设计中预留严密的公差,并选用具有优异流变特性的配方材料,以消除内部空洞或密度不均的现象。
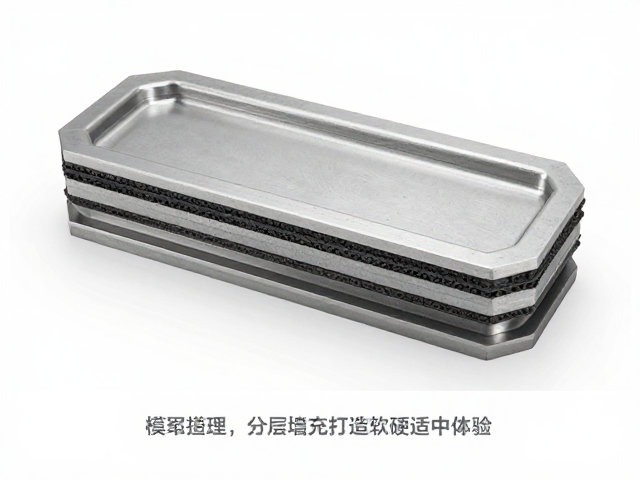
模具设计与分区密度控制技术
实现“软硬适中”的体验,关键在于模具内部的分区密度控制技术。传统的整体模压难以在同一部件上同时提供支撑性与包裹感,因此现代模压工艺常采用分区模具设计或多次注料工艺。通过在模具特定区域设置压力缓冲垫、调整物料注入点或使用不同配方的泡沫原料,使得成品在受力时,接触面能因材料较软而产生形变以贴合人体曲线,提供舒适的包裹感;而在支撑区域,材料因密度较高或结构致密,能提供足够的反作用力,防止过度塌陷。这种物理结构上的差异化设计,无需依赖额外的填充物拼接,仅凭单一模压过程即可达成复合型的触感体验。
模具的型腔设计需严格遵循流体力学原理,以平衡物料在固化过程中的收缩与膨胀。模具表面的温度控制系统至关重要,通常采用油温或水温进行精确调节,确保模具各部位温度均匀,避免局部过热导致材料老化或局部温度过低导致填充不满。在成型过程中,模具闭合后施加的压力需克服物料粘度,使其克服阻力填充至微小细节处,同时压力的大小直接影响最终产品的密度分布。通过计算机辅助工程(CAE)模拟,可以预测物料在模具内的流动前沿和压力场,优化浇口位置和模具排气结构,从而在微观结构上保证材料内部孔隙分布的均匀性,这是形成一致且舒适触感的基础。
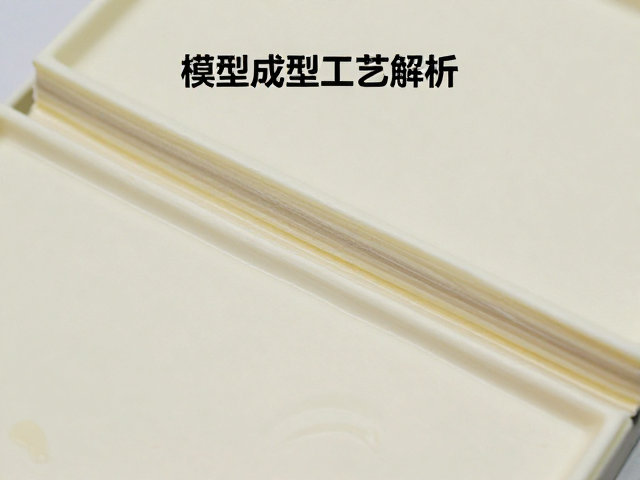
固化过程中的参数调控与应力释放
模压成型过程中的温度、压力和时间参数(即“温压时”三要素)的精准调控,是决定产品内部微观结构的关键。在加热阶段,物料温度升高,粘度降低,流动性增强,此时施加压力使物料紧密贴合模具内壁;随着固化反应的进行,交联网络形成,物料粘度迅速增加并固化定型。固化时间的长短直接影响交联度,进而影响产品的长期耐用性和回弹性能。若固化不足,产品可能出现变形、塌陷或长期使用后硬度下降;若过度固化,则可能导致材料变脆,失去应有的柔软触感。因此,必须根据所用材料的化学特性,制定严密的固化曲线,确保反应完全且结构稳定。
在脱模及后处理阶段,应力释放是保障产品尺寸稳定性和物理性能的重要环节。模压成型后的制品内部可能存在残余应力,若不及时释放,可能导致产品在后续使用中发生扭曲、开裂或尺寸变化。通常,成型后的产品需在特定温度环境下进行时效处理,或在脱模后经过一定时间的自然冷却和静置,使内部分子链重新排列,消除内应力。此外,对于大型或结构复杂的模压件,还需进行尺寸精度检测,确保其在长期使用过程中保持原有的形态特征。这一过程虽然不直接改变材料的基本属性,但对于维持“软硬适中”体验的持久性具有决定性作用,确保产品在不同环境条件下均能提供一致的性能表现。