高温高压一体塑形与真空吸塑成型,耐压强度测试全解析
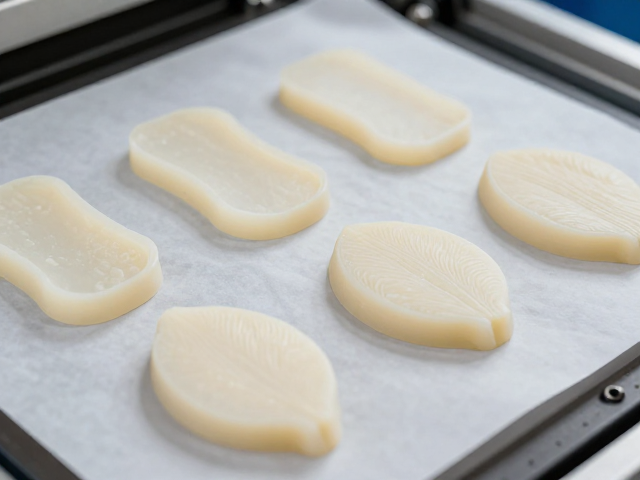
高温高压一体塑形的工艺机理与材料响应 高温高压一体塑形技术核心在于利用热塑性高分子材料在玻璃化转变温度以上的物理特性,通过模具腔室内的高温环境与机械压力协同作用,使材料分子链发生滑移与重排,从而获得高致密度的成型件。这一过程通常涉及将预成型坯料加热至软化状态后,迅速置入闭合模具,随后施加数百至数千千帕的保压压力,确保材料完全填充复杂型腔并消除内部微孔缺陷。相较于传统分段成型,一体化工艺显著减少了
高温高压一体塑形的工艺机理与材料响应
高温高压一体塑形技术核心在于利用热塑性高分子材料在玻璃化转变温度以上的物理特性,通过模具腔室内的高温环境与机械压力协同作用,使材料分子链发生滑移与重排,从而获得高致密度的成型件。这一过程通常涉及将预成型坯料加热至软化状态后,迅速置入闭合模具,随后施加数百至数千千帕的保压压力,确保材料完全填充复杂型腔并消除内部微孔缺陷。相较于传统分段成型,一体化工艺显著减少了层间结合力的弱点,使得成品在承受外部载荷时表现出更均匀的内应力分布,这对于需要极高结构完整性的工业部件至关重要。
在实际生产环境中,材料的选择直接决定了工艺的可行性与最终性能表现。聚碳酸酯(PC)、聚醚醚酮(PEEK)以及特种工程塑料常因其优异的耐热性与机械强度而被采用。例如,PEEK材料在260°C以上的加工温度下仍能保持结构稳定性,配合20MPa以上的成型压力,可显著提升制品的结晶度。这种高结晶度直接关联着材料的耐化学腐蚀能力与长期蠕变抗性。工艺参数的设定需严格遵循材料的热力学数据,温度过高会导致分子链降解,而压力不足则会引起短射或熔接痕,因此精确的热平衡控制与压力曲线模拟是确保批次间一致性的关键环节。
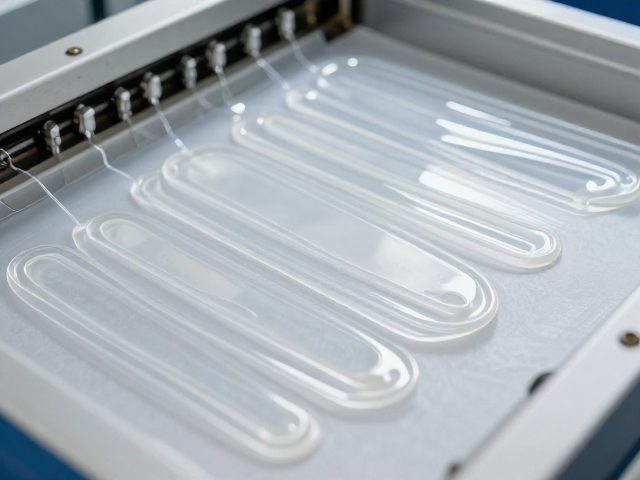
真空吸塑成型的物理机制与成型局限
真空吸塑成型依赖于气压差原理,通过将加热软化的片材覆盖在模具表面,抽除模具与片材间的气体,利用大气压将片材压贴在模具内壁形成预定形状。该工艺的优势在于模具成本相对较低,适合中小批量生产复杂曲面结构,但其成型深度与壁厚均匀性会受到材料延展极限与加热均匀性的严格限制。在吸塑过程中,片材各部位的拉伸比不同,导致壁厚分布不均,通常转角与深凹处会出现明显的变薄现象,这可能成为后续耐压测试中的潜在失效点。
为了克服传统吸塑在耐压性能上的不足,现代工艺常引入双向拉伸或预成型辅助步骤。通过在真空吸附前对片材进行局部预拉伸,可以改善材料分子取向,提升成型件的纵向与横向强度平衡。然而,无论工艺如何改良,真空吸塑制品的层状结构特征使其在面对内部高压或外部冲击时,其抗撕裂性能通常低于经过高温高压一体成型的致密部件。因此,在涉及压力容器的应用场景中,需通过严密的壁厚计算与补强设计来弥补材料结构上的固有弱点,确保其在极端工况下的安全性。
耐压强度测试的标准体系与评估维度
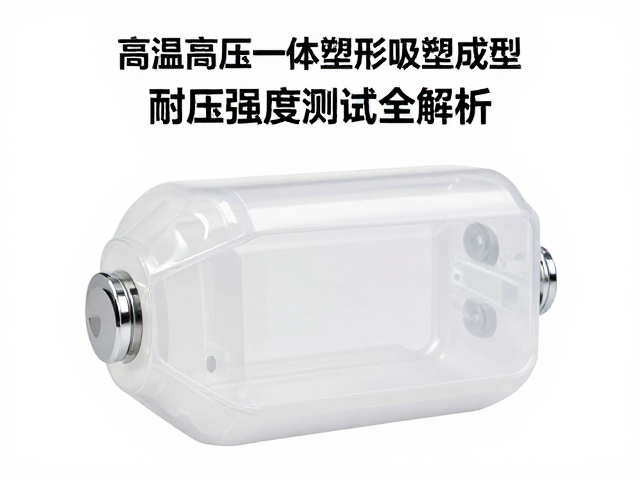
耐压强度测试旨在量化材料或制品在内部或外部压力作用下抵抗破裂或永久变形的能力,主要依据ISO 1122、ASTM D1599或GB/T 1040等国际标准进行。测试的核心指标包括爆破压力、屈服压力及持久强度。对于一体塑形部件,测试重点在于验证其整体结构的完整性,检测是否存在因内应力集中导致的隐性裂纹;而对于吸塑成型部件,测试则更关注壁厚薄弱点的极限承载能力以及层间结合力。测试设备的精度需符合相关计量规范,压力传感器与位移传感器的数据采集频率需足以捕捉材料从弹性变形到塑性变形直至断裂的全过程数据。
测试环境的控制对结果的可重复性具有决定性影响。温度、湿度以及加载速率会显著改变高分子材料的力学响应。例如,在高温环境下进行耐压测试,材料的屈服强度通常会下降,表现为更长的蠕变时间但更低的极限压力。因此,标准测试通常在23°C±2°C的恒温环境中进行,加载速率依据材料类型设定,如慢速拉伸以模拟长期静载荷,或快速加载以评估冲击耐压性能。通过对比不同工艺制成的样品在相同测试条件下的失效模式,可以直观地解析工艺参数对最终耐压性能的影响机制,为工艺优化提供数据支撑。
测试数据的深度解析与失效模式识别
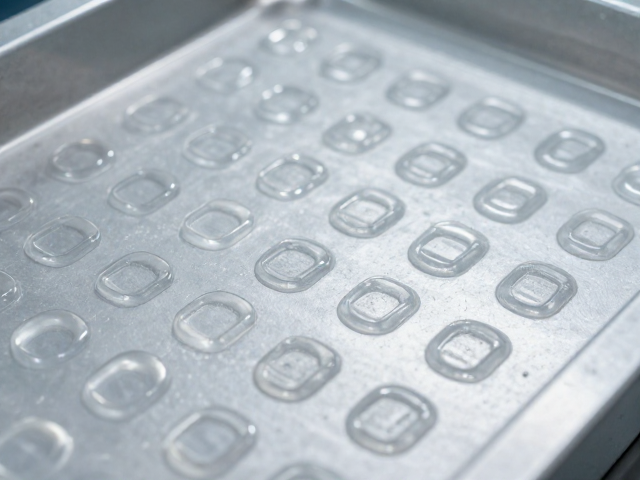
耐压测试产生的数据不仅包含最终的爆破数值,更关键的是压力-时间曲线与应变分布特征。通过分析曲线斜率的变化,可以识别材料的屈服点与断裂点。对于一体塑形样品,理想的曲线应表现为平滑的上升后突然跌落,表明材料在达到极限强度前未发生预损伤;若曲线出现波动或多次平台期,则可能暗示内部存在气泡、夹杂或分子取向不均导致的局部弱化。结合声发射监测技术,可以实时捕捉材料微裂纹扩展的声音信号,从而在宏观破坏发生前定位微观缺陷的位置。
失效模式的微观分析有助于揭示工艺缺陷的根本原因。扫描电子显微镜(SEM)常用于观察断裂断口的形貌,韧性断裂通常表现为韧窝状结构,而脆性断裂则呈现平整的解理面。一体塑形工艺若冷却速率控制不当,可能在断口处观察到应力发白区域,表明该处存在较高的残余应力。相比之下,吸塑制品的失效常发生在拉伸比最大的区域,断口显示出明显的纤维状拉伸痕迹。通过将这些微观形貌与宏观测试数据结合,可以精确判断是材料本身的热稳定性不足,还是成型过程中的压力分布不均导致了耐压性能的下降,从而指导后续工艺的针对性调整。