立体镂空导风工艺解析,超声波热压成型与网布密度弹性的透气秘诀
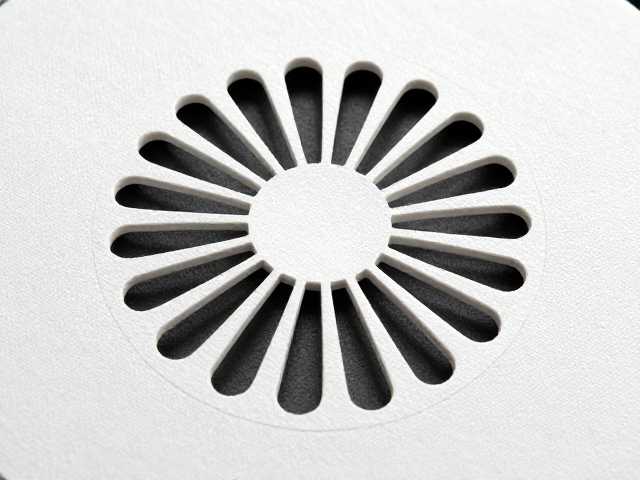
立体镂空导风工艺的核心逻辑与结构优势 立体镂空导风技术并非简单的表面压花,而是通过精密的模具设计,在材料表面形成具有明确物理边界的气流通道。这种结构利用空气动力学原理,将原本平面分布的透气孔转化为具有纵深感的立体网格。当人体运动产生热量或汗液蒸发时,立体结构能有效增加空气与织物接触的有效面积,使得湿热空气能够迅速通过镂空孔隙排出,而非在织物表面形成滞留层。 相较于传统的平面打孔工艺,立体镂空在保
立体镂空导风工艺的核心逻辑与结构优势
立体镂空导风技术并非简单的表面压花,而是通过精密的模具设计,在材料表面形成具有明确物理边界的气流通道。这种结构利用空气动力学原理,将原本平面分布的透气孔转化为具有纵深感的立体网格。当人体运动产生热量或汗液蒸发时,立体结构能有效增加空气与织物接触的有效面积,使得湿热空气能够迅速通过镂空孔隙排出,而非在织物表面形成滞留层。
相较于传统的平面打孔工艺,立体镂空在保持材料整体力学性能方面表现更佳。平面打孔容易破坏纤维结构的连续性,导致材料强度下降,而立体成型技术通常通过热压或超声波焊接实现局部形变,未改变基材整体的纤维交织状态。这种结构上的完整性使得面料在经历反复拉伸、摩擦后,镂空形态依然能保持稳定,不会因长期使用而塌陷或变形,从而维持长期的透气效率。
超声波热压成型的热能控制与成型精度
超声波热压成型技术利用高频机械振动产生的摩擦热,使特定高分子材料(如TPU、PVC或特定尼龙)在极短时间内达到熔融状态,进而与底层网布或基材进行无缝融合。这一过程的关键在于能量密度的精确控制,超声波换能器将电能转化为高频机械能,通过变幅杆放大后作用于焊头,使得接触点的温度迅速升高至材料熔点,随后在压力作用下完成定型。
该工艺实现了“无胶粘合”的物理连接,避免了传统胶粘工艺中可能出现的胶水老化、发黄或释放挥发性有机化合物(VOCs)的问题。在工业生产中,超声波焊接的响应速度极快,单次焊接周期通常在毫秒级别,这使得大规模生产线能够实现高速连续作业。同时,由于热量集中在极小的接触区域,周围材料受热影响极小,有效防止了基材因高温而产生的收缩、变形或变色,保证了产品外观的整洁与尺寸的稳定。
网布密度对空气流通率的物理影响
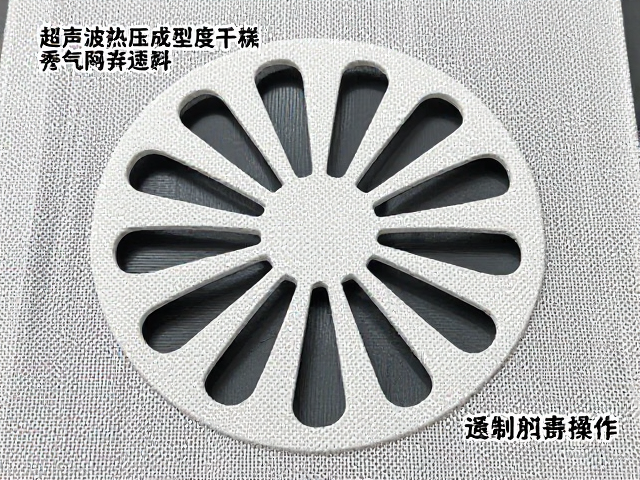
网布密度是决定透气性能的基础变量,通常以单位面积内的网孔数量或线密度来衡量。高密度的网布虽然能提供更高的抗撕裂强度和更严密的防护,但其单位面积内的开孔率较低,空气通过的阻力较大。相反,低密度网布开孔率高,空气流通顺畅,但在强度和防风性上有所妥协。因此,工艺设计的核心在于在强度与透气性之间找到最佳平衡点。
空气通过多孔介质的流动遵循达西定律,流量与孔隙率成正比,与粘度成反比。在立体镂空结构中,网布的密度决定了基础孔隙的大小和分布均匀性。如果网布密度不均,会导致气流分布不均,形成局部热点或湿气积聚区。通过高精度织造技术确保网布密度的一致性,再结合超声波热压成型的定点加固,可以构建出台阶状或梯度式的透气网络,使气流在不同风速和压力差下都能保持稳定的通过效率。
材料弹性恢复与透气性能的动态关联
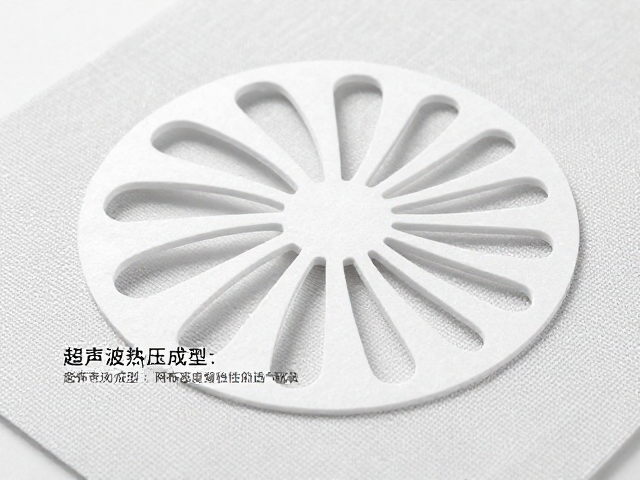
透气性能并非静态指标,而是会随着材料形变动态变化。当面料受到拉伸或挤压时,网布纤维发生位移,网孔形状改变,可能导致透气通道变窄甚至闭合。高弹性的网布材料(如含有高比例氨纶或采用弹性纤维混纺)在受力后能迅速恢复原始形态,从而维持预设的透气结构。这种弹性恢复能力确保了在运动过程中,即使面料被肢体挤压,内部的气流交换效率也不会出现断崖式下降。
超声波热压成型点在材料弹性形变中扮演着“锚点”的角色。这些经过热压固定的点限制了纤维的过度滑移,防止网布在反复拉伸后发生永久性变形或松弛。当材料回弹时,固定点引导纤维沿预定路径恢复,使得立体镂空结构的几何形状得以保留。这种结构稳定性对于需要高频运动的使用场景至关重要,它保证了透气系统在动态环境下的一致性和可靠性,避免了因材料疲劳导致的透气功能衰退。