金属框架喷塑工艺,除尘防锈与定期润滑脂养护指南
金属框架喷塑前的表面预处理与除尘标准 金属框架在进入喷塑生产线前,表面残留的灰尘、油污及氧化皮是导致涂层附着力失败的首要隐患。工业实践中,通常采用高压空气吹扫结合无尘布擦拭的方式进行初步除尘,对于顽固油污则需经过脱脂清洗工序。这一阶段的核心在于确保基材表面达到“无水膜、无灰尘、无油污”的状态,任何细微的颗粒残留都会在后续的高温烘烤过程中形成针孔或缩孔,直接破坏涂层的连续性。 除尘效果的检验往往依
金属框架喷塑前的表面预处理与除尘标准
金属框架在进入喷塑生产线前,表面残留的灰尘、油污及氧化皮是导致涂层附着力失败的首要隐患。工业实践中,通常采用高压空气吹扫结合无尘布擦拭的方式进行初步除尘,对于顽固油污则需经过脱脂清洗工序。这一阶段的核心在于确保基材表面达到“无水膜、无灰尘、无油污”的状态,任何细微的颗粒残留都会在后续的高温烘烤过程中形成针孔或缩孔,直接破坏涂层的连续性。
除尘效果的检验往往依赖于目视检查与白布擦拭测试。操作人员需定期清洁喷房内的过滤系统,防止循环风携带的粉尘二次沉积在工件表面。同时,环境控制至关重要,喷塑车间应保持相对正压,避免室外未经处理的空气流入。通过严格控制预处理环节,能够显著提升后续涂层与金属基材的结合力,为防锈性能的发挥奠定物理基础。
喷塑涂层形成机理与防锈屏障作用
喷塑工艺利用静电吸附原理,将粉末涂料均匀附着于金属表面,随后经过高温烘烤发生流平、交联固化,形成致密的高分子保护膜。这一层涂膜不仅具备美观的色彩表现,更关键的是其隔绝了氧气、水分及腐蚀性离子与金属本体的接触。不同材质的金属框架对涂层的厚度与固化温度有特定要求,例如碳钢框架通常要求涂膜厚度在60-80微米之间,以确保足够的机械强度和防腐能力。
防锈效果的持久性很大程度上取决于涂层的致密性与完整性。高质量的喷塑层能够有效抵御盐雾侵蚀,在标准的盐雾测试中,合格产品需能承受一定小时数(如24-48小时,具体视涂层类型而定)而无红锈产生。涂层中的树脂成分会与金属表面的微孔形成微观锚固,这种物理与化学双重结合机制,使得金属框架在户外或潮湿环境中仍能保持结构稳定,延缓基材腐蚀进程。
关键运动部件的润滑脂选型与涂抹规范
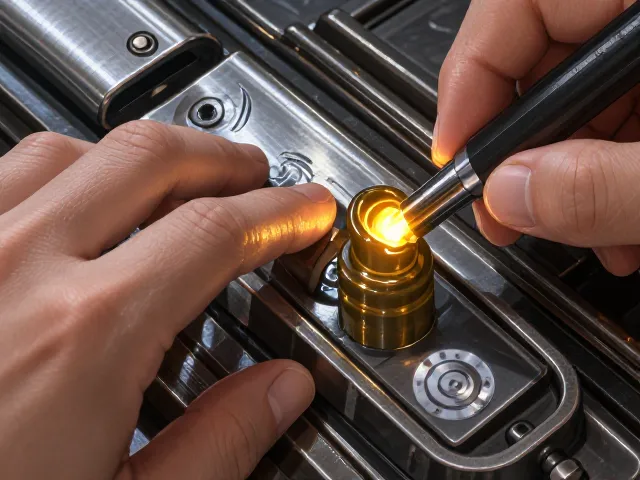
金属框架若包含活动关节、铰链或滑动部件,润滑脂的定期养护是维持其机械性能的关键。选用润滑脂时需考虑工作环境温度、负载大小及速度要求。一般而言,高温环境下宜选用合成烃或聚脲基润滑脂,而低温或重载工况则推荐锂基或复合锂基润滑脂。润滑脂的锥入度指标决定了其软硬程度,需根据部件间隙选择合适牌号,过稀易流失,过稠则增加摩擦阻力。
涂抹润滑脂时应遵循“少量多次、均匀覆盖”的原则。对于轴承或铰链部位,应先清除旧有的干涸润滑脂及磨损金属屑,再注入新脂。注脂后需手动转动部件数次,使润滑脂充分填充于滚道与滚动体之间,排出空气。切忌过量加注,过多的润滑脂会导致搅拌发热,加速润滑脂老化变质,甚至因溢出污染周围涂层表面,影响美观及后续维护。
定期润滑养护周期与失效预兆识别
润滑养护的频率并非固定不变,需依据设备使用频率、环境粉尘浓度及负载强度动态调整。在常规室内环境下,建议每6-12个月进行一次全面检查与补脂;而在高粉尘、高湿度或连续高频使用的工业场景下,养护周期应缩短至3-6个月。建立详细的养护记录表,记录每次养护的时间、使用的润滑脂型号、加注量及观察到的部件状态,有助于追踪部件磨损趋势,优化维护策略。
识别润滑失效的前兆对于预防突发性故障至关重要。当金属框架在运动过程中出现异响、卡顿、振动加剧或温升异常时,通常提示润滑脂已干涸、变质或完全缺失。此外,观察润滑脂外观变化也是重要依据,若发现润滑脂颜色变深、变硬或有大量金属颗粒混入,表明内部磨损严重,需立即停机清理并更换新品。及时响应这些预兆,能有效延长金属框架整体使用寿命,降低维修成本。