M3-M12防松紧固螺丝套件,锁紧防松技巧与选型指南
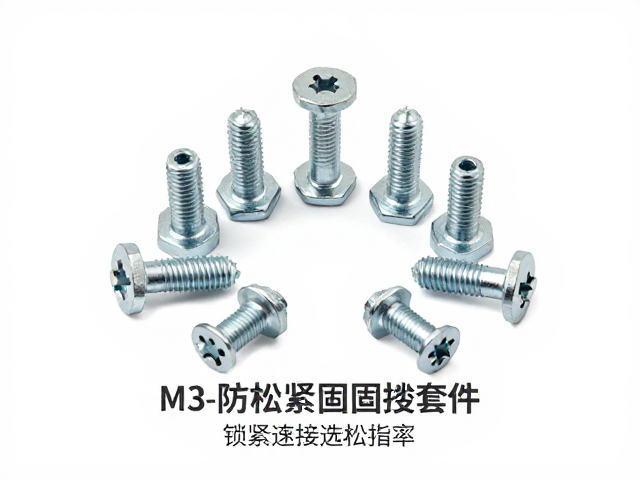
螺纹连接失效机理与防松核心逻辑 机械结构在动态载荷、振动或温度变化环境下,螺纹副之间的摩擦力极易因微滑移而衰减,导致预紧力下降甚至完全松脱。这种失效并非单一因素造成,而是轴向载荷波动与横向剪切力共同作用的结果。当螺栓连接处于交变应力状态时,螺纹牙面间的自锁条件被打破,原本依靠摩擦力维持的紧固状态迅速瓦解。防松的本质在于消除或限制螺纹副间的相对运动,通过物理阻挡、摩擦增强或材料变形等手段,确保预紧
螺纹连接失效机理与防松核心逻辑
机械结构在动态载荷、振动或温度变化环境下,螺纹副之间的摩擦力极易因微滑移而衰减,导致预紧力下降甚至完全松脱。这种失效并非单一因素造成,而是轴向载荷波动与横向剪切力共同作用的结果。当螺栓连接处于交变应力状态时,螺纹牙面间的自锁条件被打破,原本依靠摩擦力维持的紧固状态迅速瓦解。防松的本质在于消除或限制螺纹副间的相对运动,通过物理阻挡、摩擦增强或材料变形等手段,确保预紧力在预期寿命期内保持恒定。
传统紧固方式往往依赖单一的摩擦自锁,难以应对高频振动场景。现代防松设计逐渐转向从连接界面的稳定性入手,结合材料特性与结构力学,形成多维度的防护策略。理解螺纹在微观接触下的应力分布,有助于识别松动的前征,从而在选型阶段规避风险。防松措施的有效性直接取决于其对特定工况的适应能力,包括环境温度、腐蚀介质以及装配精度等关键变量。
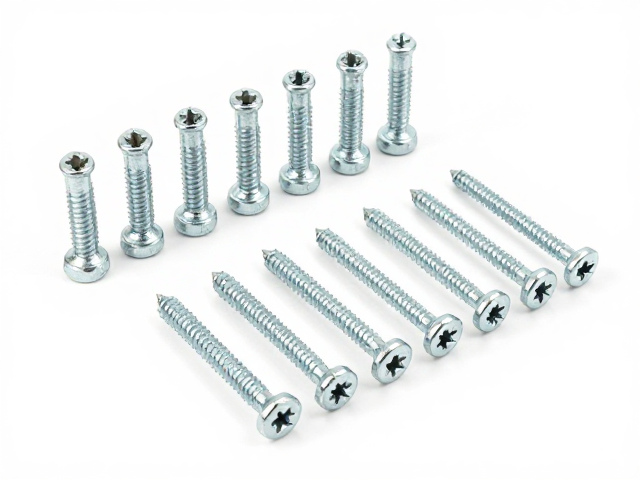
M3-M12规格套件的应用场景与选型维度
M3至M12规格的螺丝套件覆盖了从精密电子设备到通用机械设备的广泛需求。M3及M4规格常用于仪器仪表、消费电子内部组件,对装配扭矩的控制要求极高,过大的压力易导致螺纹滑牙或基材损伤。M5至M8规格常见于汽车内饰件、家电外壳及小型电机固定,需平衡紧固强度与装配效率。M9至M12规格则多用于结构件连接、支架固定等承重部位,对抗剪切力和轴向拉力的能力有更高要求。
选型时需综合考量螺纹标准、材质等级及表面处理工艺。公制粗牙(Metric Coarse)与细牙(Metric Fine)的选择直接影响抗松脱能力,细牙螺纹因升角较小,自锁性能更优,适用于振动环境;粗牙螺纹则对公差容忍度更高,装配容错率高。材质方面,不锈钢304适用于一般防腐环境,316L应对强腐蚀介质,碳钢发黑处理则提供基础防锈与美观。表面处理如镀锌、达克罗或磷化,需根据使用环境的盐雾测试标准进行匹配,确保长期服役下的可靠性。
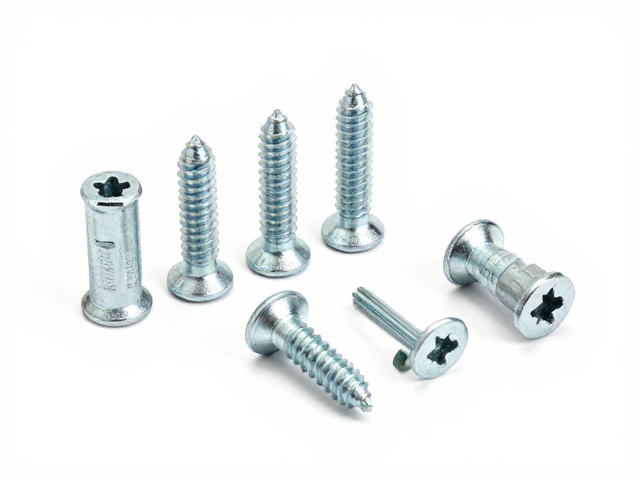
锁紧防松技巧与装配工艺规范
正确的装配工艺是发挥防松性能的基础。预紧力的均匀施加至关重要,使用扭矩扳手按对角线顺序分步拧紧可避免连接件变形,确保各螺纹副受力一致。对于关键部位,可采用扭矩-转角法进行最终紧固,通过监测螺栓伸长量来精确控制预紧力,减少因摩擦系数波动带来的误差。装配前需清洁螺纹表面,去除油污、切屑或氧化层,因为污染物会改变摩擦系数,导致实际预紧力偏离设计值。
在紧固过程中,避免使用冲击工具直接敲击螺栓头部,以免造成螺纹根部应力集中或材料疲劳。对于高强度连接,建议采用润滑剂或防咬合剂,以稳定摩擦系数,提高扭矩传递效率。装配后需检查螺栓伸出长度,确保螺母啮合深度符合规范,通常要求至少露出2-3个螺距,以提供足够的承载面积。定期检查连接状态,观察是否有松动迹象或涂层剥落,及时重新紧固或更换受损部件。
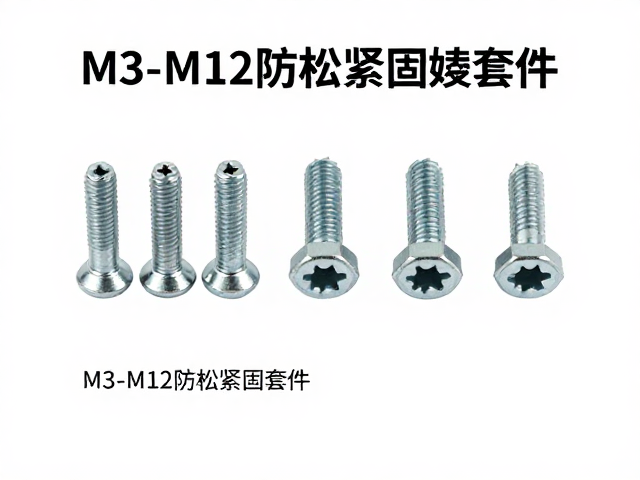
防松结构设计与长期维护要点
机械结构设计中可融入多种防松元素,如使用弹簧垫圈、锯齿锁紧螺母或尼龙嵌件螺母。弹簧垫圈通过弹力补偿预紧力损失,适用于低振动环境;锯齿锁紧螺母利用齿尖嵌入基材形成机械锁固,抗转动力强;尼龙嵌件螺母依靠尼龙环的抱紧力增加摩擦,适用于需频繁拆卸的场景。此外,点胶固定法使用厌氧胶填充螺纹间隙,固化后形成高强度塑料层,彻底阻止相对运动,适用于自动化生产线及高可靠性要求场合。
长期维护需建立严密的巡检机制,记录关键连接点的初始扭矩值,对比实测数据进行趋势分析。在高温环境下,需考虑材料蠕变效应导致的预紧力松弛,适当增加检查频率。若发现螺纹损伤或腐蚀,应立即更换,不可强行紧固。对于无法直接观察的隐蔽连接部位,可采用超声波测厚或振动监测技术评估连接状态。定期更换老化或失效的防松元件,确保整体结构的完整性与安全性,避免因局部松动引发连锁性故障。