电动螺丝批搭配防松紧固螺丝套件与自锁螺母,高效紧固方案解析
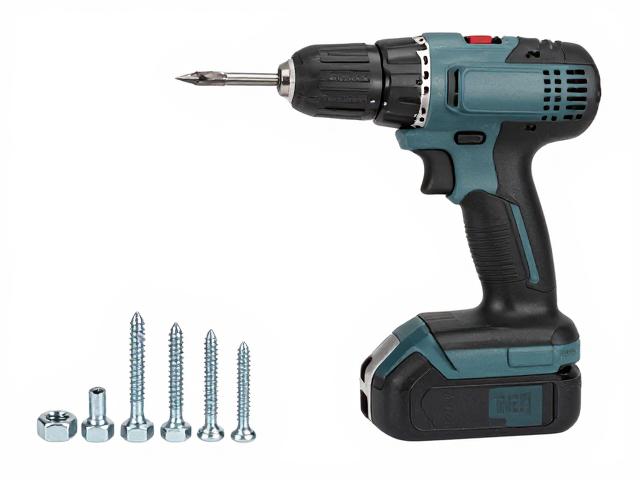
电动螺丝批与防松紧固系统的协同效应 在自动化装配与精密制造场景中,电动螺丝批作为核心执行工具,其扭矩输出的稳定性直接决定了紧固件的最终状态。传统的紧固方式常因振动导致螺纹副松动,进而引发设备故障。引入防松紧固螺丝套件与自锁螺母,能够显著改善这一痛点。防松螺丝通常采用特殊的螺纹几何设计,如楔形锁紧螺纹或非圆形螺纹,配合电动工具的高频冲击或恒扭矩输出,能在拧紧过程中产生严密的径向锁紧力。这种物理结构
电动螺丝批与防松紧固系统的协同效应
在自动化装配与精密制造场景中,电动螺丝批作为核心执行工具,其扭矩输出的稳定性直接决定了紧固件的最终状态。传统的紧固方式常因振动导致螺纹副松动,进而引发设备故障。引入防松紧固螺丝套件与自锁螺母,能够显著改善这一痛点。防松螺丝通常采用特殊的螺纹几何设计,如楔形锁紧螺纹或非圆形螺纹,配合电动工具的高频冲击或恒扭矩输出,能在拧紧过程中产生严密的径向锁紧力。这种物理结构的配合,使得连接界面在受到轴向或横向载荷时,仍能保持极高的预紧力保持率,从而降低因松动导致的二次维护成本。
自锁螺母的设计原理多基于摩擦增阻或机械锁紧机制,常见的类型包括尼龙嵌圈型、金属变形齿型及双螺母结构。当电动螺丝批对这类螺母施加规定扭矩时,螺母内部的锁紧结构会发生弹性变形或产生巨大的摩擦力,形成自锁效应。这一过程消除了传统标准螺母需要额外加装弹簧垫圈或涂抹螺纹锁固胶的工序。在实际应用中,电动工具的快速响应特性与自锁螺母的即时锁紧特性相结合,不仅缩短了单点装配时间,还确保了每一颗紧固件的紧固一致性,避免了人工操作中因力度不均造成的过紧滑牙或过紧失效问题。
技术参数与选型匹配逻辑
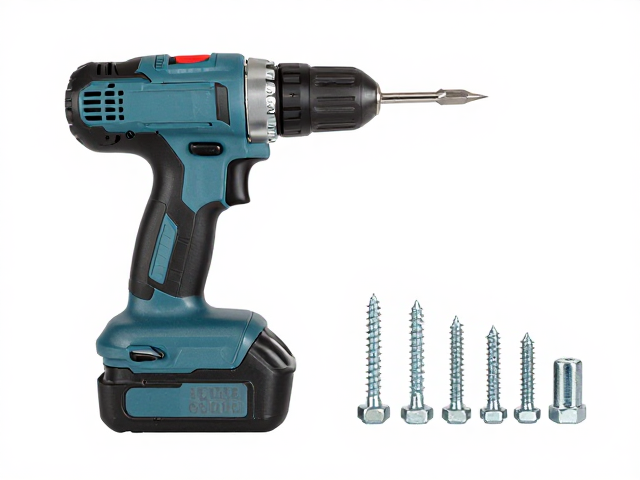
选择电动螺丝批与紧固套件时,扭矩匹配是核心考量因素。不同规格的防松螺丝和自锁螺母对拧紧扭矩有着严格的要求,过大的扭矩可能导致自锁元件(如尼龙圈)损坏或螺纹滑丝,过小的扭矩则无法建立有效的锁紧力。例如,M4规格的尼龙自锁螺母通常建议的拧紧扭矩范围在0.8至1.2牛米之间,而对应的防松螺丝可能需要更高的初始预紧力。电动螺丝批需具备精确的扭矩控制功能,最好配备扭矩监控或断点停止功能,以确保每次拧紧动作严格落在最佳扭矩区间内。此外,批头与螺丝槽型的匹配度也至关重要,高精度的六角或梅花批头能减少打滑现象,保护螺丝头部及电动工具内部齿轮。
材料相容性与应用场景决定了紧固方案的具体配置。在高温环境下,尼龙嵌圈自锁螺母可能会软化失效,此时应选用金属齿形自锁螺母或双螺母结构,并配合耐高温的防松螺丝。在潮湿或腐蚀性环境中,不锈钢材质的防松螺丝套件与具有防腐涂层的自锁螺母能有效延长使用寿命。数据表明,在振动频率超过50Hz的工况下,采用标准紧固件的连接松动率可达15%-20%,而采用专用防松紧固方案后,松动率可控制在1%以内。因此,在选型阶段需根据实际工况的温度、湿度、振动等级以及介质环境,综合评估紧固件的材料属性与电动工具的输出特性,确保系统在长期运行中的稳定性。
装配工艺与质量控制要点
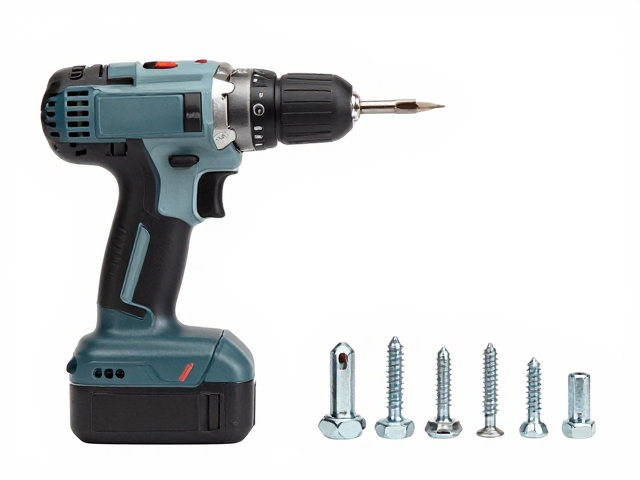
规范的装配工艺是发挥防松紧固套件效能的基础。电动螺丝批的操作角度应垂直于螺丝轴线,避免侧向力导致螺纹损伤或自锁结构提前失效。在拧紧过程中,建议采用分段拧紧策略,特别是对于大尺寸或高精度部件,先预紧至50%扭矩,检查对齐情况后,再拧紧至最终扭矩。这种工艺能有效消除装配应力,确保螺纹副均匀受力。同时,需定期校准电动螺丝批的扭矩输出,确保其误差控制在±3%以内,这是维持批量生产一致性的关键。对于自锁螺母,需检查其锁紧元件是否完好无损,避免使用经过多次拆卸或受损的紧固件,因为自锁螺母通常设计为一次性使用,重复拆卸会大幅降低其锁紧性能。
质量控制环节应包含严密的过程检验与最终测试。在装配线上,可通过扭矩监控仪实时记录每一颗螺丝的拧紧曲线,分析扭矩-角度关系,识别异常数据。对于关键连接部位,可采用超声波检测或拉力测试来验证预紧力是否达标。此外,建立详细的装配数据库,记录每批次紧固件的批次号、电动工具编号、操作人员信息及拧紧参数,实现全程可追溯。这种数据化管理方式有助于快速定位潜在问题,优化工艺参数。通过标准化作业流程与数字化质量监控,企业能够显著降低因紧固失效导致的产品召回风险,提升整体制造效率与产品可靠性。