同步倾仰底盘总成螺丝规格数量与中心定位详解
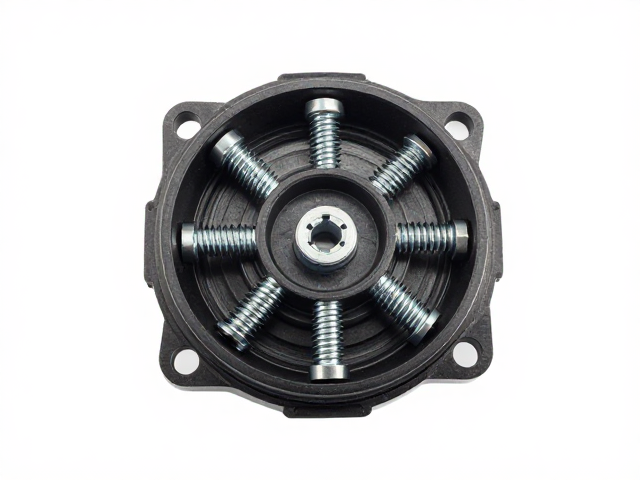
同步倾仰底盘总成螺丝规格的技术定义 同步倾仰底盘总成通常应用于需要大角度俯仰运动的机械设备,其核心连接件螺丝需承受复杂的交变载荷与剪切力。在实际工程应用中,M12至M16级别的高强度螺栓是主流选择,这类螺栓通常采用8.8级或10.9级合金钢制造,以确保在动态负载下具备足够的抗拉强度和屈服强度。螺丝的规格选择直接关联到底盘结构的刚性与安全性,过小的规格可能导致连接松动,而过大的规格则可能增加整体重
同步倾仰底盘总成螺丝规格的技术定义
同步倾仰底盘总成通常应用于需要大角度俯仰运动的机械设备,其核心连接件螺丝需承受复杂的交变载荷与剪切力。在实际工程应用中,M12至M16级别的高强度螺栓是主流选择,这类螺栓通常采用8.8级或10.9级合金钢制造,以确保在动态负载下具备足够的抗拉强度和屈服强度。螺丝的规格选择直接关联到底盘结构的刚性与安全性,过小的规格可能导致连接松动,而过大的规格则可能增加整体重量并引发应力集中问题。
从机械结构的角度来看,同步倾仰机构的螺丝分布并非均匀排列,而是根据力臂长度和受力节点进行优化布局。常见的连接方式包括双螺母防松结构或采用带齿锁紧垫片,以应对设备在倾仰过程中产生的微小位移和振动。螺丝的螺纹精度通常要求达到6H或7H级,配合精密加工的螺栓孔,确保装配过程中的同轴度,避免因强行拧入导致的螺纹损伤或预紧力分布不均。
关键连接部位的螺丝数量配置逻辑
底盘总成的螺丝数量配置严格遵循结构力学计算,主要连接点通常采用对称分布策略。在主铰接轴处,通常设置4到6颗高强度螺栓,形成环形锁紧结构,以平衡倾仰过程中的扭转力矩。对于平板连接面,螺丝数量会根据接触面积和预期负载密度进行计算,一般每平方米连接面至少保留8到10颗固定点,确保载荷能够均匀传递至底座框架,防止局部变形。
在次级支撑结构中,螺丝数量会有所调整,通常采用2到4颗螺栓进行定位与辅助固定。这些螺丝的主要作用并非承受主要载荷,而是限制底盘总成的自由度,确保同步倾仰过程中的运动轨迹符合设计预期。数量配置需结合法兰盘的尺寸标准,例如在直径200毫米的法兰面上,若使用M12螺栓,通常布置6颗以形成稳定的等边三角形或六边形受力网,从而最大化连接刚度。
中心定位孔的加工与配合标准
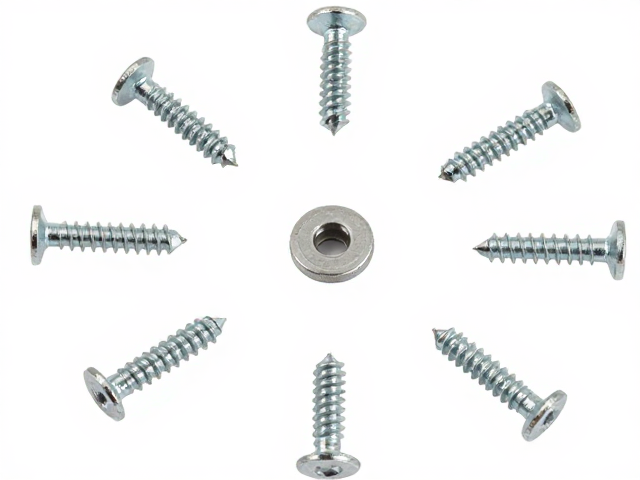
中心定位是同步倾仰底盘总成的核心工艺环节,其精度直接影响设备运行的平稳性。定位孔通常设置为中心大孔配合周边螺栓孔的结构,中心孔直径一般比定位销直径大0.1至0.2毫米,以允许微量装配调整。在精密装配中,中心定位销常采用H7配合等级,确保在多次拆装后仍能保持较高的重复定位精度,避免因间隙过大导致倾仰角度偏差。
定位基准面的加工需严格控制平面度和垂直度,通常要求平面度误差小于0.05毫米,垂直度误差小于0.1毫米。在制造过程中,中心定位孔常采用铰削或研磨工艺进行最终精加工,以消除钻孔产生的应力集中和表面粗糙度。这种高精度定位不仅服务于同步倾仰的机械结构,也为后续传感器安装及液压缸对接提供了可靠的基准参考,确保整体机构的运动一致性。
装配预紧力与检测验证流程
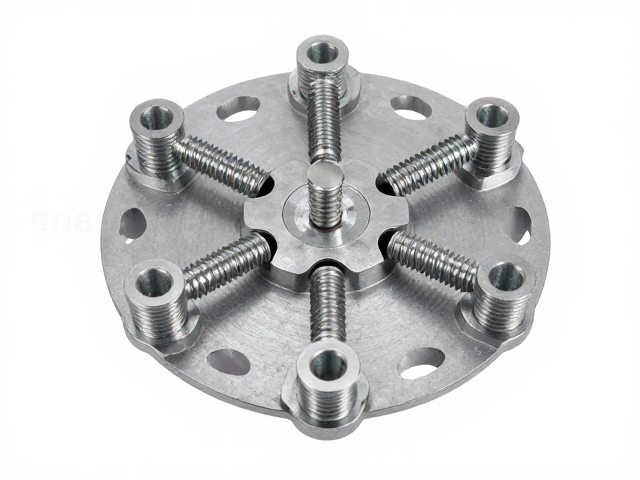
螺丝装配过程中的预紧力控制是保证底盘总成可靠性的关键步骤。根据螺栓规格,M12螺栓的预紧力通常控制在800至1000牛米,M16螺栓则需达到1500至1800牛米,具体数值需参考国家标准GB/T 3098.1中规定的最小保证载荷。装配时推荐使用扭矩扳手进行分步拧紧,通常采用十字交叉法,分三次达到最终扭矩值,以消除连接面间的微观不平度,确保预紧力均匀分布。
检测验证环节需结合扭矩复核与游标卡尺测量,确认螺丝露出长度符合规范,通常要求螺纹露出2至3个螺距。对于关键受力螺栓,还需进行拉伸试验或超声波测厚检测,以验证螺栓内部是否存在隐性缺陷或预紧力衰减。定期检查时需关注螺丝头部及螺母接触面的防松标记线,若发现标记错位或油漆断裂,需立即重新紧固并更换防松部件,确保同步倾仰底盘在长期运行中的结构完整性。