滚塑成型优缺点,高温高压一体塑形的模具成本高与设计修改难点解析
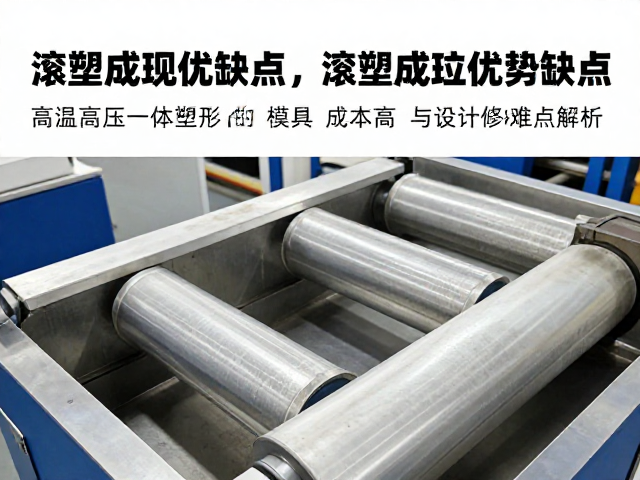
滚塑成型工艺的核心优势解析 滚塑成型作为一种特殊的塑料加工技术,其核心优势在于能够制造大型、复杂且无内应力的大型中空制品。与注塑或吹塑工艺不同,滚塑过程中塑料粉末在模具内通过加热和旋转熔融,这种物理特性使得成品壁厚均匀,即使对于具有复杂几何形状、加强筋或嵌件的产品,也能保持优异的一致性。这种工艺特别适合生产容量从几十升到数千升的储罐、大型容器以及汽车内饰件等对结构完整性要求极高的部件。 该工艺的
滚塑成型工艺的核心优势解析
滚塑成型作为一种特殊的塑料加工技术,其核心优势在于能够制造大型、复杂且无内应力的大型中空制品。与注塑或吹塑工艺不同,滚塑过程中塑料粉末在模具内通过加热和旋转熔融,这种物理特性使得成品壁厚均匀,即使对于具有复杂几何形状、加强筋或嵌件的产品,也能保持优异的一致性。这种工艺特别适合生产容量从几十升到数千升的储罐、大型容器以及汽车内饰件等对结构完整性要求极高的部件。
该工艺的另一个显著特点是模具成本相对较低,且生产灵活性高。由于滚塑模具通常由薄钢板或铝制成,无需承受极高的注射压力,因此模具的加工难度和初始投入远低于注塑模具。此外,滚塑设备简单,操作方便,换模和清洗相对容易,这使得小批量定制生产成为可能,极大地降低了库存压力和试错成本,为设计师提供了更广阔的创意空间,能够快速响应市场对特殊规格产品的需求。
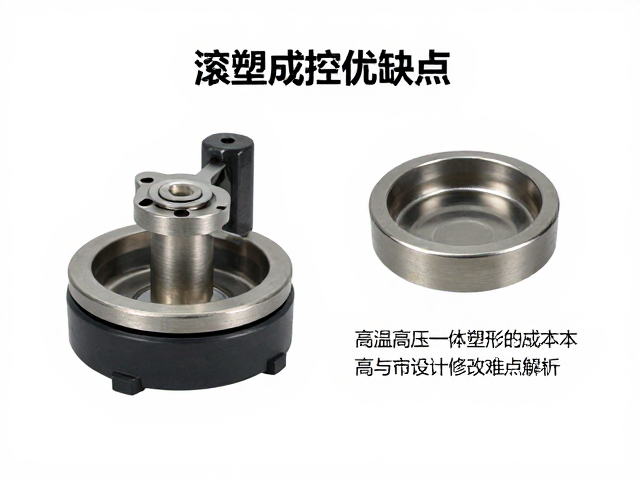
高温高压一体塑形的模具成本构成
尽管滚塑模具本身比注塑模具便宜,但在追求“高温高压一体塑形”的特殊工艺要求时,模具成本会出现显著波动。所谓的“一体塑形”通常涉及对材料结晶度、分子结构排列的严格控制,这要求模具具备极高的热稳定性和精度。为了实现这一目标,模具钢材需经过特殊热处理以抵抗高温下的变形,表面需进行精密抛光或涂层处理以减少热辐射不均导致的壁厚差异,这些附加处理直接推高了单套模具的制作价格。
具体来看,模具材料的选择对成本有着决定性影响。若采用铝合金模具,虽然导热性好、成型周期短,但其强度和耐磨性限制了对极高温度和压力的承受能力,往往需要额外的加固结构,增加了加工工时。若为应对高温高压环境选用高强度钢或复合材料,材料本身的昂贵造价以及复杂的机械加工(如深孔钻、精密铣削)会使模具造价呈指数级上升。此外,为了监测和控制内部温度场的均匀性,模具内部可能需要嵌入热电偶或设计复杂的流道,这些精密部件的安装与调试进一步增加了整体预算。
设计修改与迭代的技术难点
滚塑成型在设计修改方面面临着严峻挑战,主要源于其工艺固有的物理限制。在滚塑过程中,塑料粉末在模具内受热熔融并附着在内壁,任何设计上的微小改动,如壁厚变化、添加局部加强筋或改变几何曲面,都可能影响塑料粉末的流动路径和熔融均匀性。一旦模具制造完成,任何涉及模具内部几何形状的修改几乎都需要重新制作整个模具,因为滚塑模具通常是闭合的壳体结构,无法像注塑模具那样通过更换镶件进行局部调整。
此外,设计修改还受到材料热行为的制约。不同批次的塑料原料在熔融指数、结晶速率上的细微差异,会直接影响最终产品的尺寸稳定性和表面质量。当设计师试图通过修改模具细节来优化产品性能时,往往需要经历多次试模和参数调整,以找到最佳的加热时间和旋转速度组合。这种试错过程不仅耗时,还会产生额外的材料浪费和能源消耗,使得设计迭代周期远长于其他成型工艺,增加了整体研发时间成本。
工艺局限性与行业应用现状
尽管滚塑成型在大型中空制品领域占据重要地位,但其局限性也不容忽视。最主要的问题在于成型周期长,通常需要数十分钟甚至更长时间才能完成一个产品的加热、熔融和冷却过程,这限制了其在大规模量产环境下的生产效率。同时,滚塑制品的表面光洁度通常不如注塑制品,往往需要后续打磨或喷涂处理,增加了后道工序的成本和工作量。此外,滚塑制品难以实现极薄的壁厚,通常最小壁厚限制在1-2毫米左右,这限制了其在精密零部件领域的应用。
在行业应用中,滚塑成型主要集中于水处理设备、农业灌溉系统、交通运输容器以及医疗护理设备等领域。例如,标准的1000升IBC吨桶、大型化粪池以及儿童游乐设施的大型部件,大多采用滚塑工艺生产。这些产品对尺寸稳定性、耐腐蚀性和抗冲击性能要求较高,而对表面极致光洁度要求相对较低,恰好契合了滚塑工艺的优势。随着材料科学的进步,新型工程塑料的应用正在拓展滚塑成型的边界,使其在更多高性能领域展现出潜力,但模具成本与设计修改的难点依然是行业必须面对的技术壁垒。