无级阻尼调节工艺解析,活塞与密封圈密封性测试全攻略
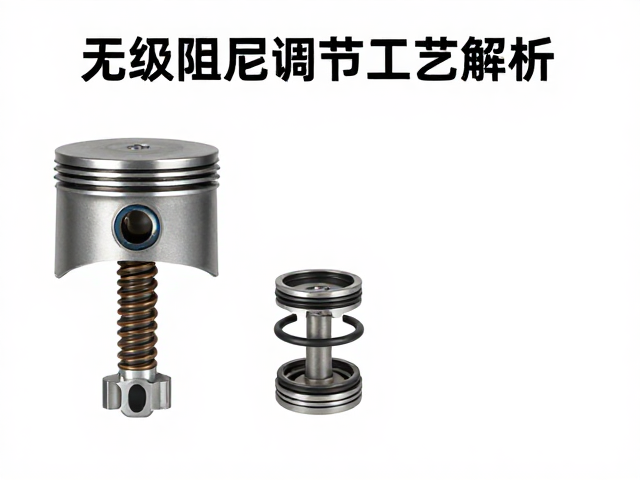
无级阻尼调节的核心机械逻辑 无级阻尼调节技术的核心在于通过改变液压油流经节流孔的截面积或流速,实现阻力值的连续且平滑的过渡。与传统有段位的减震器不同,无级结构通常采用高精度丝杆配合特殊阀片或可变流道设计,使得内部油液在压缩与回弹过程中能根据外部输入实时微调阻抗力。这种机械结构的精密程度直接决定了车辆或设备在复杂工况下的贴合度,任何微小的加工公差都可能导致阻尼曲线出现断层或迟滞现象。 在实际工程应
无级阻尼调节的核心机械逻辑
无级阻尼调节技术的核心在于通过改变液压油流经节流孔的截面积或流速,实现阻力值的连续且平滑的过渡。与传统有段位的减震器不同,无级结构通常采用高精度丝杆配合特殊阀片或可变流道设计,使得内部油液在压缩与回弹过程中能根据外部输入实时微调阻抗力。这种机械结构的精密程度直接决定了车辆或设备在复杂工况下的贴合度,任何微小的加工公差都可能导致阻尼曲线出现断层或迟滞现象。
在实际工程应用中,阻尼油的粘度特性与阀片刚度的匹配是决定调节线性度的关键因素。工程师需要通过严密的流体力学计算,确定不同开度下的压力降数据,从而确保从最小阻尼到最大阻尼之间没有明显的跳跃感。这种连续变化的特性要求内部组件具备极高的配合精度,特别是在高速往复运动下,各部件需克服惯性与摩擦力的干扰,保持输出力的稳定性,这是实现真正“无级”体验的物理基础。
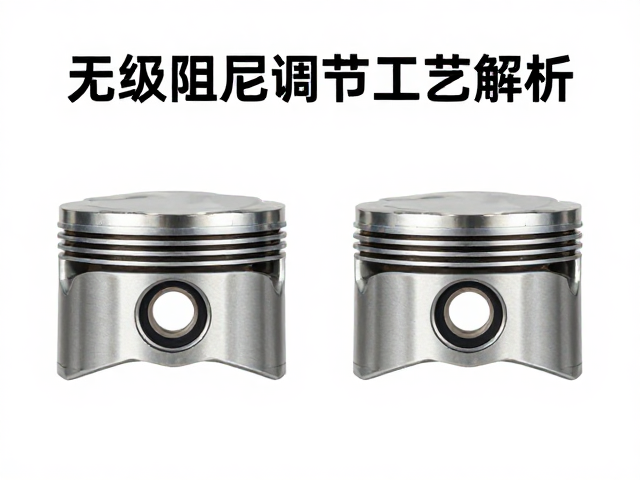
活塞组件的加工精度与表面处理
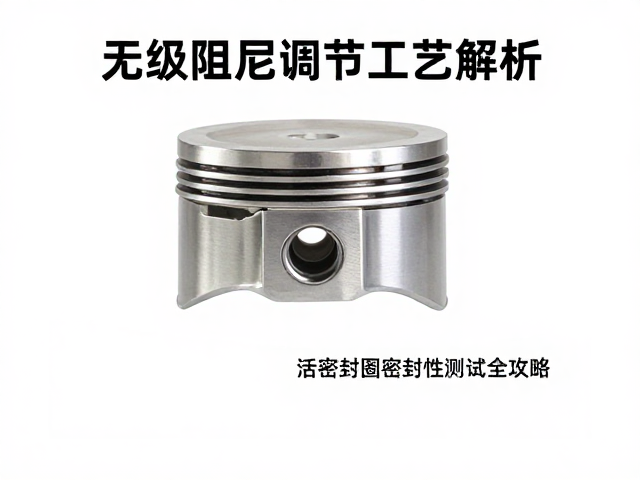
活塞作为阻尼调节系统中的运动核心,其表面光洁度直接影响密封效果与运动阻力。高精度的无级阻尼活塞通常经过超精磨或珩磨处理,表面粗糙度需控制在Ra0.1μm至Ra0.4μm之间,以确保与缸筒内壁形成稳定的油膜。这种极低的粗糙度不仅能减少摩擦生热,还能防止因表面微观不平导致的密封件早期磨损,从而维持长期的阻尼一致性。
活塞杆的同轴度与直线度也是不可忽视的检测指标。在精密加工过程中,若活塞杆存在微小弯曲或偏心,会导致活塞在缸筒内运行时产生偏载,进而引发密封圈单边受力过紧或局部间隙过大。为了消除这一隐患,制造环节常采用整体锻造后进行多次热处理与精密车削,确保材料内部应力释放均匀,使活塞在长时间高负荷运转下仍能保持几何形状的稳定性,避免因形变导致的阻尼失效。
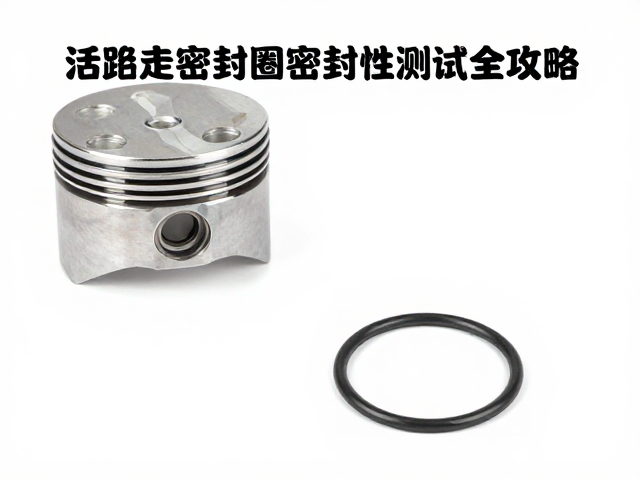
密封圈的材料选择与预紧力控制
密封圈在无级阻尼系统中承担着高压油液的阻隔与润滑双重职能,其材料选择需兼顾耐油性、耐磨性与耐温性。氟橡胶(FKM)和聚四氟乙烯(PTE)复合材料因具备优异的化学稳定性和低摩擦系数,常被视为主流选择。材料配方中需添加特定的润滑剂或改性剂,以应对阻尼油在高温高压环境下可能产生的降解反应,防止密封圈硬化或开裂导致漏油。
预紧力的设定是确保密封有效性的另一项关键工艺参数。密封圈在装配后需保持适度的压缩变形率,通常在10%-20%区间内,以提供初始密封比压。过大的预紧力会增加运动阻力,导致阻尼调节手感生涩;而过小的预紧力则无法在高压工况下阻止油液泄漏。因此,在装配过程中,需通过精密模具确保密封圈沟槽尺寸符合公差要求,并利用自动化设备控制压入力度,实现预紧力的标准化分布,避免人为装配误差带来的密封隐患。
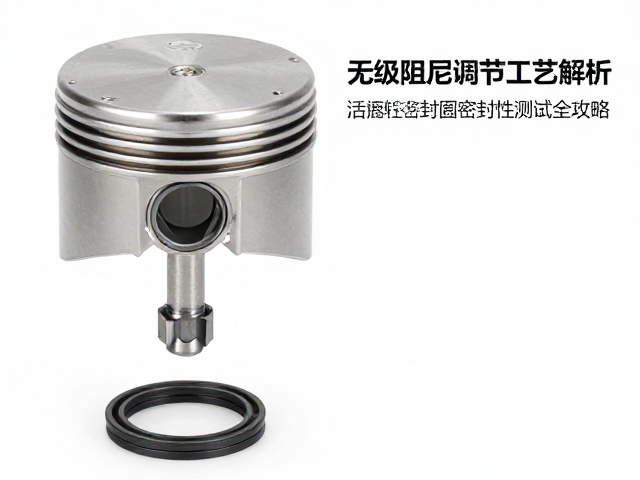
静态气密性检测流程与标准
静态气密性测试是验证活塞与缸筒组合后密封完整性的基础环节。该测试通常在专用高压气密性检测仪上进行,将一定压力的压缩空气注入阻尼筒内部,保持规定时长后观察压力衰减情况。根据通用液压元件测试规范,若在规定时间内压力下降值超过允许阈值,则判定为存在泄漏点。这一步骤能有效筛查出国产或进口密封件在微观结构上的缺陷,如砂眼、裂纹或装配歪斜等问题。
测试过程中的温度控制对结果具有显著影响。气体会随温度变化产生体积膨胀或收缩,因此检测环境需保持在20±5℃的恒温条件下,以消除环境温度波动对气压读数的干扰。此外,测试前需对阻尼筒内部进行彻底清洁,去除加工残留的金属屑或油污,防止杂质堵塞泄漏检测通道或干扰密封界面的贴合。通过高精度的压力传感器记录数据,可生成详细的泄漏曲线,为后续工艺优化提供直观的数据支撑。
动态密封性能测试与工况模拟
动态密封性能测试旨在模拟真实工作状态,验证密封圈在往复运动中的抗泄漏能力。测试设备通常采用高频往复运动台,驱动活塞以特定频率和行程进行压缩与回弹动作。在测试过程中,需实时监测阻尼油液的泄漏量以及密封界面的摩擦系数变化。高频振动会加剧密封件的动态响应,任何微小的密封失效都会在短时间内表现为油液渗漏或阻尼值异常波动。
为了全面评估动态密封效果,测试需覆盖不同的速度等级与负载条件。低速工况主要考察密封件的起始动摩擦特性,防止出现“爬行”现象;高速工况则重点检验密封件在剧烈冲击下的保持能力,确保其在高动能冲击下不发生翻转或挤出。通过多工况数据的对比分析,可识别出色温、速度对密封性能的影响规律,从而优化密封圈材质配方或改进沟槽结构设计,提升整体系统的动态可靠性。