底盘中心加强柱,一体化压铸底座,三角稳固支撑工艺解析
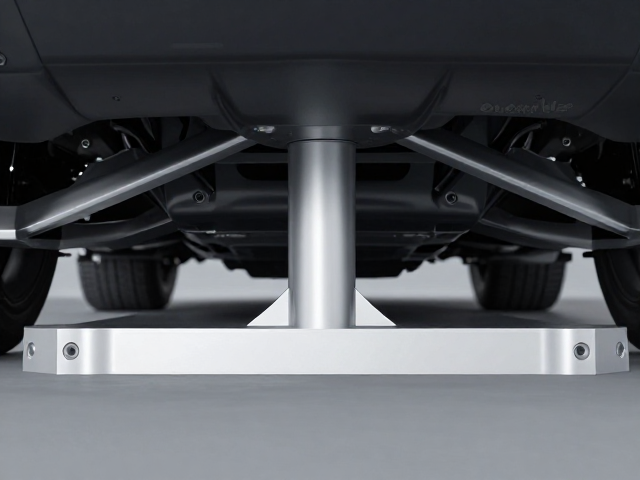
底盘中心加强柱的力学传导逻辑 底盘中心加强柱作为车身纵向结构的关键连接部件,主要承担着将前后悬架载荷及动力总成震动有效分散至车身两侧的任务。在车辆行驶过程中,路面冲击会通过车轮传递至悬架系统,进而作用于纵梁,若缺乏严密的中心加强结构,局部应力集中极易导致金属疲劳或微观裂纹产生。该部件通常采用高强度热成型钢或先进高强钢制造,通过精密的冲压与焊接工艺,与地板横梁、纵梁形成严密的三角力学闭环,从而提升
底盘中心加强柱的力学传导逻辑
底盘中心加强柱作为车身纵向结构的关键连接部件,主要承担着将前后悬架载荷及动力总成震动有效分散至车身两侧的任务。在车辆行驶过程中,路面冲击会通过车轮传递至悬架系统,进而作用于纵梁,若缺乏严密的中心加强结构,局部应力集中极易导致金属疲劳或微观裂纹产生。该部件通常采用高强度热成型钢或先进高强钢制造,通过精密的冲压与焊接工艺,与地板横梁、纵梁形成严密的三角力学闭环,从而提升整车抗扭刚度。
从材料科学的角度审视,中心加强柱的设计核心在于平衡轻量化与安全性。现代制造工艺倾向于使用抗拉强度超过1500MPa的热成型钢材料,这种材料在经过激光拼焊和模内成型后,能够保持极高的屈服强度,同时减少材料厚度以降低整车重量。其截面形状通常经过严密的有限元分析优化,以最大化惯性矩,确保在受到侧面碰撞或非对称载荷时,能量能够通过柱体快速向周围结构耗散,避免乘员舱发生不可逆的形变。
一体化压铸底座的制造革新
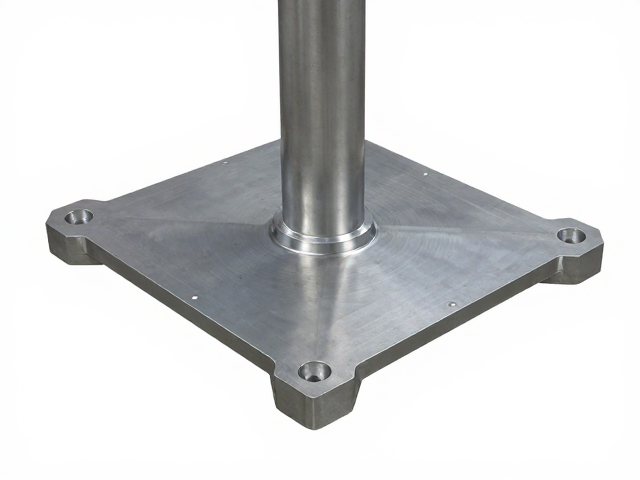
一体化压铸技术通过高吨位压铸岛将底盘后地板或前地板总成中的数十甚至上百个独立零件整合为单一金属构件,这一过程彻底改变了传统冲压、焊接、涂胶的生产链路。使用如6000系铝合金材料,在真空低压注入高温模具的过程中,内部气孔率被控制在极低水平,使得铸件具备优异的致密度和力学性能。这种工艺不仅消除了大量连接点的焊接缺陷风险,还显著提升了底盘整体的结构完整性和密封性。
在工程应用层面,一体化压铸底座带来的优势体现在结构刚度的显著提升和制造成本的优化。由于减少了零件间的连接界面,整体结构的扭转刚度通常可获得10%-20%的提升,这直接转化为更精准的路面反馈和更高的操控稳定性。此外,生产流程的简化缩短了制造周期,降低了模具数量和组装所需的自动化设备投入,使得大规模量产下的单位成本具备竞争力,同时也减少了材料浪费,符合绿色制造的行业趋势。
三角稳固支撑工艺的结构优势
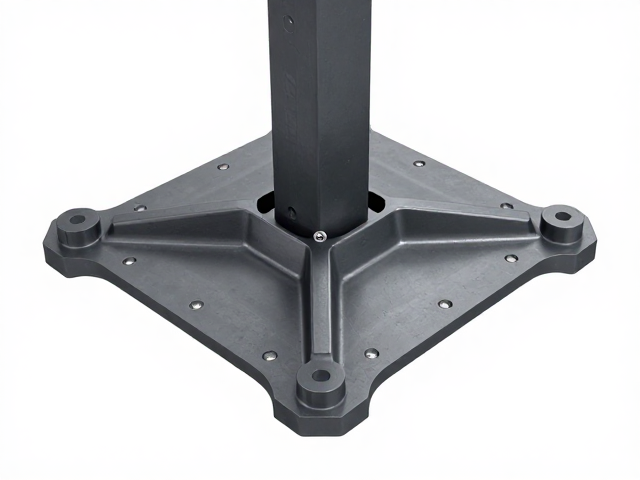
三角稳固支撑工艺在汽车底盘设计中源于几何学中最稳定的结构形态,通过三个支点或连接点形成的三角形结构,能够有效抵抗多维度的外力干扰。在底盘系统中,这种工艺常体现为副车架与车身纵梁、悬挂塔顶之间的多点硬连接设计。三角形布局使得受力分析变得清晰且可控,任何单一方向的载荷都会被分解为沿三角形边线的拉力或压力,从而避免结构出现剪切破坏或扭曲变形。
实际应用中,三角支撑结构常与液压成形或高强度螺栓连接技术结合使用。例如,在后悬挂系统中,下控制臂与副车架的连接点往往构成稳定的三角区域,这种设计能够极大抑制急加速、急刹车或过弯时产生的纵向和横向力矩。通过优化三角顶点的位置和连接件的刚度分布,工程师可以精确调校车辆的操控响应特性,确保车辆在极限驾驶状态下,底盘结构仍能保持几何形态的稳定性,为轮胎提供持续且一致的地面接触面。