航空级铝合金CNC加工,无尘车间模块化精密组装工艺解析
航空级铝合金材料特性与选材逻辑 航空级铝合金,如常见的7075、2024及6061系列,因其优异的比强度和抗疲劳性能,成为高端装备制造中的核心结构材料。7075铝合金以锌为主要合金元素,经过热处理后能达到接近钢材的强度,常用于承受高载荷的关键受力部件;2024铝合金则因含有铜元素,具有极佳的抗应力腐蚀开裂能力,广泛应用于航空蒙皮和结构件;而6061铝合金凭借出色的可加工性和焊接性能,常用于对精度
航空级铝合金材料特性与选材逻辑
航空级铝合金,如常见的7075、2024及6061系列,因其优异的比强度和抗疲劳性能,成为高端装备制造中的核心结构材料。7075铝合金以锌为主要合金元素,经过热处理后能达到接近钢材的强度,常用于承受高载荷的关键受力部件;2024铝合金则因含有铜元素,具有极佳的抗应力腐蚀开裂能力,广泛应用于航空蒙皮和结构件;而6061铝合金凭借出色的可加工性和焊接性能,常用于对精度要求相对宽松但需良好耐腐蚀性的零部件。这些材料的微观晶体结构决定了其在切削过程中的变形行为,要求加工工艺必须严格匹配材料的热处理状态,以确保最终产品的尺寸稳定性。
在精密加工前,材料的预处理与应力消除是决定成品精度的关键步骤。航空级铝合金通常经过固溶处理和人工时效处理,以优化其内部晶粒排列,消除铸造或锻造过程中产生的内应力。若加工前未进行充分的去应力退火,零件在后续切削过程中可能因残余应力释放而发生微变形,导致最终尺寸超出公差范围。此外,材料表面的氧化层处理也是必要环节,通过喷砂或化学清洗去除表面杂质,不仅能提高后续表面处理的质量,还能减少刀具磨损,为高精度CNC加工提供理想的基准面。
CNC高精度切削工艺参数控制
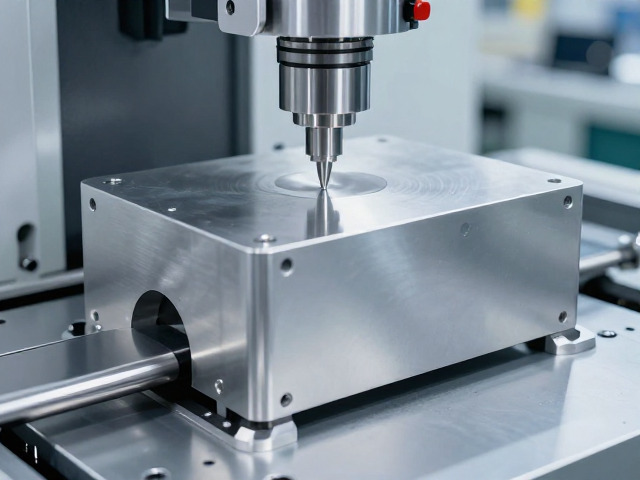
航空级铝合金的CNC加工依赖于高刚性数控机床与专用刀具系统的协同工作。针对7075等高强度铝合金,通常选用硬质合金或金刚石涂层刀具,切削参数需经过严密的计算与验证。主轴转速通常控制在较高区间,以维持切削温度的稳定,避免热量积聚导致工件表面烧伤或刀具快速磨损。进给速度则需根据切削深度和刀具直径进行动态调整,确保切屑顺利排出,防止切屑缠绕或堆积造成加工干涉。冷却系统多采用高压微量润滑(MQL)或低温油雾冷却,以替代传统的大量切削液,既保证了散热效果,又避免了液体残留对后续组装环境的影响。
加工过程中的刀具路径规划与切削策略直接影响零件的表面质量和精度保持性。五轴联动技术的应用使得复杂曲面零件能够一次性装夹完成多面加工,消除了多次装夹带来的定位误差。在精加工阶段,常采用分层切削和圆弧过渡策略,减少切削力的突变,降低工件振动。刀具磨损监测系统会实时监控切削力变化,一旦检测到异常波动,即刻调整参数或触发停机保护,从而避免因刀具崩刃导致的批量废品。这种严密的参数控制体系,确保了航空级零件在微米级公差范围内的稳定性。
无尘车间环境与模块化组装流程
航空级铝合金组件的组装通常在ISO Class 5或更高标准的无尘车间中进行,以最大限度地减少尘埃颗粒对精密配合面的污染。无尘车间通过层流送风系统和高效微粒空气过滤器(HEPA),将空气中的微粒浓度控制在极低水平,防止灰尘附着在配合面或密封件上,导致装配间隙不均或密封失效。车间内的温湿度恒定控制系统也至关重要,铝合金的热膨胀系数较高,温度波动会直接影响装配精度,因此通常将环境温度控制在20±2℃,相对湿度保持在40%-60%,以消除环境因素对精密组装的干扰。
模块化精密组装工艺强调预装配与标准化连接,通过高精度的定位销和专用夹具,确保各部件在组装过程中的相对位置准确无误。组装过程中,关键连接点采用无应力装配技术,避免因螺栓紧固产生的预紧力不均导致零件变形。对于需要密封的腔体结构,组装前会对密封槽进行激光扫描检测,确保槽底平整度和表面粗糙度符合设计要求。组装完成后,立即进行气密性测试和尺寸复检,确保每个模块的功能完整性,随后通过标准化接口集成到整体系统中,实现高效且高可靠性的批量生产。
质量检测体系与精度验证标准
航空级铝合金CNC加工件的质量检测遵循严密的流程,涵盖尺寸精度、表面质量及力学性能等多个维度。三坐标测量机(CMM)是核心检测设备,通过高精度探针对零件的关键特征点进行多点采样,生成严密的三维数据模型,并与CAD理论模型进行比对,评估实际加工偏差。对于平面度、同轴度及位置度等形位公差,需采用专用检具或光学投影仪进行逐一验证,确保所有几何特征严格符合设计图纸要求。检测数据的数字化存储与追溯,为后续工艺优化提供了真实可靠的大数据支持。
表面质量检测不仅依赖目视检查,更需借助光学轮廓仪和粗糙度仪进行量化分析。航空级零件的表面粗糙度通常要求达到Ra0.4μm甚至更低,以消除微观波峰波谷,提高零件的耐磨性和抗疲劳性能。此外,无损检测技术如超声波探伤和渗透检测被广泛用于检测零件内部裂纹及表面缺陷,确保材料内部结构的完整性。所有检测数据需经过独立的质量工程师审核,只有通过全部测试项品的零件方可进入下一道工序或最终包装,这种严苛的质量闭环管理体系,是保障航空级铝合金零部件高性能表现的核心基石。