模块化精密组装工艺,气压棒升降线性度与自动化装配流水线优化指南
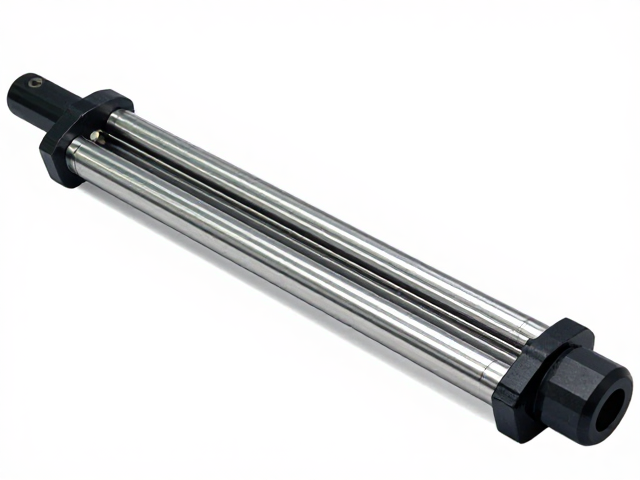
气压棒线性度对精密组装精度的核心影响 气压棒在自动化装配流水线中承担着关键的定位与缓冲职能,其升降线性度直接决定了组件对接的微米级精度。当气压棒在伸出或缩回过程中出现速度波动或压力不稳,会导致机械臂或夹持机构在接触工件瞬间产生微幅震荡。这种动态误差在常规装配中或许可以被忽略,但在精密电子元器件或光学模组组装中,微小的倾斜或位移足以导致卡扣错位、焊点虚接或光学镜片偏轴。因此,评估气压棒的线性表现,
气压棒线性度对精密组装精度的核心影响
气压棒在自动化装配流水线中承担着关键的定位与缓冲职能,其升降线性度直接决定了组件对接的微米级精度。当气压棒在伸出或缩回过程中出现速度波动或压力不稳,会导致机械臂或夹持机构在接触工件瞬间产生微幅震荡。这种动态误差在常规装配中或许可以被忽略,但在精密电子元器件或光学模组组装中,微小的倾斜或位移足以导致卡扣错位、焊点虚接或光学镜片偏轴。因此,评估气压棒的线性表现,需关注其在全行程内的速度一致性,确保活塞杆运动平滑,无爬行或突跳现象。
为了量化线性度,行业通常采用高精度光栅尺或激光位移传感器记录活塞杆在标准负载下的位移曲线。理想的线性气压棒,其位移-时间曲线应呈现高度一致的斜率,偏差值需控制在毫米级范围内。若发现非线性特征,通常源于内部密封件摩擦系数不均、润滑油膜分布不当或气体压缩过程中的热效应干扰。通过优化内部导向结构与选用高精度加工的气缸内壁,可显著改善运动轨迹的稳定性,为后续自动化装配提供可靠的基准坐标系。
模块化设计在组装工艺中的结构优化策略
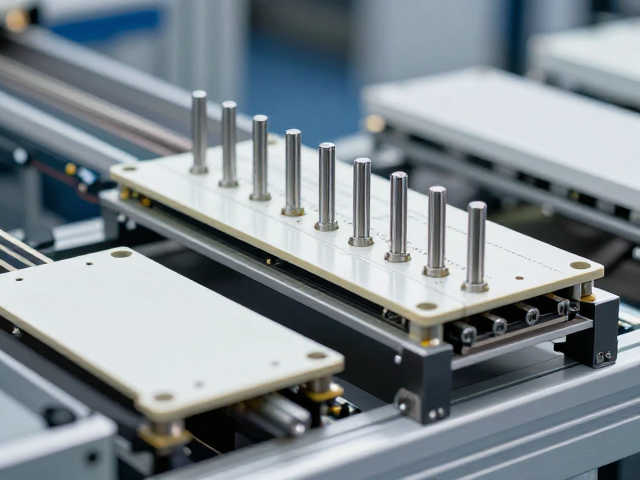
模块化精密组装工艺的核心在于将复杂产品分解为若干功能独立的子单元,通过标准化的接口进行快速拼接。这种策略不仅降低了单点故障对整线的影响,还提升了产线的柔性,使其能适应多品种、小批量的生产需求。在气压棒应用场景中,模块化体现在升降模组与执行机构之间的快换设计。通过标准化的气源接口、电气连接端口以及机械定位销,不同规格的升降单元可像积木一样快速替换,无需重新调试整体机械结构。
优化模块化组装需重点解决接口件的重复定位精度与密封可靠性。传统螺纹连接在高频振动下易松动,进而破坏气压系统的密封性,导致压力泄漏和线性度下降。采用法兰式硬连接或高精度定位销配合锁紧机构,能有效维持接口的一致性。同时,模块内部应集成状态监测传感器,实时反馈气压、温度等关键参数。这种设计使得维护人员能迅速隔离故障模块,替换备用单元,大幅缩短停机时间,确保自动化流水线的高连续性运行。
自动化装配流水线的动态平衡与节拍优化
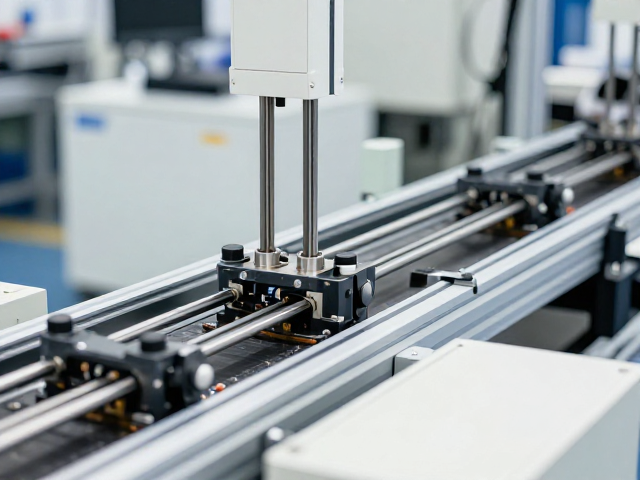
自动化装配流水线的高效运行依赖于各工位的节拍平衡,而气压棒驱动的升降动作往往是决定节拍时间的关键变量。在流水线设计中,需通过仿真软件模拟气压棒在不同负载、温度条件下的动作时间,消除因气压响应延迟造成的瓶颈。若某一工位的升降动作耗时过长,会导致上游物料堆积或下游等待,破坏整体流水线的同步性。优化策略通常涉及调整供气压力、优化气缸行程或引入伺服电动缸替代传统气动方案,以提供更精确的运动控制。
动态平衡还包括对流水线振动传递的抑制。气压棒在快速升降过程中产生的惯性力会通过机架传递至周边工位,可能干扰高精度传感器的读数或导致精密部件移位。通过在底座增加减震垫、优化气缸安装角度以及采用双杆导向结构,可有效降低振动幅值。此外,利用PLC(可编程逻辑控制器)对多轴运动进行协调控制,实现气压棒动作与传送带、机械臂的无缝衔接,可进一步压缩非生产性等待时间,提升整体OEE(整体设备效率)。
气压系统稳定性控制与长期维护规范
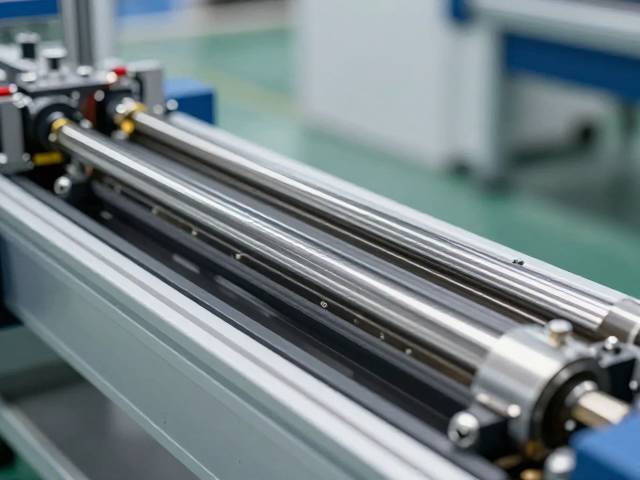
气压源的稳定性是保证升降线性度的先决条件。压缩空气中夹带的水分、油污及颗粒物会加速密封件磨损,导致内漏或摩擦力变化,进而破坏线性特性。因此,自动化产线需配备多级过滤、减压及油雾处理装置,确保进入气缸的气体洁净且压力恒定。压力波动会直接反映为升降速度的不均,特别是在低压工况下,气体的可压缩性使得运动控制变得困难。通过安装高精度压力传感器与比例减压阀,实现闭环压力控制,可显著提升气压棒在动态负载下的响应线性度。
长期运行中,气压棒的性能衰减是必然过程,建立科学的维护规范至关重要。定期检查密封件磨损情况、清理导向杆表面的异物、监测排气噪音变化,是预防线性度劣化的有效手段。对于高负荷运行的自动化产线,建议采用预知性维护策略,通过监测电流、压力曲线趋势预测潜在故障。当发现升降速度明显变慢或回程无力时,应及时更换内部组件,而非简单调整压力参数。这种基于数据驱动的维护方式,能确保持续的高精度组装能力,延长设备使用寿命。