气压棒TUV认证,模块化组装,靠背阻尼调试揭秘
气压棒TUV认证的核心价值与安全边界 气压棒作为办公椅及人体工学座椅的核心受力部件,其稳定性直接决定了使用者的长期健康与物理安全。TUV认证源自德国莱茵TUV或莱茵集团旗下机构,在国际工业标准体系中代表着对材料强度、气体密封性以及机械疲劳测试的严苛认可。通过该认证的气压棒,意味着其内部气缸结构在经历数十万次以上的升降测试后,仍能保持规定的升降速度与锁定功能,避免了因金属疲劳导致的塌陷风险。 在工
气压棒TUV认证的核心价值与安全边界
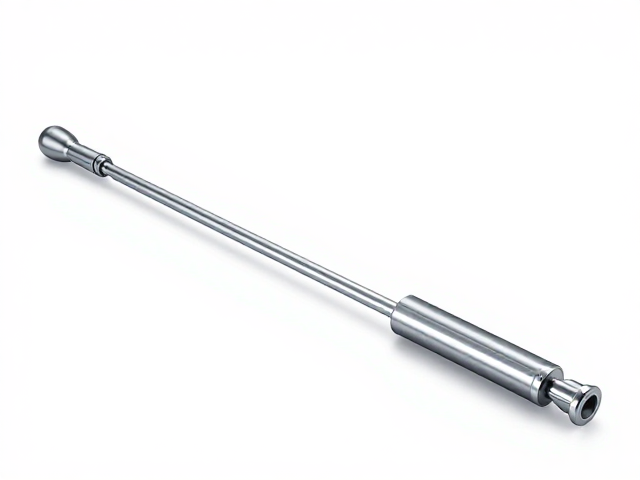
气压棒作为办公椅及人体工学座椅的核心受力部件,其稳定性直接决定了使用者的长期健康与物理安全。TUV认证源自德国莱茵TUV或莱茵集团旗下机构,在国际工业标准体系中代表着对材料强度、气体密封性以及机械疲劳测试的严苛认可。通过该认证的气压棒,意味着其内部气缸结构在经历数十万次以上的升降测试后,仍能保持规定的升降速度与锁定功能,避免了因金属疲劳导致的塌陷风险。
在工业制造环节,TUV认证并非单一指标,而是涵盖气压棒本体、升降手柄以及底盘连接处的系统性验证。认证过程中会模拟极端工况,如承受超过1200牛顿的静态压力或瞬间冲击载荷,以验证其抗破裂能力。这种经过第三方权威机构数据背书的产品,在材料选用上通常采用高强度冷轧钢作为缸筒,配合高精度活塞杆与特制密封件,确保在长时间高频使用下不会出现漏气或异响现象,为后续的结构组装提供了可靠的底层安全支撑。
模块化组装的设计逻辑与精度控制
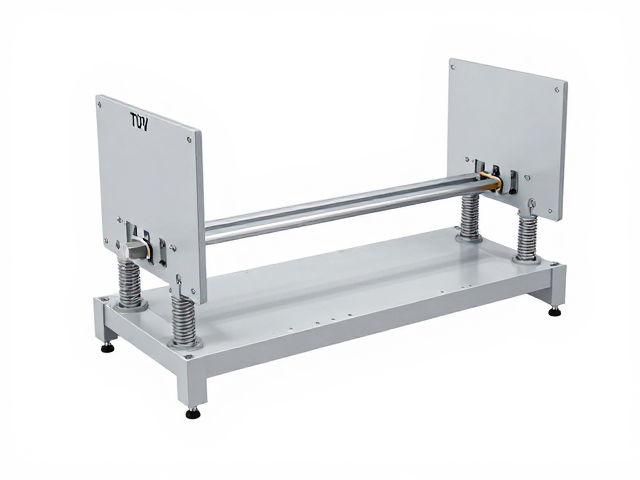
现代气压棒的生产与座椅集成已高度趋向模块化设计,这种模式旨在通过标准化接口降低装配误差,提升整体结构的刚性。气压棒通常由上管、下管、缸筒、活塞杆及密封组件构成,各部件在出厂前需经过严密的公差匹配。在组装过程中,活塞杆与缸筒之间的配合间隙需控制在微米级别,以确保升降过程中的顺滑度与阻尼的一致性。模块化结构允许不同长度的气压棒适配不同尺寸的座椅底盘,通过标准化的安装孔位与固定螺栓规格,实现快速且稳固的连接。
组装过程中的精度控制直接影响最终产品的使用体验。气压棒与座椅底盘的连接通常采用双螺栓固定或一体化卡扣设计,这种设计能够分散受力,减少因单点受力过大导致的金属形变。同时,模块化组件在出厂前会经过预加载测试,确保内部气体压力处于最佳区间。这种精密的组装工艺不仅提高了生产效率,更关键的是保证了每一根气压棒在嵌入座椅主体后,其重心位置与受力轴线完全垂直,从而避免了因偏载造成的早期磨损或功能性失效,为后续的阻尼调试奠定了坚实的物理基础。
靠背阻尼调试的技术原理与参数校准
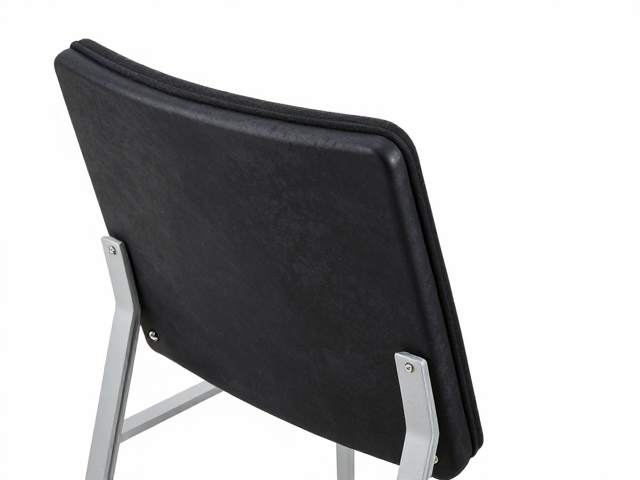
靠背阻尼系统的作用是模拟人体后仰时的动态平衡,其核心在于控制靠背管与气压棒顶座之间的相对运动阻力。阻尼调试并非简单的拧紧螺丝,而是通过调整阻尼杆与阻尼弹簧的预紧力,以及润滑脂的粘度与涂抹量来实现。调试过程中,技术人员会使用专用扭矩扳手对阻尼调节旋钮进行标准化操作,确保弹簧压缩量符合设计图纸要求。过大的预紧力会导致靠背难以后仰,过小的预紧力则可能导致靠背在静止状态下自动回弹或晃动。
调试数据通常依据座椅的设计场景进行差异化设定,例如办公场景偏向于提供稳定的支撑,阻尼力设定较为保守;而休闲场景则允许更大的后仰角度与更柔和的回弹感。在实际操作中,调试人员会使用角度测量仪记录靠背在不同角度下的回弹速度,并通过微调阻尼杆的位置来修正异常。这一过程需要严格遵循材料力学原理,确保阻尼力曲线与人体脊柱在后仰过程中的自然曲度变化相匹配,从而提供符合人体工学的支撑反馈,避免长时间久坐导致的腰部疲劳。