钢结构建筑全自动无缝焊接与TIG工艺应用解析
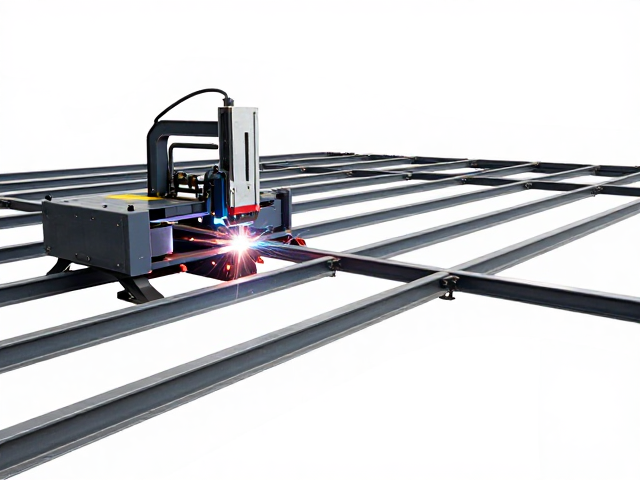
钢结构全自动无缝焊接的技术原理与核心优势 钢结构建筑在追求轻量化与大跨度结构的过程中,对连接部位的精度与强度提出了极高要求。全自动无缝焊接技术主要依托高精度数控焊接机器人与激光-MIG复合焊源,通过实时跟踪焊缝中心线并动态调整焊接参数,实现金属熔池的稳定过渡。这种工艺消除了传统人工焊接中因手抖、疲劳或视线遮挡导致的咬边、气孔等缺陷,使得焊缝成型均匀致密,内部缺陷率显著降低。在高层建筑核心筒及大型
钢结构全自动无缝焊接的技术原理与核心优势
钢结构建筑在追求轻量化与大跨度结构的过程中,对连接部位的精度与强度提出了极高要求。全自动无缝焊接技术主要依托高精度数控焊接机器人与激光-MIG复合焊源,通过实时跟踪焊缝中心线并动态调整焊接参数,实现金属熔池的稳定过渡。这种工艺消除了传统人工焊接中因手抖、疲劳或视线遮挡导致的咬边、气孔等缺陷,使得焊缝成型均匀致密,内部缺陷率显著降低。在高层建筑核心筒及大型场馆桁架节点中,该技术能确保母材与填充金属实现真正的原子级结合,形成无间隙的连续结构,从而提升整体钢结构的抗疲劳性能与抗震等级。
相较于传统的电弧焊,全自动无缝焊接在热输入控制上更为精准。通过脉冲电流调节与摆动焊接策略,有效降低了热影响区的宽度,减少了构件因受热不均产生的变形与残余应力。这一特性特别适用于厚板焊接及高强钢材料的连接,避免了因过热导致的材料力学性能下降。在实际工程应用中,这种工艺不仅提高了焊接接头的冲击韧性,还显著缩短了施工周期,因为自动化设备可以连续作业,无需像人工焊接那样频繁更换焊条或清理焊渣,从而在大规模钢结构制造中实现了效率与质量的双重提升。
TIG工艺在精密钢结构连接中的独特价值
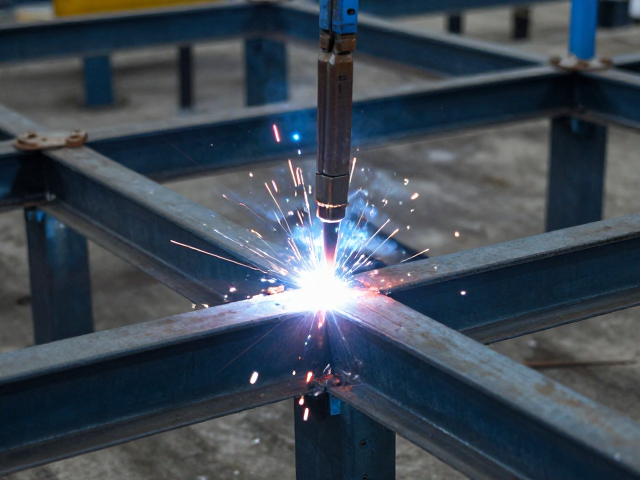
钨极氩弧焊(TIG)凭借其电弧稳定、熔深可控及无飞溅的特点,成为钢结构中薄板连接、打底焊及异种金属焊接的首选工艺。在钢结构节点中,TIG焊能够精确控制热输入,防止薄壁构件烧穿,同时氩气保护效果极佳,确保了焊缝金属的高纯净度。对于不锈钢或铝合金等对氧化敏感的材料,TIG工艺形成的焊缝表面光亮、无氧化皮,后续无需复杂的酸洗钝化处理,直接满足高标准的外观与耐腐蚀要求。在桥梁支座、精密机械支架等对尺寸精度要求极高的钢结构部件中,TIG焊的小熔池特性使得焊工能够进行毫米级的精准操控,确保装配间隙得到完美填充。
尽管TIG焊接速度相对较慢,但其卓越的质量稳定性使其在关键受力部位不可替代。在钢结构的高难度位置,如狭窄空间内的角焊缝或深熔透要求的对接焊缝,TIG焊能够通过脉冲模式调节熔池形态,实现单面焊双面成型。这种能力使得预制构件在工厂环境下即可完成高质量连接,减少了现场高空作业的风险与难度。此外,TIG工艺对母材表面清洁度要求较高,实际操作中需严格去除油污、氧化层,以确保保护气体的有效覆盖,这一严格的前置处理流程进一步保障了最终焊缝的致密性与长期服役性能,是高端钢结构制造中不可或缺的一环。
自动化与TIG工艺的协同应用场景
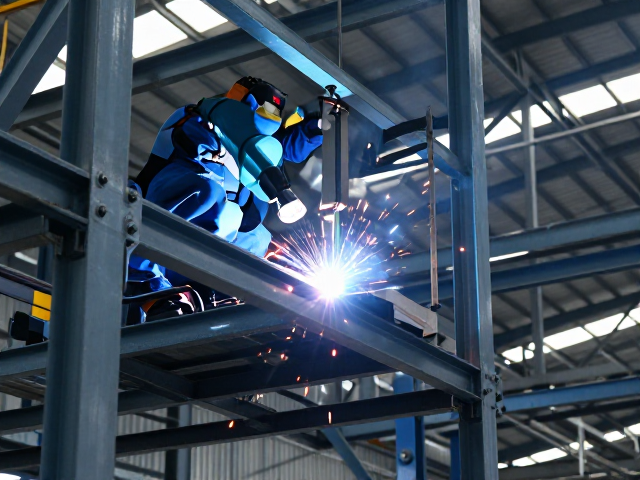
在现代钢结构制造基地,全自动无缝焊接设备常与TIG工艺形成互补关系,共同应对复杂的构件加工需求。例如,在大型箱型柱的生产中,主体长直缝可采用高速全自动MAG或激光焊进行填充,以追求生产效率;而在需要极高外观质量或作为最终封闭焊缝的关键部位,则引入自动化TIG焊进行盖面处理。这种组合工艺既保证了生产效率,又兼顾了焊缝的微观组织性能与表面质量。通过PLC控制系统集成,焊接机器人可自动切换焊枪类型与工艺参数,实现不同焊接阶段的最优匹配,特别适用于造船、压力容器及高端建筑钢结构的多品种、小批量生产模式。
在具体工程案例中,某大型体育场馆的钢结构屋盖节点采用了全自动TIG焊进行关键受力点的连接。由于节点板厚较大且受力复杂,传统焊接难以保证内部无缺陷,通过引入具有焊缝跟踪功能的全自动TIG工作站,实现了焊接过程的实时监控与自适应调节。焊接过程中,系统根据电弧传感器反馈的数据动态调整送丝速度与焊接速度,确保熔深一致且无未熔合现象。经过无损检测(UT)验证,该批次节点焊缝内部无裂纹、夹渣等缺陷,超声波探伤合格率达到100%,充分验证了自动化TIG工艺在复杂钢结构关键部位应用的可靠性与技术优势。
工艺实施中的质量控制与检测标准
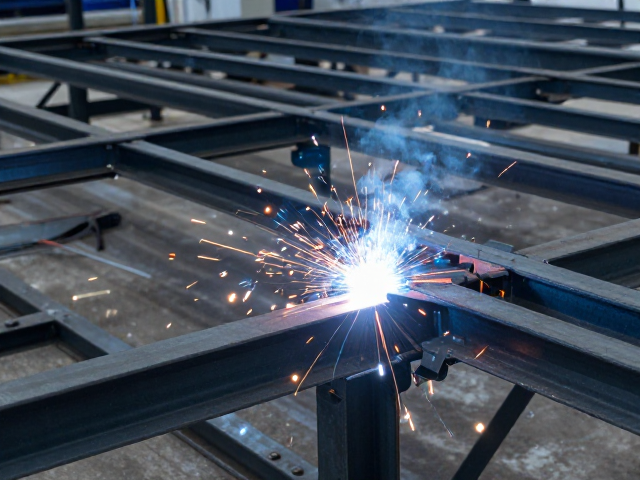
钢结构焊接的质量控制贯穿从材料入库到成品出厂的全过程,其中焊接工艺评定(WPS)是确保工艺稳定性的基石。在实际操作中,需依据国家标准GB 50661《钢结构焊接规范》进行严密的工艺评定试验,验证不同钢材牌号、板厚范围下的焊接参数可行性。对于全自动无缝焊接,重点监控焊接电流、电压、速度及保护气体流量等关键参数的一致性,确保每一道焊缝的热输入控制在既定范围内。TIG工艺则需额外关注钨极尖端角度、气体纯度及层间温度控制,防止因保护失效或过热导致焊缝性能波动。
无损检测是验证焊接质量的防线,通常采用超声波检测(UT)、射线检测(RT)及磁粉检测(MT)等多种手段进行综合评估。对于全自动焊接接头,由于其内部缺陷概率低,超声波检测能有效识别裂纹、未焊透等体积型缺陷;而对于TIG盖面焊缝,磁粉检测能敏锐捕捉表面细微裂纹。在实际验收中,需严格遵循设计文件规定的检验比例与合格级别,确保每一处焊缝均满足结构安全要求。同时,建立完整的焊接质量追溯体系,记录每道焊缝的焊接参数、操作人员及设备状态,为后续维护与寿命评估提供真实可靠的数据支撑。