海绵模压定型精度与气压棒TUV认证,揭秘模块化精密组装工艺
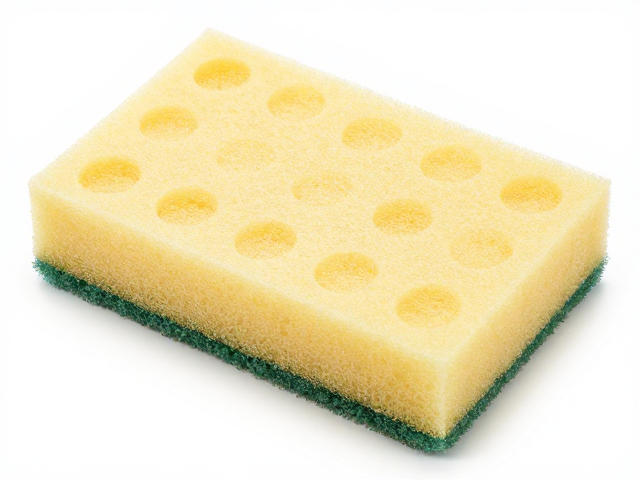
海绵模压定型精度的核心控制逻辑 海绵模压定型过程中的尺寸稳定性直接取决于模具温度场的均匀性与压力传递的线性度。在实际生产场景中,发泡材料的闭孔率、密度梯度以及硫化反应动力学会显著影响最终产品的几何形态。若模具表面温差超过±2℃,海绵内部应力释放不均,极易导致边缘塌陷或中心隆起,进而破坏预设的公差范围。因此,高精度模压并非单一设备的性能体现,而是热力学控制与材料流变特性深度耦合的结果。 为了将成型
海绵模压定型精度的核心控制逻辑
海绵模压定型过程中的尺寸稳定性直接取决于模具温度场的均匀性与压力传递的线性度。在实际生产场景中,发泡材料的闭孔率、密度梯度以及硫化反应动力学会显著影响最终产品的几何形态。若模具表面温差超过±2℃,海绵内部应力释放不均,极易导致边缘塌陷或中心隆起,进而破坏预设的公差范围。因此,高精度模压并非单一设备的性能体现,而是热力学控制与材料流变特性深度耦合的结果。
为了将成型误差控制在微米级别,现代工艺引入了动态压力补偿机制。通过实时监测模腔内的压力变化曲线,系统能够自动微调液压或气动输出,以抵消材料在受热膨胀阶段的体积变化。这种闭环控制策略确保了每一批次产品在经过冷却定型后,关键装配面的平面度与平行度严格遵循设计规范,为后续模块化组件的无缝对接提供了物理基础。
气压棒TUV认证的技术合规性要求
气压棒作为模块化组装中的核心传动部件,其安全性能与使用寿命需经过严密的第三方检测机构验证。TUV认证体系重点关注气缸内部密封件的耐磨性、端部固定结构的抗疲劳强度以及活塞杆表面的镀铬层厚度。认证过程中,产品需经历数十万次以上的往复伸缩测试,同时监测其在极端温度环境下的推力衰减情况,确保在额定载荷下无漏气、卡顿或结构性失效现象。
获得TUV认证的气压棒意味着其设计符合ISO 15848等国际标准中关于线性运动装置的安全规范。认证证书详细记录了测试样本的批次号、关键尺寸公差以及环境适应性数据,这些信息构成了产品可追溯性的技术档案。在模块化系统中,使用经过严格认证的气压棒能够显著降低因部件失效引发的整体结构风险,确保组装后的设备在长期高频使用下保持稳定的机械性能。
模块化精密组装工艺的协同效应
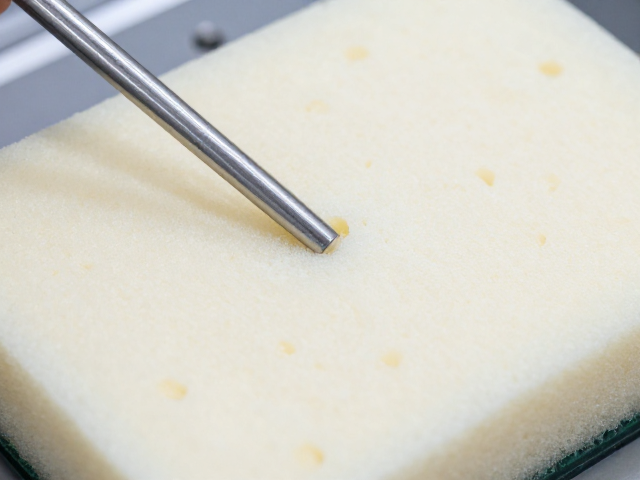
模块化精密组装并非简单的零件堆叠,而是基于高精度定位基准的系统性集成。海绵模压件与气压棒支架之间通常采用过盈配合或精密销钉定位,以消除装配间隙带来的累积误差。组装过程中,自动化设备会检测每个接口的配合状态,确保气压棒在伸展过程中与海绵支撑面保持恒定的相对位置,从而维持整体结构的力学平衡。
这种工艺模式通过标准化接口设计,实现了不同功能模块的快速替换与维护。由于海绵模压件与气压棒组件在出厂前已经过独立的精度验证,组装时的调整空间被极大压缩,主要依赖于定位结构的自对准特性。这种去除了大量人工干预环节的组装方式,不仅提升了生产效率,更通过减少人为误差,保证了成品在复杂工况下的长期运行稳定性。