网布预拉定型工艺,弹性网面拉伸与多点固定技术详解
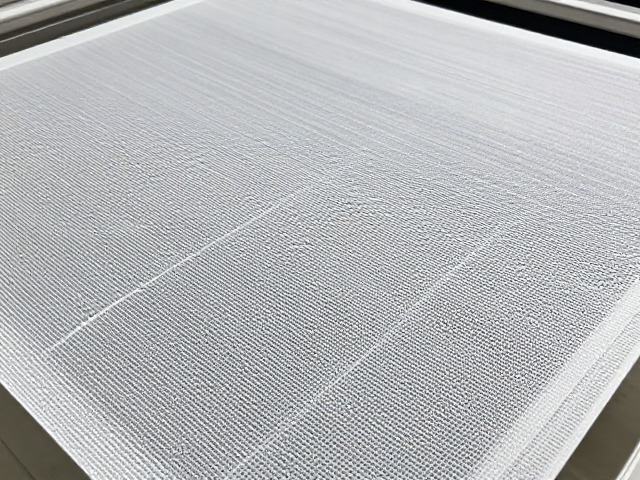
网布预拉定型的核心逻辑与材料响应机制 网布预拉定型并非简单的物理拉伸,而是通过控制高分子材料在热力学环境下的分子链重排,实现尺寸稳定性与弹性回复率的平衡。这一工艺主要应用于运动护具、功能性服装及医疗绷带等领域,其核心在于消除织物在织造过程中残留的内应力。当网布在高温状态下受到预设的拉伸力时,纤维间的交联点或结晶区发生形变,随后通过快速冷却或化学固化锁定这一状态,从而形成具有记忆效应的网状结构。这
网布预拉定型的核心逻辑与材料响应机制
网布预拉定型并非简单的物理拉伸,而是通过控制高分子材料在热力学环境下的分子链重排,实现尺寸稳定性与弹性回复率的平衡。这一工艺主要应用于运动护具、功能性服装及医疗绷带等领域,其核心在于消除织物在织造过程中残留的内应力。当网布在高温状态下受到预设的拉伸力时,纤维间的交联点或结晶区发生形变,随后通过快速冷却或化学固化锁定这一状态,从而形成具有记忆效应的网状结构。这种处理方式能显著提升网布在反复拉伸后的回弹性能,避免长期使用中出现的松弛变形现象。
材料的选择直接决定了预拉定型的效果上限。目前工业界常用的基材多为聚酯纤维(PET)、尼龙(PA)或氨纶(Spandex)混纺结构。不同材料的玻璃化转变温度(Tg)和熔点差异,要求定型工艺中的温度曲线必须精确匹配。例如,高弹氨纶网布通常在120℃至150℃区间进行热处理,以激活其弹性链段;而高强度聚酯网布则可能需要更高的温度以消除结晶区的应力。若温度控制不当,会导致纤维强度下降或弹性丧失,因此,材料的热性能数据是设定工艺参数的首要依据。
弹性网面拉伸的张力控制与均匀性分析
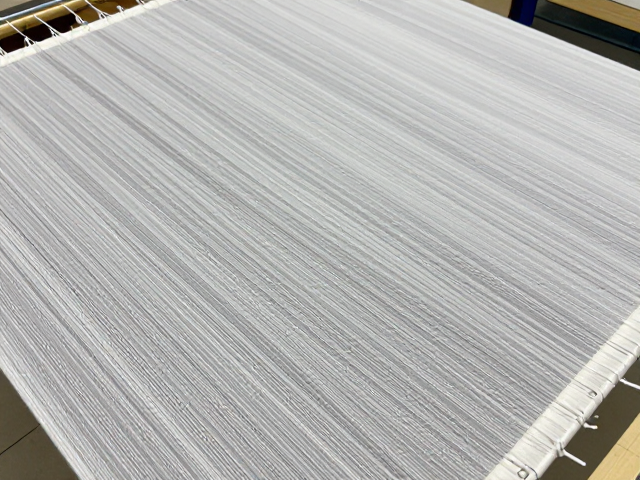
在拉伸过程中,张力分布的均匀性是决定成品质量的关键变量。传统的单向拉伸容易导致网孔变形不均,产生“竹节状”瑕疵,因此现代工艺多采用多向同步拉伸技术。通过精密的辊筒系统或夹具阵列,对网布施加经向和纬向的预设拉力,拉力值通常根据网布的克重和目数进行计算,一般范围在5N至50N之间,具体数值需通过小样测试确定。张力传感器的实时反馈系统会监控拉伸过程中的应力变化,确保每一平方厘米的受力一致,防止局部过薄或断裂。
拉伸倍率的控制需要兼顾尺寸精度与弹性恢复。过高的拉伸倍率虽然能获得更紧密的网孔结构,但可能导致纤维过度取向,降低材料的断裂伸长率;而过低的倍率则无法有效消除内应力,影响定型效果。实际操作中,拉伸倍率通常控制在10%至30%之间,具体取决于最终产品的尺寸要求。此外,拉伸速率也是一个重要参数,过快的拉伸速率可能导致材料内部产生微观缺陷,因此通常采用恒速或渐变加速的方式,使分子链能够平稳地重新排列,形成稳定的网络结构。
多点固定技术的夹具设计与应力释放管理
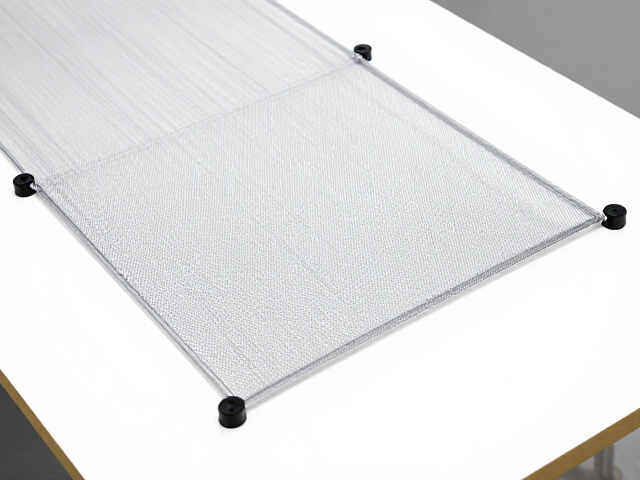
多点固定技术旨在在定型过程中维持网布的几何形状,防止因热收缩或外力导致的变形。传统的单点夹持容易在夹持处产生应力集中,导致网布边缘破损或变形,因此现代设备采用分布式多点夹具系统。这些夹具通常由高精度气缸或电动推杆驱动,分布在网布的边缘及内部支撑点,通过独立的压力控制单元,对网布施加均匀且可控的夹持力。夹具表面常经过特殊处理,如增加摩擦力涂层或采用柔性材质,以减少对网布表面的损伤。
应力释放是固定后处理的关键步骤,直接影响最终产品的尺寸稳定性。在定型完成后,网布内部仍可能存在残余应力,若直接冷却,这些应力可能导致产品在使用初期发生尺寸变化。因此,通常在保持夹持状态下进行阶梯式降温,或在解除夹具前进行短暂的松弛处理。这一过程允许分子链在低应力状态下进一步调整排列,减少内应力。释放夹具的顺序也经过精密计算,通常从中心向边缘或按对称顺序逐步释放,确保网布在自然状态下均匀收缩,避免扭曲或波浪形变形。
工艺参数的标准化与质量检测体系
建立严密的工艺参数数据库是确保预拉定型一致性的基础。每款网布材料需经过严格的测试,确定其最佳拉伸温度、拉伸倍率、固定时间及冷却速率等核心参数。这些参数并非固定不变,会随环境湿度、原料批次差异等因素微调,因此需要设置容错区间。例如,对于同一规格的网布,在湿度较高时,可适当延长定型时间以促进水分挥发,确保热定型效果。所有工艺参数需记录在案,形成可追溯的生产数据链,以便在出现质量问题时快速定位原因。
质量检测环节需覆盖尺寸精度、弹性回复率、外观缺陷等多个维度。尺寸精度通常使用高精度影像测量仪检测,要求网孔大小偏差控制在±0.5mm以内,整体尺寸偏差不超过±1%。弹性回复率测试通过专用拉伸试验机进行,将网布拉伸至预设长度后释放,测量其恢复原长的比例,合格产品通常要求回复率高于95%。外观检查则依赖人工或自动化视觉检测系统,识别网孔变形、破洞、色差等缺陷。只有通过全部检测项目的产品才能进入下一道工序,确保最终产品的性能符合设计规范。