高温高压一体塑形热压成型技术,精准加热温度控制解析
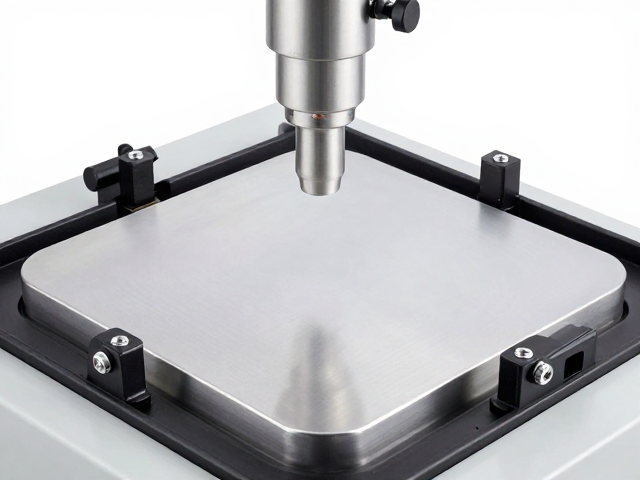
热压成型核心原理与工艺逻辑 高温高压一体塑形技术并非单一设备的堆砌,而是材料科学与热力学控制系统的深度耦合。该工艺主要应用于高分子复合材料、碳纤维增强塑料以及特种工程塑料的加工制造中。其核心在于通过模具闭合过程中的机械压力,配合精确的热能传递,使材料在受控环境下完成熔融、流动、填充以及最终的固化定型。这一过程要求压力与温度必须严格遵循材料的热力学相变曲线,任何一者的波动都可能导致产品内部出现孔隙
热压成型核心原理与工艺逻辑
高温高压一体塑形技术并非单一设备的堆砌,而是材料科学与热力学控制系统的深度耦合。该工艺主要应用于高分子复合材料、碳纤维增强塑料以及特种工程塑料的加工制造中。其核心在于通过模具闭合过程中的机械压力,配合精确的热能传递,使材料在受控环境下完成熔融、流动、填充以及最终的固化定型。这一过程要求压力与温度必须严格遵循材料的热力学相变曲线,任何一者的波动都可能导致产品内部出现孔隙、层间剥离或尺寸超差。
一体式设计的优势体现在热响应速度与压力传递的均匀性上。传统的分体式加热往往伴随着较长的热平衡周期,而一体化结构通过集成式加热元件与高刚性机架,减少了热损耗路径,使得模具表面温度场更加均匀。在成型过程中,液压或气压系统提供的夹持力直接作用于型腔内部,确保材料在受热软化阶段能够紧密贴合模具型面,从而获得高精度的几何形状和优异的表面质量。这种物理约束与热作用的同时空发生,是提升复合材料力学性能的关键环节。
精准加热温度控制的技术难点
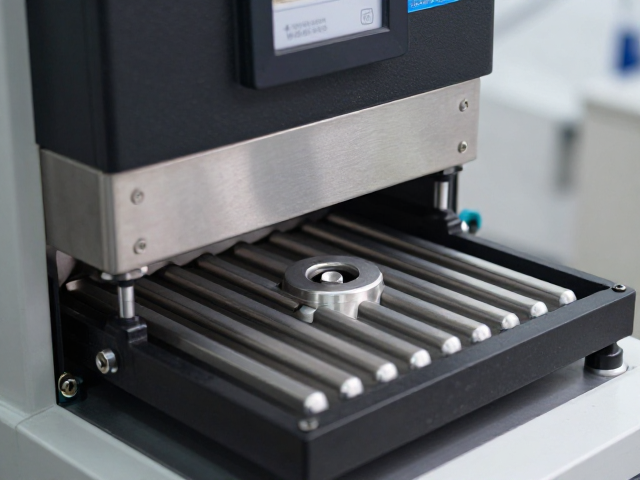
温度控制的精度直接决定了材料的结晶度、分子链排列以及最终产品的机械强度。在热压成型中,温度并非恒定不变,而是需要根据材料的玻璃化转变温度、熔融温度以及固化反应动力学进行分段控制。难点在于模具通常具有较大的热容量和复杂的几何结构,导致加热板与模具内部存在较大的温度梯度。若控制策略简单粗暴,极易造成表面过烧或内部欠热,引发气泡、焦痕或固化不完全等缺陷。
解决这一问题依赖于高精度的传感技术与严密的闭环算法。工业级热压成型设备通常采用多点PT100或热电偶实时采集模具不同区域的温度数据,通过PID(比例-积分-微分)算法或更先进的模糊控制算法,动态调整加热功率。此外,模具材料的热导率、加热元件的布局密度以及隔热层的设计,共同构成了温度场的物理基础。只有当物理结构的热工特性与控制系统的响应速度相匹配,才能实现对复杂曲面模具的均匀加热,消除局部热点或冷区,确保批次间产品的稳定性。
压力与温度的耦合控制策略
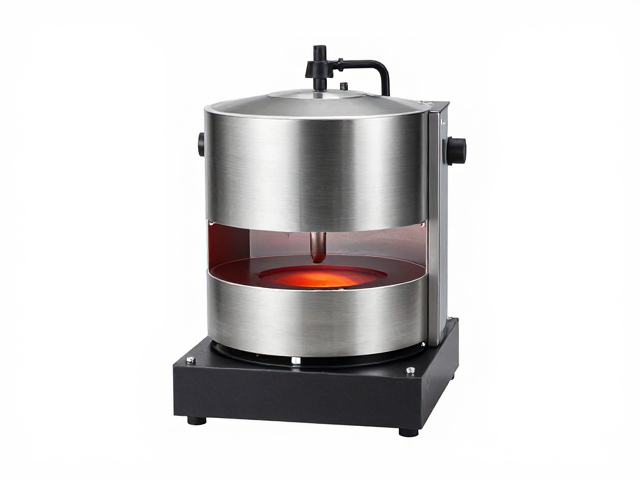
在一体塑形过程中,压力与温度存在着严密的耦合关系,二者不可割裂看待。对于热固性材料,温度的升高会降低树脂粘度,有利于气体排出和纤维浸润,但过高的温度会加速固化反应,若压力未及时建立,会导致材料流动过度或溢料。对于热塑性材料,温度控制侧重于熔融态下的流动填充,压力则用于维持形状和致密化。因此,控制系统必须具备严密的时序逻辑,通常在升温阶段保持低压或中压,待材料达到最佳流变温度区间时,迅速施加成型压力,并在保温保压阶段精确维持设定值。
实际生产中,压力曲线的的平滑过渡至关重要。突发的压力冲击可能导致模具微变形或产品表面压痕,而压力释放过快则可能引起制品翘曲或内应力残留。先进的控制系统会模拟压力上升的斜率,实现软启动和软停止。同时,压力传感器反馈的实时数据会与温度数据进行联动分析,一旦检测到因温度异常导致的粘度剧烈变化,系统需即时调整压力参数以补偿流变特性的改变。这种多变量耦合控制模型,是实现高精度、高一致性成型的核心保障。
设备关键组件与精度保障
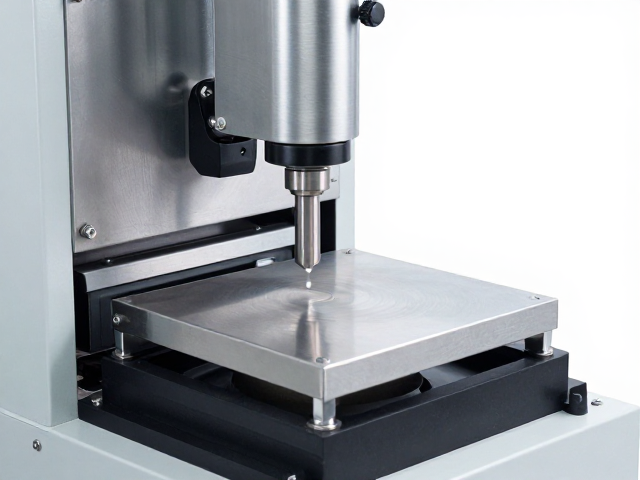
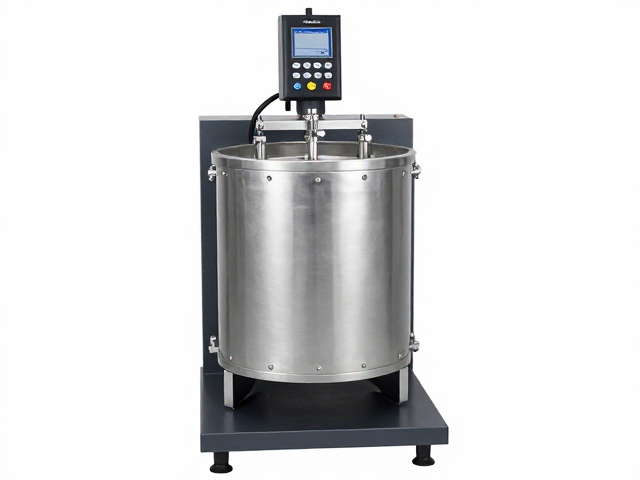
实现上述控制逻辑,离不开高可靠性硬件的支持。加热系统通常采用高纯度硅橡胶加热板或嵌入式管状加热器,其表面温度均匀性需控制在极小范围内,通常要求偏差小于±1℃。为了应对高温高压环境,加热元件需具备良好的抗氧化性和绝缘性能,防止因老化导致的加热不均或短路风险。模具材料多选用经过特殊热处理的高强度合金钢,以抵抗热疲劳和机械应力,确保长期使用下的尺寸稳定性。
温控模块的精度依赖于高性能PLC(可编程逻辑控制器)或工业PC与高精度模拟量输入/输出模块的结合。现代设备常配备远程监控接口,允许通过工业以太网或现场总线实时读取温度、压力、时间等大数据,为工艺优化提供数据支撑。此外,冷却系统的效率直接影响生产周期和制品质量,集成式油温或水温冷却回路需具备快速换热能力,以缩短非成型时间,提升整体生产效率。硬件的冗余设计和保护机制,如超温断电、过压泄荷,是确保设备长期安全运行的底线要求。
工艺参数优化与质量控制
工艺参数的优化是一个严密的科学过程,通常基于材料供应商提供的推荐数据,结合实际试产数据进行微调。关键参数包括预热温度、成型温度、保温时间、成型压力以及冷却时间。对于不同厚度、不同纤维含量的复合材料,这些参数需进行针对性调整。例如,厚壁制品需要更长的保温时间以确保芯部完全固化,同时需适当降低升温速率以防止内外温差过大产生内应力。质量控制环节需引入无损检测手段,如超声波探伤或CT扫描,以验证内部是否存在分层或孔隙,从而反向修正加热和压力曲线。
数据追溯与标准化是提升良品率的重要手段。每一批次产品的成型过程数据应完整记录并存储,形成可追溯的工艺档案。通过对比历史数据与当前数据,工程师可以快速识别异常波动,如某次成型因环境温度变化导致模具预热不足,进而影响最终性能。建立严密的工艺窗口,明确各参数的上下限,确保生产过程处于最佳状态。这种基于数据的精细化管理,不仅提升了产品的一致性,也为后续工艺改进和新产品开发提供了坚实的大数据基础。