静电喷塑工艺下涂层硬度测试与真空贴合技术详解
静电喷塑涂层硬度的测试逻辑与标准依据 在工业制造领域,静电喷塑形成的涂层硬度是衡量产品耐候性与抗机械损伤能力的核心指标。测试过程严格遵循国家标准,主要采用铅笔硬度法或摆杆硬度法进行量化评估。铅笔硬度测试通过使用不同硬度等级的标准铅笔,以45度角在涂层表面以规定压力划过,观察涂层是否出现露底或划伤痕迹,从而确定涂层的抵抗能力。这一方法直观且操作简便,广泛应用于粉末涂料的质量控制环节,确保涂层能应对
静电喷塑涂层硬度的测试逻辑与标准依据
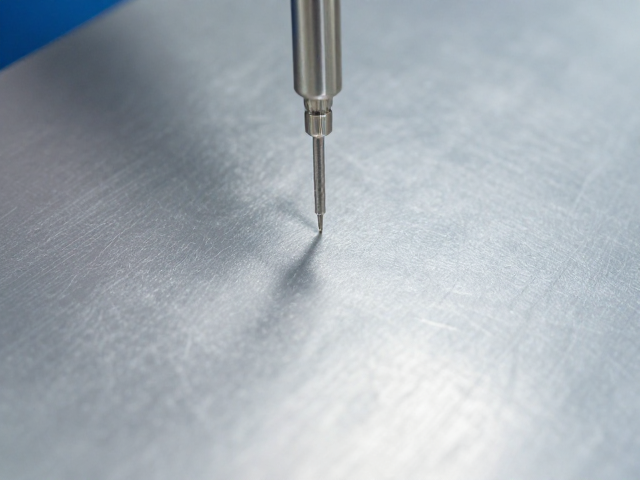
在工业制造领域,静电喷塑形成的涂层硬度是衡量产品耐候性与抗机械损伤能力的核心指标。测试过程严格遵循国家标准,主要采用铅笔硬度法或摆杆硬度法进行量化评估。铅笔硬度测试通过使用不同硬度等级的标准铅笔,以45度角在涂层表面以规定压力划过,观察涂层是否出现露底或划伤痕迹,从而确定涂层的抵抗能力。这一方法直观且操作简便,广泛应用于粉末涂料的质量控制环节,确保涂层能应对日常使用中的摩擦与刮擦。
数据表明,高质量的环氧或聚酯粉末涂料,其铅笔硬度通常能达到H至2H级别,部分经过特殊改性的高硬度涂层可突破3H甚至更高等级。测试环境的温湿度控制至关重要,标准实验室通常维持在23±2℃和50±5%相对湿度条件下进行,以确保固化后的涂层性能稳定。测试结果需结合涂层厚度进行分析,过薄的涂层往往难以形成完整的交联网络,导致硬度数值偏低,而过厚则可能因内应力释放不均引发脆性断裂,因此厚度与硬度的匹配性是工艺控制的关键点。
真空贴合技术的工艺原理与设备要求
真空贴合技术主要应用于需要高平整度与高附着力的复合材料表面处理,其核心在于利用负压环境排除基材与涂层或薄膜之间的空气,消除气泡与杂质。在静电喷塑后续工序中,若需进行覆膜或多层复合,真空贴合能显著提升界面结合力。设备通常由真空室、真空泵组、加热系统及张力控制装置组成,通过精确调控真空度(通常低于-0.08MPa)和温度曲线,使材料在无氧环境下实现分子级别的紧密贴合。
工艺参数的设定需根据材料特性进行精细化调整。对于热敏性材料,需严格控制加热板的温度分布均匀性,防止局部过热导致基材变形或涂层老化;对于高粘度胶水或薄膜,则需优化真空抽取速率,避免因排气过快导致包裹空气形成瑕疵。现代真空贴合设备多配备在线监测系统,实时反馈真空度变化与张力波动,确保每一批次产品的贴合质量的一致性,减少因工艺波动造成的次品率。
涂层硬度与真空贴合的协同作用机制
静电喷塑形成的涂层硬度直接影响真空贴合后的界面稳定性。高硬度涂层表面通常更为致密,能提供稳定的支撑结构,减少贴合过程中因基材变形导致的应力集中。然而,过高的硬度可能伴随脆性增加,在真空贴合施加负压及热压过程中,若涂层缺乏适当的韧性缓冲,易在边缘或受力点产生微裂纹。因此,在工艺设计中,需平衡涂层的硬度与韧性,确保其在后续复合工序中保持结构完整。
真空贴合过程中的热压作用会对涂层产生额外的热应力与机械应力。若涂层固化不完全或硬度分布不均,热压可能导致涂层局部软化或流动,进而影响贴合精度。通过优化静电喷塑的固化曲线,确保涂层达到最佳交联密度,可以提升其在真空贴合环境下的尺寸稳定性。同时,贴合前的表面处理,如等离子处理或底涂剂应用,能增强涂层与贴合材料的相容性,弥补硬度差异带来的界面结合弱点,实现整体性能的优化。
质量控制体系中的检测与验证流程
在生产线中,涂层硬度与真空贴合质量的监控需建立严密的检测节点。硬度测试通常在喷涂固化后立即进行,作为首检项目,确认粉末涂料的流平性与固化程度符合设定范围。对于经过真空贴合的产品,需进行剥离强度测试,评估界面结合的牢固程度,同时检查贴合面是否存在气泡、皱褶或异物夹杂。这些检测数据需实时录入生产管理系统,形成可追溯的质量档案。
异常情况的快速响应机制是保障成品率的关键。当硬度测试数据偏离标准区间时,需排查粉末喷涂参数、固化炉温度曲线或粉末本身的质量波动;若真空贴合出现剥离强度不足,则需检查真空室密封性、贴合压力设定或基材表面处理状态。通过数据分析工具,识别工艺参数的微小偏移趋势,提前进行预防性维护与参数修正,确保生产过程处于受控状态,维持产品性能的长期稳定性。