静电喷塑工艺详解,识别网布透气性与超声波清洗标准
静电喷塑工艺的核心原理与网布透气性关联 静电喷塑技术利用高压静电电场,使带电气雾化的塑粉微粒吸附于工件表面,经过高温烘烤流平固化形成保护膜。这一过程对工件表面的微观结构有极高要求,特别是对于多孔材料或经过特殊处理的金属网,其表面状态直接决定了涂层的附着力均匀度。在工业应用中,喷塑前的预处理至关重要,任何残留的油污、氧化皮或杂质都会阻碍电场分布,导致涂层出现缩孔、橘皮或附着力不足等缺陷。 网布的透
静电喷塑工艺的核心原理与网布透气性关联
静电喷塑技术利用高压静电电场,使带电气雾化的塑粉微粒吸附于工件表面,经过高温烘烤流平固化形成保护膜。这一过程对工件表面的微观结构有极高要求,特别是对于多孔材料或经过特殊处理的金属网,其表面状态直接决定了涂层的附着力均匀度。在工业应用中,喷塑前的预处理至关重要,任何残留的油污、氧化皮或杂质都会阻碍电场分布,导致涂层出现缩孔、橘皮或附着力不足等缺陷。
网布的透气性是衡量其物理性能的关键指标,尤其在涉及过滤、散热或装饰用途的喷塑件中,透气性数据必须与喷塑层的厚度形成平衡。过厚的喷塑层会堵塞网孔,彻底丧失透气功能;而过薄则无法提供足够的防腐保护。因此,在工艺设计中,通常需要通过控制喷枪距离、电压强度以及粉末流动性,来精确控制涂膜厚度,确保在形成完整防护膜的同时,保留网布原有的孔隙率,维持其透气效能。
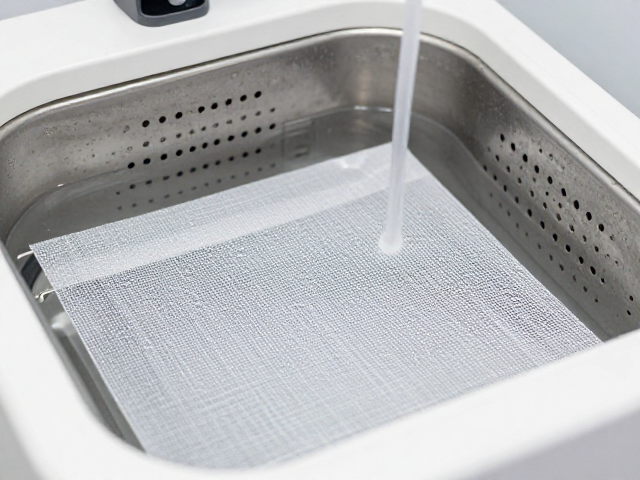
超声波清洗的标准操作与参数设定
超声波清洗利用高频振动在清洗液中产生空化效应,剥离工件表面的微观污染物,是静电喷塑前处理中不可或缺的一环。对于网布类工件,由于其结构复杂、孔隙众多,常规浸泡或刷洗难以彻底清除缝隙内的杂质,超声波清洗能深入网孔内部,实现全方位清洁。清洗过程中,清洗液的温度、超声波频率以及处理时间共同影响着清洁效果,通常建议清洗液温度保持在40-60摄氏度,以增强化学活性与空化效率。
标准操作中,超声波频率的选择需根据工件材质和污染程度进行调整。低频超声波(如20-40kHz)产生的空化气泡较大,冲击力强,适合去除顽固油污和颗粒;高频超声波(如80kHz以上)产生的空化气泡小而密集,更适合精细表面的清洗,避免对网布基材造成机械损伤。此外,清洗后的烘干工序同样重要,必须确保工件表面无水分残留,否则水分在高温喷塑烘烤过程中气化,会在涂层中形成气泡或针孔,严重影响最终产品质量。
工艺参数对透气性与涂层质量的影响机制
喷塑过程中的电压与电流控制直接影响粉末的吸附效率和涂层厚度。电压过高可能导致粉末反弹或击穿涂层,造成表面粗糙;电压过低则吸附力不足,涂层薄且不均匀。对于需要保留透气性的网布制品,通常采用较低的电压和较慢的走枪速度,以形成较薄且致密的涂层。同时,粉末的粒径分布也需严格控制,过大的颗粒容易堵塞网孔,而过小的颗粒则易飞扬,造成浪费和环境污染。
透气性的测试与验证通常依据相关行业标准进行,例如通过压差法或流量法测定单位面积内的气体透过量。在实际生产中,工程师需根据网布的初始透气率,结合喷塑工艺参数,建立数学模型预测涂层后的透气率衰减情况。通过对比不同喷涂次数、粉末类型和固化温度下的透气率变化,可以优化工艺窗口,确保产品在满足防腐、装饰等功能需求的同时,不偏离透气性的设计指标。
质量检测与缺陷识别标准
涂层外观检查是静电喷塑质量控制的第一道防线,主要观察表面是否平整、光滑,有无流挂、缩孔、气泡或杂质颗粒。对于网布制品,还需重点检查网孔是否被堵塞,边缘部位是否有漏喷或堆积现象。借助放大镜或显微镜,可以识别出行针、颗粒等微观缺陷,这些缺陷往往源于粉末质量、静电枪状态或环境洁净度。
附着力测试是评估涂层与基材结合强度的重要手段,常用划格法或拉拔法进行。对于柔性网布,拉拔法更为适用,因为它能更真实地反映涂层在受力状态下的剥离情况。测试时需确保样本表面清洁,无油污或灰尘干扰。此外,耐盐雾试验用于评估涂层的防腐性能,通过模拟海洋或工业大气环境,观察规定时间后涂层出现的锈蚀、起泡或剥落情况,以此判断涂层质量是否达到预期寿命要求。