网布预拉定型张力计算与分配,实现张力均匀分布优化工艺
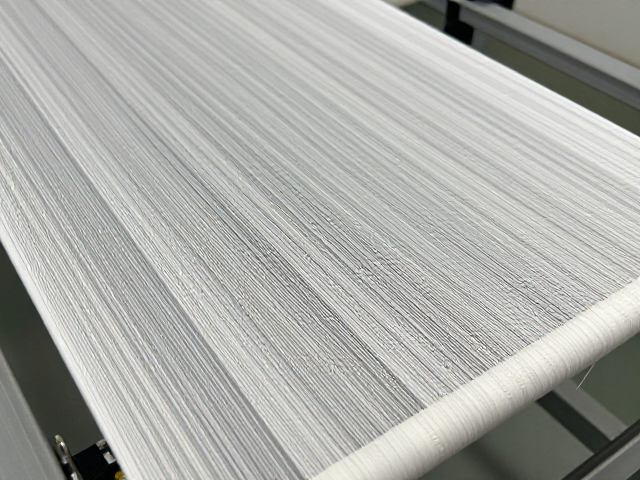
网布预拉定型的力学基础与变形机理 网布在纺织与工业应用中,其微观结构由经纬纱线交织而成,这种多孔介质在受到外部拉伸力时,纤维会发生弹性形变甚至塑性屈服。预拉定型的核心在于通过控制张力,消除织造过程中残留的内应力,使纱线间的节点固定,从而确立尺寸稳定性。当网布进入定型机时,横向与纵向的受力状态会直接改变孔隙率和网格间距,若张力分布不均,会导致局部纤维过载断裂或滑移,进而形成波浪纹或尺寸超差。因此,
网布预拉定型的力学基础与变形机理
网布在纺织与工业应用中,其微观结构由经纬纱线交织而成,这种多孔介质在受到外部拉伸力时,纤维会发生弹性形变甚至塑性屈服。预拉定型的核心在于通过控制张力,消除织造过程中残留的内应力,使纱线间的节点固定,从而确立尺寸稳定性。当网布进入定型机时,横向与纵向的受力状态会直接改变孔隙率和网格间距,若张力分布不均,会导致局部纤维过载断裂或滑移,进而形成波浪纹或尺寸超差。因此,理解材料在高温高湿环境下的粘弹性行为,是进行后续张力计算的前提,这要求对网布的断裂强力、延伸率以及蠕变特性建立严密的物理模型。
在连续化生产线上,网布通常经历从松弛状态到被夹持、拉伸、热定型再到冷却固定的过程,这一过程中的张力控制具有高度的动态特征。预拉定型并非简单的机械拉伸,而是通过张力传感器实时监测,结合加热区的热力学响应,对网布进行微观结构的重构。在此阶段,网布的各向异性表现得尤为明显,经向和纬向的张力需求往往存在显著差异。如果仅凭经验设定张力参数,极易因材料批次差异或环境温湿度波动导致定型效果不稳定。因此,必须将张力视为一个可量化、可计算的物理量,通过严密的计算逻辑来确定每一区段的受力阈值,以确保最终产品的几何精度和力学性能符合高标准要求。
张力计算的数学模型与参数解算
建立严密的张力计算模型需要引入材料力学中的胡克定律修正版,结合网布特有的二维网格结构特征。实际计算中,不能简单套用线性弹簧模型,而需考虑非线性弹性模量。计算公式通常基于目标网格间距与原纱线长度的比值,推导出所需的拉伸应力。具体而言,需测定网布在标准状态下的经向和纬向断裂强力,设定安全系数(通常为断裂强力的30%-50%),再根据预定的伸长率百分比,利用公式 T = E ε A 进行初步估算,其中 T 为张力,E 为有效弹性模量,ε 为预设应变,A 为网布截面有效面积。这一计算过程需排除边缘效应的影响,聚焦于网布有效工作区域的力学响应。
除了基础的拉伸应力,还需引入动态平衡方程来应对生产过程中的速度变化。当网布以不同线速度通过导辊和加热区时,惯性力和摩擦阻力会叠加在静态张力之上。计算时需构建包含摩擦系数、辊径、线速度及加速度因子的综合张力分布函数。例如,在加速段,张力增量 ΔT 需补偿惯性力 m*v^2/r 及摩擦损耗。通过积分求解各导辊间的张力梯度,确保张力变化平滑,避免突变的应力集中点。这种严密的数值解算方法,能够精确输出每一组导辊和夹持装置所需的预设张力值,为后续工艺参数的设定提供可验证的数据支撑。
张力均匀分布的工艺优化策略
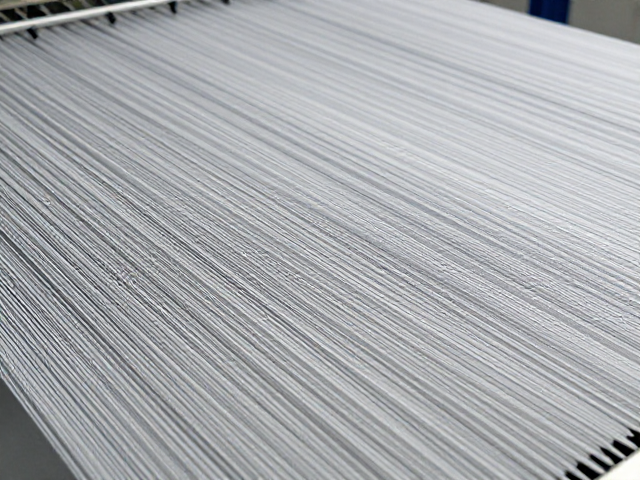
实现张力均匀分布的关键在于优化导辊布局与夹持系统的机械设计。传统的等间距导辊排列往往难以消除因网布厚度不均或张力波动引起的局部应力集中。优化策略通常采用非等间距或浮动导辊设计,通过增加接触点的数量并分散接触面积,来平滑张力曲线。在工艺参数设定上,需实施分段式张力控制,即在预拉伸段设置较低的初始张力以引导网布跑偏纠正,而在热定型段则根据计算模型设定的目标张力进行精准加压。同时,加热区的温度分布需与张力分布相匹配,确保网布在达到最佳定型温度时,各部位受力一致,避免因热胀冷缩不均导致的二次变形。
动态反馈机制是维持长期张力均匀性的核心技术手段。现代定型设备需配备高精度闭环控制系统,实时采集各测点张力数据并与理论计算值进行比对。当检测到偏差超过允许阈值(如±5%)时,系统自动调节对应区段的电机转速或夹持力。此外,还需针对网布边缘与中心区域的张力差异进行补偿计算。由于边缘效应,网布边缘往往承受更大应力,可通过在边缘区域设置微幅的松弛区或采用边缘张力独立调节装置,抵消这种非均匀性。通过这种严密的工艺优化,确保网布在定型过程中,从中心到边缘的张力梯度控制在最小范围,从而提升产品的一致性。
工艺验证与效果评估体系
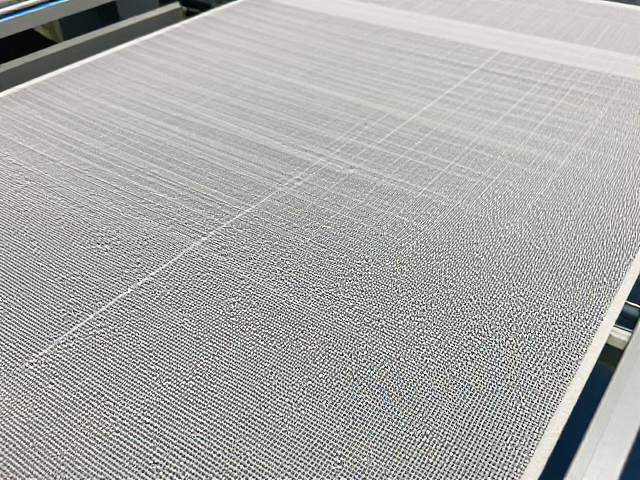
工艺优化效果需通过严密的物理测试进行验证,而非依赖主观判断。核心评估指标包括网格尺寸的均匀度、尺寸稳定性率以及拉伸强度的保持率。使用高精度影像测量仪对定型后的网布进行网格间距扫描,计算不同区域网格间距的标准差,以此量化张力分布的均匀性。同时,依据相关纺织行业标准,测试网布的缩水率和拉伸断裂强力。若网格间距标准差过大,或尺寸稳定性率低于预期值,则需回溯张力计算模型,检查弹性模量取值或摩擦系数假设是否与实际工况相符。这种基于数据的验证体系,能够客观反映张力优化工艺的实际效果。
长期生产数据的追踪与模型迭代是确保持续优化的重要环节。通过收集不同批次、不同规格网布的生产数据,建立数据库,分析实际张力分布与理论计算值的偏差规律。利用统计学方法,修正计算模型中的经验系数,使理论计算更贴近实际材料行为。例如,发现某些高弹网布在高温下弹性模量变化显著,需在计算中引入温度修正因子。通过这种持续的数据反馈与模型修正,不断优化张力计算与分配策略,最终实现网布预拉定型工艺的标准化和精细化,确保产品质量稳定可靠,满足高端应用需求。