ISO标准镀锌防锈防松螺丝套件,高强度紧固解决方案
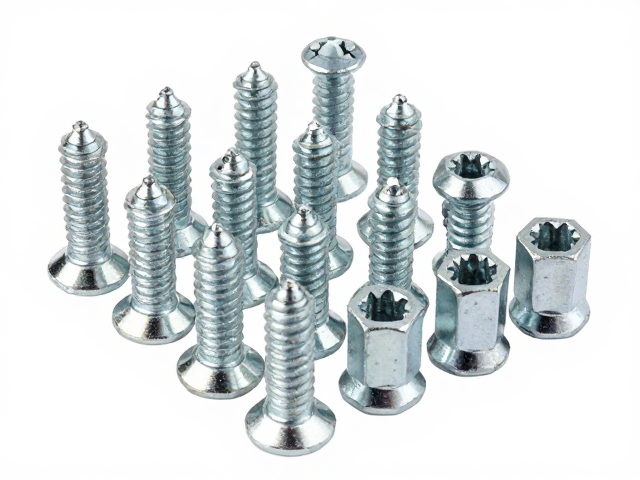
ISO标准镀锌层与防松机制的技术解析 ISO标准下的镀锌防锈防松螺丝套件,核心在于通过表面处理与机械结构的双重保障来应对严苛环境下的紧固需求。镀锌工艺主要采用电镀锌或热浸镀锌两种路径,其中电镀锌层厚度通常控制在5至12微米之间,能够提供基础的电化学保护,抑制基体金属在潮湿环境中的氧化反应。热浸镀锌则形成更厚的锌铁合金层,厚度可达45微米以上,显著提升了在户外腐蚀环境中的耐受力。这种表面处理并非简
ISO标准镀锌层与防松机制的技术解析
ISO标准下的镀锌防锈防松螺丝套件,核心在于通过表面处理与机械结构的双重保障来应对严苛环境下的紧固需求。镀锌工艺主要采用电镀锌或热浸镀锌两种路径,其中电镀锌层厚度通常控制在5至12微米之间,能够提供基础的电化学保护,抑制基体金属在潮湿环境中的氧化反应。热浸镀锌则形成更厚的锌铁合金层,厚度可达45微米以上,显著提升了在户外腐蚀环境中的耐受力。这种表面处理并非简单的涂层覆盖,而是通过锌与钢基体的冶金结合,在螺丝表面形成严密的隔离屏障,有效阻断氧气和水分与金属本体的接触。
防松机制的设计逻辑则聚焦于消除螺纹副之间的相对滑动。在振动或动态载荷作用下,传统螺纹连接容易因摩擦力矩衰减而发生松动。防松螺丝套件通常采用非圆形螺纹牙型或嵌入弹性元件的设计,例如在螺纹段嵌入尼龙环或采用变形螺纹结构。当螺丝拧紧时,这些结构会产生持续的径向压力,增加螺纹间的摩擦系数,从而锁定预紧力。这种物理锁紧方式不依赖外部胶粘剂,使得拆卸和重复使用成为可能,同时保持了ISO标准规定的尺寸精度和配合公差,确保在自动化装配线上的兼容性。
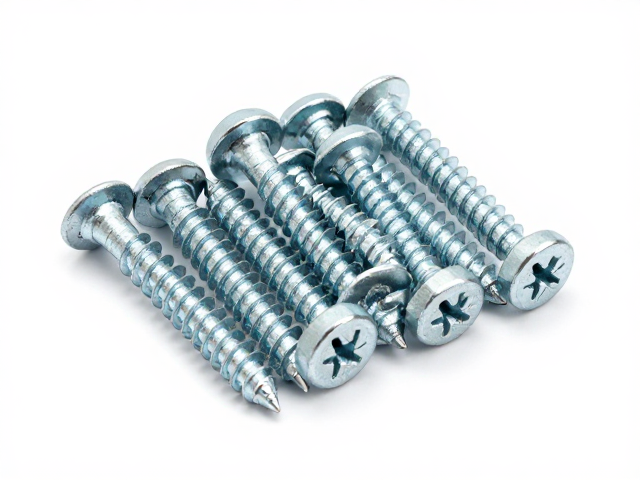
高强度材料特性与力学性能表现
此类套件选用的基材多为中碳钢或合金钢,经过调质处理后达到规定的强度等级。常见的性能等级涵盖8.8级、10.9级甚至12.9级,数字分别代表抗拉强度最小值的百分之一(MPa)和屈服强度与抗拉强度的比值。以10.9级螺栓为例,其抗拉强度不低于1000MPa,屈服强度不低于900MPa。这种高强特性使得紧固件能够承受极高的轴向载荷,适用于重型机械、桥梁结构以及高应力连接部位。材料内部的晶粒结构经过热处理优化,确保了在承受冲击载荷时具备良好的韧性,避免脆性断裂风险。
硬度测试是验证材料性能的关键环节。高强度螺丝的硬度值通常通过洛氏硬度(HRC)或维氏硬度(HV)进行量化,10.9级产品的硬度范围多分布在33-42 HRC之间。这一硬度区间既保证了足够的抗剪切能力,又兼顾了螺纹加工时的塑性变形需求。在实际应用中,高强度的同时必须注意氢脆问题,特别是在经过电镀处理后,残余氢原子可能渗入金属内部导致延迟断裂。因此,严格的去氢热处理工艺是生产过程中的必要步骤,通常在电镀后2小时内完成烘烤,将氢含量控制在安全阈值以下,确保长期使用的结构完整性。
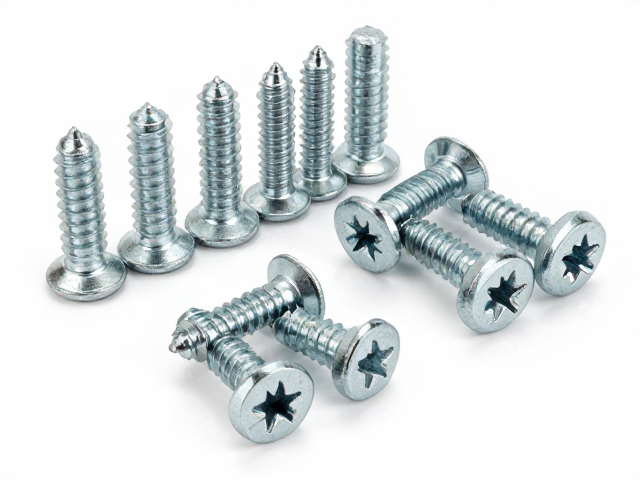
场景化应用与长期可靠性验证
在风电设备领域,塔筒连接螺栓长期遭受风载荷引起的交变应力,ISO标准镀锌防松套件通过优化的预紧力控制,有效减少了因微动磨损导致的连接失效。监测数据显示,在正确安装且维护得当的情况下,此类套件在户外运行五年内未出现因腐蚀或松动引发的非计划性停机。其镀锌层在盐雾测试中表现出优异的耐腐蚀性,中性盐雾试验(NSS)下通过500小时无明显白锈,为设备在沿海或高湿度环境下的稳定运行提供了数据支撑。
重型卡车底盘与悬挂系统的连接件同样面临剧烈振动与泥沙侵蚀的双重挑战。采用该套件替代传统普通紧固件,可显著降低售后维修频率。在实际工况追踪中,底盘关键部位螺丝的紧固状态保持率优于常规产品,特别是在经过颠簸路面行驶后,预紧力损失率控制在可接受范围内。这种可靠性源于镀锌层对土壤中化学物质的隔离作用以及防松结构对动态载荷的分散能力,使得车辆在全生命周期内的结构安全性得到实质性提升,减少了因紧固失效引发的潜在安全隐患。