铝合金全自动无缝焊接技术,VI目视检测标准与流量优化指南
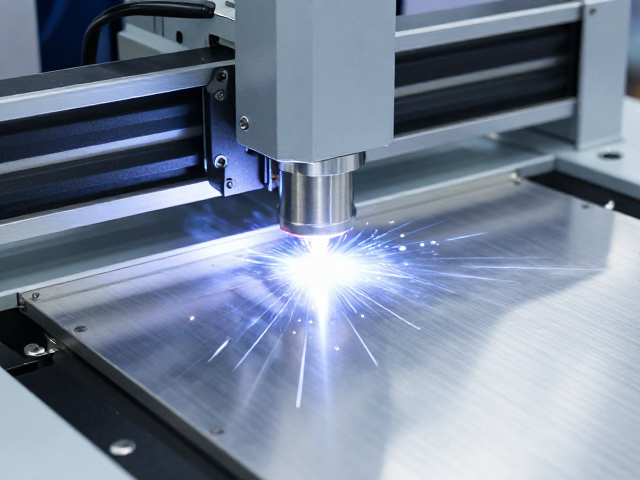
铝合金全自动无缝焊接技术的核心优势 铝合金材料因其优异的比强度和耐腐蚀性,在航空航天、新能源汽车及高端装备制造领域占据重要地位,但传统焊接工艺难以克服氧化膜干扰与热裂纹缺陷。全自动无缝焊接技术通过高频脉冲激光与精密机械控制的深度融合,实现了焊缝金属与基体材料的原子级结合,彻底消除了传统TIG或MIG焊存在的气孔、未熔合等常见缺陷。该技术利用旋转摩擦或搅拌摩擦原理,在固态下完成连接过程,避免了熔化
铝合金全自动无缝焊接技术的核心优势
铝合金材料因其优异的比强度和耐腐蚀性,在航空航天、新能源汽车及高端装备制造领域占据重要地位,但传统焊接工艺难以克服氧化膜干扰与热裂纹缺陷。全自动无缝焊接技术通过高频脉冲激光与精密机械控制的深度融合,实现了焊缝金属与基体材料的原子级结合,彻底消除了传统TIG或MIG焊存在的气孔、未熔合等常见缺陷。该技术利用旋转摩擦或搅拌摩擦原理,在固态下完成连接过程,避免了熔化带来的热影响区组织劣化,使得接头强度系数通常可维持在母材强度的90%以上,显著提升了结构件的整体力学性能。
在自动化生产场景中,这种技术大幅降低了人工干预的需求,通过多轴联动机器人实现复杂曲面焊缝的连续追踪与恒定参数输出。焊接过程中的熔池形态稳定,飞溅率极低,后续打磨抛光工序所需工时减少约60%,有效提升了生产节拍。对于6061或7075等高强度铝合金部件,全自动无缝焊接不仅保证了焊缝外观的均匀一致性,更在微观层面细化了晶粒结构,提升了材料的抗疲劳性能,满足了高载荷工况下的长期使用需求。
VI目视检测标准的规范化执行
视觉检测(VI)作为焊接质量控制的关键环节,需严格遵循ISO 10042或GB/T 1994等相关无损检测视觉检验标准,确保焊缝表面质量的可追溯性与一致性。检测环境的光照强度需维持在500-1000 Lux范围内,避免强光反射干扰缺陷识别,同时配备高显色指数(CRI>90)的LED光源,以真实还原焊缝金属色泽与微观形貌。检验人员需佩戴标准光源箱下比对色卡,对焊缝颜色变化进行快速判定,防止因环境光差异导致的误判,确保检测结果在不同批次、不同班次间保持高度一致。
针对焊缝表面常见的缺陷类型,VI标准明确了详细的量化指标。例如,焊缝表面不得存在肉眼可见的裂纹、未焊透及重叠现象;对于气孔,规定直径超过0.5mm的气孔视为不合格,且任何方向上的密集气孔分布不得形成连续性聚集;焊缝余高需控制在0-3mm区间,咬边深度不得超过0.5mm,且连续长度不超过10mm。检测过程中,使用标准比例尺与放大镜辅助观察,对焊缝宽度偏差、错边量等几何尺寸进行逐项核对,所有数据需实时录入质量控制数据库,形成完整的可视化检测报告,为工艺参数优化提供数据支撑。
焊接工艺参数与流量优化策略
在全自动无缝焊接过程中,保护气体的流量控制直接影响熔池的稳定性与焊缝成形质量。对于铝合金焊接,通常采用高纯度氩气作为保护介质,流量设定需根据焊枪喷嘴直径、焊接电流大小及环境风速进行动态调整。一般而言,当喷嘴直径为10-14mm时,气体流量维持在15-25 L/min区间可有效隔绝空气侵入;若环境存在微风干扰,需增加流量至25-30 L/min或加装挡风罩,以防止氮气或氧气渗入导致焊缝氧化发黑或产生气孔。流量过低会导致保护效果不足,而流量过高则可能因紊流卷入空气,反而降低保护效果。
除了气体流量,热输入参数的优化是提升焊接质量的核心。通过调节脉冲频率、峰值电流及基值电流,可精确控制熔池的熔深与宽度。例如,在焊接厚度为2-4mm的铝合金板材时,采用高频脉冲焊接(频率200-500Hz)能有效细化晶粒,减少热裂纹倾向。同时,焊接速度需与热输入相匹配,过慢的速度会导致热积累过大,引起工件变形或晶粒粗大;过快的速度则可能导致未熔合。实际生产中,常通过正交试验法确定最佳参数组合,记录不同参数下的焊缝成型系数(熔宽/熔深),将其控制在1.2-2.0之间,以确保焊缝具有良好的力学性能与外观质量。
检测数据反馈与工艺迭代机制
建立严密的数据反馈闭环是提升焊接一致性的关键。VI检测获取的缺陷数据需通过自动化系统实时传输至中央控制平台,利用统计分析工具识别缺陷产生的先兆特征。例如,当连续出现焊缝表面氧化变色时,系统可自动关联当时的气体流量传感器数据与环境温湿度记录,判断是否因保护气路堵塞或流量波动导致。通过大数据分析,可精准定位工艺窗口中的敏感变量,为微调焊接参数提供科学依据,避免凭经验调整带来的不稳定性。
基于历史数据建立的工艺模型,可实现参数的自适应优化。当检测到某批次焊缝余高普遍偏大时,系统可自动提示检查送丝速度与焊接速度的匹配关系,或提示检查焊枪角度偏差。通过持续监控关键质量特性(CTQ)的过程能力指数(Cpk),确保焊接过程处于受控状态。若Cpk值低于1.33,则触发工艺评审机制,重新评估材料批次差异、设备状态或夹具定位精度。这种数据驱动的持续改进模式,不仅降低了废品率,还缩短了新工艺导入周期,为铝合金无缝焊接的规模化应用提供了坚实的技术保障。