无焊点热熔焊接与滑轨同心度优化,模块化精密组装工艺指南
无焊点热熔焊接的技术原理与工艺控制 无焊点热熔焊接技术主要依赖于高分子材料在特定温度与压力下的粘流态特性,通过加热元件使待连接的塑料部件接触面熔化,随后在冷却过程中形成分子链间的相互扩散与纠缠,从而实现整体式连接。这种工艺完全摒弃了传统金属焊料或粘接剂,消除了因焊料老化、腐蚀或粘接剂挥发导致的长期可靠性风险,特别适用于汽车内饰件、电子外壳及医疗器械等对洁净度与耐久性要求极高的场景。 工艺控制的核
无焊点热熔焊接的技术原理与工艺控制
无焊点热熔焊接技术主要依赖于高分子材料在特定温度与压力下的粘流态特性,通过加热元件使待连接的塑料部件接触面熔化,随后在冷却过程中形成分子链间的相互扩散与纠缠,从而实现整体式连接。这种工艺完全摒弃了传统金属焊料或粘接剂,消除了因焊料老化、腐蚀或粘接剂挥发导致的长期可靠性风险,特别适用于汽车内饰件、电子外壳及医疗器械等对洁净度与耐久性要求极高的场景。
工艺控制的核心在于对温度曲线、下压速度及保压时间的精准调控。不同材质的熔点与结晶速率差异较大,例如聚碳酸酯(PC)与聚酰胺(PA6)的热变形温度不同,需分别设定加热头温度。实际操作中,通常采用PID温控系统实时监测加热板温度,确保接触面受热均匀。下压过程需保持恒定速度,避免因冲击力导致材料飞溅或结构变形,而保压阶段则需等待材料充分冷却定型,以释放内部应力,防止翘曲。
热熔焊接中的常见缺陷与优化策略
在热熔焊接过程中,常见的缺陷包括虚焊、溢料过多以及焊接面变色。虚焊通常由加热时间不足或压力不够导致,表现为连接强度低,可通过延长加热时间或增加下压力进行修正。溢料过多则源于材料熔融后流动性过大,需优化加热温度或改进模具设计以限制熔融材料的流动路径。焊接面变色往往由局部过热引起,建议使用具有快速响应特性的加热元件,并引入红外测温技术实时监控表面温度,避免材料降解。
为了进一步提升焊接质量,引入视觉检测系统成为行业趋势。通过高分辨率相机捕捉焊接过程中的熔池形态,结合图像处理算法实时判断熔融状态,可动态调整焊接参数。此外,表面处理技术如等离子清洗或火焰处理,能有效提高材料表面能,增强分子间结合力,尤其对于经过喷漆或电镀的部件,预处理能显著提升焊接界面的附着力与整体强度。
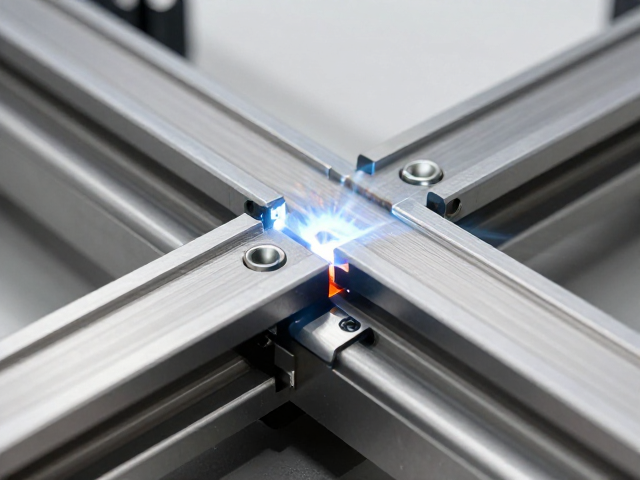
滑轨同心度优化的机械结构设计
滑轨系统的同心度直接影响产品运行的平稳性与寿命,过大的同轴度误差会导致摩擦加剧、噪音升高甚至卡滞。优化同心度需从导轨槽的加工精度、滑块装配定位以及连接件的结构刚性入手。高精度CNC加工是基础,通常要求导轨槽的直线度控制在0.05mm以内,同轴度误差小于0.02mm。在模块化设计中,采用自定位销轴结构替代传统螺栓紧固,可利用精密销轴与孔位的间隙配合,自动校正装配误差,确保各模块间轴线的一致性。
材料选择与热处理工艺对保持长期同心度至关重要。高强度铝合金或工程塑料需经过稳定化处理,以消除内应力,防止因环境温度变化或长期负载导致的形变。设计中可引入浮动式连接结构,允许微小角度的偏差,通过柔性元件吸收装配误差与运行中的动态偏移。这种设计不仅提高了组装容忍度,还降低了因刚性约束过大导致的应力集中,提升了整体系统的可靠性。
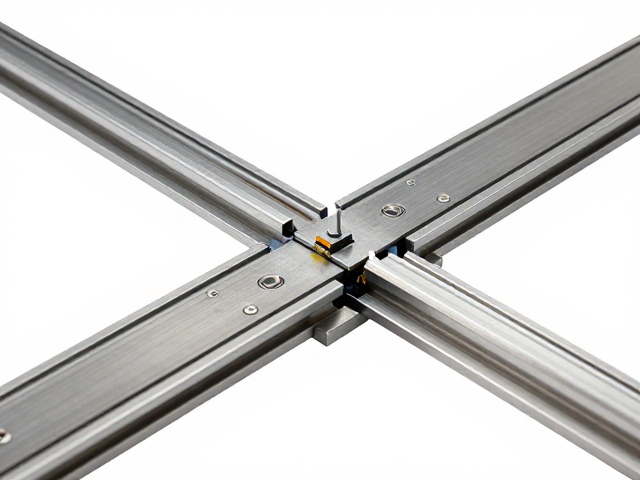
模块化精密组装中的公差分析与验证
模块化组装的成功依赖于严密的公差分析与配合设计。在精密组件中,累积误差是主要挑战,需通过公差链分析计算各零件尺寸偏差对最终装配精度的影响。采用统计公差法而非极值法,能更合理地分配各模块的尺寸公差,在保证功能的前提下降低加工成本。例如,在滑轨模组中,若总长度公差要求为±0.1mm,而各模块长度为50mm,则单个模块公差可放宽至±0.05mm,通过优化关键配合面的公差等级,平衡制造难度与装配精度。
验证同心度与组装质量需借助高精度测量设备,如三坐标测量机(CIM)或激光跟踪仪。测量时,以基准面或基准轴为参考,检测各特征点的空间坐标,计算实际轴线与理论轴线的偏差。对于大批量生产,可开发专用检具进行快速抽检,确保每批次产品的同心度符合设计标准。此外,功能测试如空载运行试验与负载磨损测试,能直观反映组装质量,通过监测运行噪音、阻力矩变化等指标,评估滑轨系统的长期稳定性与一致性。