一体成型靠背工艺揭秘,多层板材热压与焊接无缝处理详解
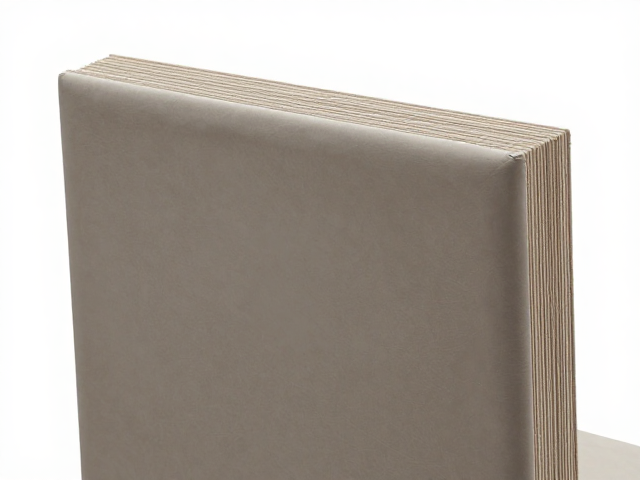
一体成型靠背的核心定义与结构优势 一体成型靠背并非单一材料的简单堆叠,而是通过精密工艺将多层基材与内部骨架融合为单一整体的家具部件技术。这种工艺彻底改变了传统板式家具依赖五金件拼接的组装模式,将原本分散的背板、侧板与骨架结构通过热压或焊接技术实现物理层面的分子级结合。其核心在于消除接缝处的应力集中点,使得靠背在承受人体倚靠压力时,受力分布更加均匀,从而显著提升整体结构的稳定性与抗疲劳性能。 从视
一体成型靠背的核心定义与结构优势
一体成型靠背并非单一材料的简单堆叠,而是通过精密工艺将多层基材与内部骨架融合为单一整体的家具部件技术。这种工艺彻底改变了传统板式家具依赖五金件拼接的组装模式,将原本分散的背板、侧板与骨架结构通过热压或焊接技术实现物理层面的分子级结合。其核心在于消除接缝处的应力集中点,使得靠背在承受人体倚靠压力时,受力分布更加均匀,从而显著提升整体结构的稳定性与抗疲劳性能。
从视觉美学与空间利用的角度来看,一体化设计带来了极为平整、连贯的表面形态,完全消除了传统拼接工艺中常见的缝隙、错位或胶线外露问题。这种无缝处理不仅提升了产品的精致感,更解决了传统靠背容易出现的松动异响问题。在长期使用过程中,由于没有独立的连接件作为潜在故障点,一体成型靠背能够保持更长时间的结构紧致,减少因木材湿胀干缩或金属疲劳导致的变形风险,满足了现代家居对高耐用性与极简美学的双重需求。
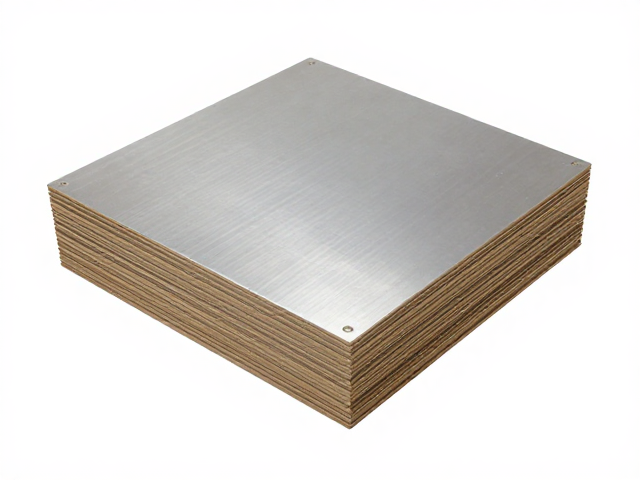
多层板材热压工艺的热力学控制
多层板材热压工艺的核心在于对温度、压力与时间三要素的精确调控,通常使用高强度环保胶黏剂作为层间结合介质。在加热过程中,胶黏剂中的树脂成分发生交联反应,形成坚固的化学键合。这一过程需要严格控制升温曲线,避免局部过热导致板材表面焦化或内部气泡残留。工业生产中,高精度液压机通过施加每平方厘米数十公斤的压力,迫使胶层均匀渗透至木材纤维内部,确保多层单板之间无空隙、无脱胶现象,形成致密且高强度的复合结构。
除了温度与压力,热压过程中的时效控制同样至关重要。胶黏剂的固化需要足够的时间窗口,过短的时间会导致交联反应不完全,影响长期持胶强度;过长的时间则降低生产效率并增加能耗。现代生产线常采用分段式温控技术,在预热阶段快速提升板坯温度,在固化阶段保持恒温恒压,确保胶层达到最佳物理性能。此外,板材的含水率控制也是热压成功的关键,过高的含水率会在高温下产生蒸汽压力,导致板材内部鼓包或分层,因此进料前需经过严密的干燥与平衡处理。
焊接技术在金属骨架融合中的应用
对于内部采用金属骨架支撑的一体成型靠背,焊接技术是实现结构一体化的另一项关键工艺。不同于传统螺丝连接,焊接通过高温熔化金属焊材,使骨架部件在微观层面实现原子间的结合,形成连续的金属晶体结构。这种连接方式具有极高的抗剪切强度,能够有效抵抗靠背在受力时的扭曲变形。常见的激光焊接或氩弧焊技术能够实现极小的热影响区,减少金属变形,确保骨架尺寸的精确度,为后续板材贴合提供平整的基准面。
焊接后的处理工序直接影响成品的外观质量与耐腐蚀性能。焊点通常需要进行打磨抛光,去除飞溅物与氧化层,使金属表面与包裹的皮革或布艺材质完美过渡,避免尖锐边缘造成磨损或刮伤。同时,焊接部位的防锈处理不可忽视,通过喷涂专用底漆或进行钝化处理,防止焊接高温导致的材质性能下降或后续使用中的锈蚀问题。这种严密的金属处理流程,确保了靠背内部骨架在长期承重下的结构完整性,是实现“无缝”视觉与“坚固”实质的双重保障。
表面无缝处理与包覆工艺细节
在内部结构成型后,表面包覆是实现真正“无缝处理”的且最关键的一环。传统的包覆工艺常因张力不均导致面料起皱或接缝明显,而一体化工艺强调面料在成型过程中的动态贴合。通过真空吸附或精密拉伸技术,皮革或布艺材料在受热软化状态下紧密包裹在一体成型的基材表面。这一过程要求材料具有优异的延展性与回弹性,以确保在包裹复杂曲面时不会出现过度拉伸导致的变形或松弛。
接缝隐藏是无缝处理的技术难点,高端工艺通常采用隐藏式缝合或热压贴合技术,完全消除传统明线缝合带来的视觉割裂感。在转角与边缘部位,通过特殊的折边工艺与定型处理,使面料与基材形成圆润自然的过渡,避免直角处的紧绷或塌陷。部分工艺还会在内部设置隐形支撑条,以增强边缘的挺括度,确保长期使用后边缘依然保持平整利落。这种精细的表面处理,不仅提升了产品的触感和视觉档次,更有效延长了面料的使用寿命,防止因局部受力过大导致的撕裂或磨损。