切割发泡分层填充工艺解析,如何彻底解决异响问题
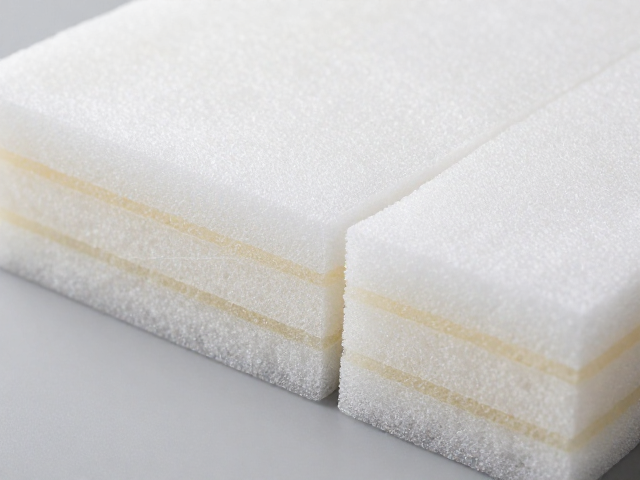
发泡分层填充工艺的核心逻辑与材料特性 汽车内饰件在行驶过程中产生的异响,往往源于零部件之间因振动产生的相对位移或摩擦。传统的单一密度发泡填充方式,在面对复杂的车身结构时,难以兼顾缓冲吸能与结构支撑两方面的需求。分层填充工艺通过引入不同密度和硬度的材料组合,构建了从刚性支撑到柔性缓冲的梯度结构。这种设计使得内部应力分布更加均匀,有效避免了局部应力集中导致的材料疲劳或变形,从而从物理结构上削弱了异响
发泡分层填充工艺的核心逻辑与材料特性
汽车内饰件在行驶过程中产生的异响,往往源于零部件之间因振动产生的相对位移或摩擦。传统的单一密度发泡填充方式,在面对复杂的车身结构时,难以兼顾缓冲吸能与结构支撑两方面的需求。分层填充工艺通过引入不同密度和硬度的材料组合,构建了从刚性支撑到柔性缓冲的梯度结构。这种设计使得内部应力分布更加均匀,有效避免了局部应力集中导致的材料疲劳或变形,从而从物理结构上削弱了异响产生的根源。
聚氨酯发泡材料因其优异的闭孔率和回弹性能,成为该工艺的主流选择。在实际应用中,低密度层负责吸收高频振动,降低噪音传播;高密度层则提供必要的结构强度,确保内饰件在受到挤压时不易塌陷。材料本身的阻尼特性决定了其隔振效率,通过调整发泡过程中的发泡剂比例和催化剂配比,可以精确控制泡孔结构的大小与分布。这种微观层面的调控,使得填充物能够更有效地耗散振动能量,减少零部件间的硬性接触。
切割工艺对填充效果的关键影响
发泡件成型后,尺寸精度与表面质量直接影响其安装后的贴合度。采用数控切割技术替代传统手工裁切,能够显著提升零部件的几何精度。刀具的运动轨迹由计算机程序精确控制,确保了切割面的平整度与垂直度,减少了因尺寸偏差导致的安装间隙。在高速行驶或颠簸路面工况下,微小的间隙都可能成为异响的温床,高精度的切割使得填充件能与车身骨架实现紧密贴合,消除了空气间隙引发的颤动空间。
切割过程中的热效应管理也是不可忽视的技术细节。高速旋转的刀具与发泡材料摩擦会产生热量,若温度控制不当,可能导致材料边缘熔化、硬化或变形,进而影响填充效果。采用带有冷却系统的切割设备,或优化刀具材质与转速,可以有效抑制热损伤。此外,切割后的边缘需经过简单的修整处理,去除毛刺与碎屑,确保填充件表面光滑。光滑的边缘不仅提升了美观度,更避免了因边缘粗糙与周围部件摩擦产生异响的风险,提升了整体NVH(噪声、振动与声振粗糙度)表现。
分层填充的安装策略与结构优化
分层填充并非简单的材料堆叠,而是需要根据车身具体部位的受力特点进行严密的结构设计。在车门内饰板、仪表台骨架等关键区域,填充件需与卡扣、螺丝等紧固件协同工作。安装过程中,填充件应预先定位,确保其与车身金属件的接触面完全覆盖。通过优化填充件的形状,使其在紧固后能均匀分散紧固力,避免局部点接触导致的应力集中。这种结构上的优化,使得紧固件在振动中不易松动,从连接点层面杜绝了异响。
填充层的厚度与形状需经过严密的仿真分析与实车验证。过厚的填充可能导致内饰件与车身其他部件干涉,过薄则无法提供足够的缓冲。通过有限元分析模拟不同工况下的振动响应,可以确定最优的填充厚度与分布区域。在实际装配中,填充件通常采用卡接或胶粘固定,确保其在车辆全生命周期内保持位置稳定。胶粘剂的选择需考虑耐温、耐老化性能,防止因胶水失效导致填充件脱落或移位,进而引发异响。
异响问题的系统性排查与验证
解决异响问题不能仅依赖单一工艺,而需建立系统的排查与验证体系。在零部件下线后,需进行严格的尺寸检测与外观检查,确保每一块填充件符合公差要求。安装过程中,需监控紧固扭矩,确保紧固件达到预定预紧力。实车路试是检验填充效果的重要手段,通过在不同路况下采集振动数据,分析异响产生的频率与幅度,进而判断填充工艺的有效性。通过对比实验,调整填充材料或切割精度,不断优化工艺参数。
长期耐久性测试是验证填充工艺稳定性的关键环节。模拟车辆全生命周期的振动环境,进行累计里程测试,观察填充件是否出现老化、变形或脱落现象。通过声学包络分析,识别异响产生的具体部位与机理。若发现异响复现,需回溯生产工艺,检查发泡密度均匀性、切割精度及安装质量。通过闭环反馈机制,持续改进生产工艺,确保填充件在长期使用中仍能保持优异的隔振降噪效果。这种基于数据驱动的优化流程,为彻底解决异响问题提供了科学依据。