三角稳固支撑工艺,碳纤维增强复合材料,边缘包边防撕裂缝线详解
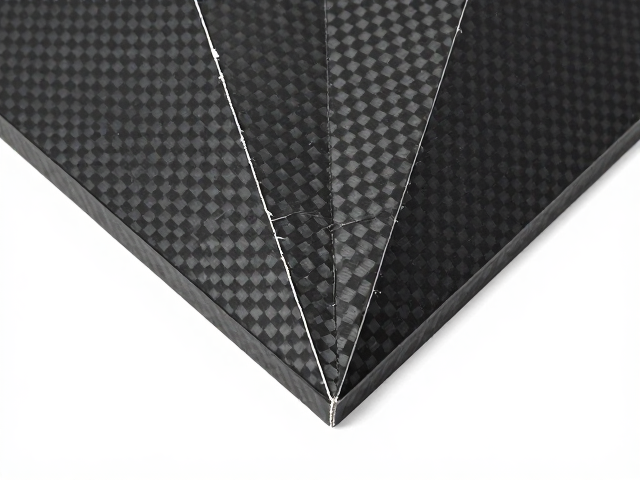
三角稳固支撑工艺的核心力学逻辑 三角稳固支撑工艺并非简单的结构堆砌,而是基于经典力学中三角形具有唯一稳定性的几何特性所构建的加固体系。在复合材料制造过程中,这种工艺通过三个接触点或支撑臂形成刚性连接,有效分散外部施加的压力与剪切力,避免应力集中在单一薄弱点导致材料断裂。相较于传统的点接触或线接触支撑,三角结构能显著降低形变系数,确保整体构件在承受动态负载时保持几何形状的不变性,从而提升产品的长期
三角稳固支撑工艺的核心力学逻辑
三角稳固支撑工艺并非简单的结构堆砌,而是基于经典力学中三角形具有唯一稳定性的几何特性所构建的加固体系。在复合材料制造过程中,这种工艺通过三个接触点或支撑臂形成刚性连接,有效分散外部施加的压力与剪切力,避免应力集中在单一薄弱点导致材料断裂。相较于传统的点接触或线接触支撑,三角结构能显著降低形变系数,确保整体构件在承受动态负载时保持几何形状的不变性,从而提升产品的长期耐用性与结构完整性。
该工艺在实际应用中会结合碳纤维材料的各向异性特征进行优化设计。碳纤维增强复合材料虽然具备极高的比强度和比模量,但其层间剪切强度相对较弱,三角支撑结构通过优化纤维铺层方向,使主要受力方向与纤维主方向平行或成最佳夹角,从而最大化发挥材料性能。这种设计不仅增强了结构的抗扭刚度,还通过多点支撑抵消了非对称载荷带来的偏转力矩,为高精度或高负荷场景提供了可靠的物理基础。
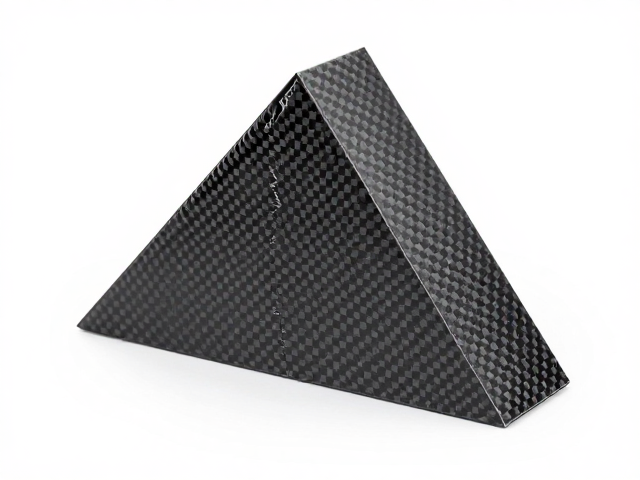
碳纤维增强复合材料的特性与加工难点
碳纤维增强复合材料(CFRP)以其优异的轻量化效果和高强度特性,成为高端制造领域的重要选择。然而,碳纤维的脆性较大且对加工环境敏感,在成型过程中容易产生微裂纹或分层现象,特别是在边缘区域,由于缺乏足够的材料包裹,极易因外界冲击或摩擦而出现撕裂。因此,在应用此类材料时,必须解决其边缘保护与结构连续性问题,确保复合材料在复杂工况下仍能保持预期的力学性能。
加工过程中,树脂基体的固化收缩与纤维的热膨胀系数差异会导致内部残余应力,若处理不当,这些应力会在边缘处集中释放,形成肉眼难以察觉的微损伤。随着时间推移或环境变化,这些微损伤可能扩展为可见的裂缝,进而削弱整体结构。因此,针对碳纤维材料的特性,需要在原材料选择、固化工艺控制以及后期表面处理等环节进行严格规范,以消除潜在缺陷,提升材料的一致性和稳定性。
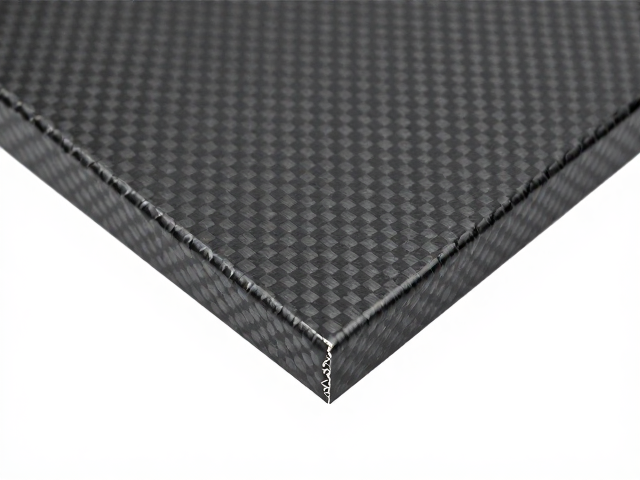
边缘包边防撕裂缝线的精密实施
边缘包边工艺是防止复合材料边缘撕裂的关键措施,其核心在于通过额外的材料包裹或结构过渡,消除自由边缘的应力集中现象。在实际操作中,通常采用多层纤维布叠加或专用包边条对构件边缘进行严密封装,形成平滑的过渡区域。这种处理方式不仅保护了内部纤维不受外界物理损伤,还通过增加边缘厚度提升了局部刚度,有效抵抗因碰撞或挤压导致的崩边问题。
缝线技术在边缘包边中扮演着连接与固定的角色,但传统的缝线方式若处理不当,针孔处易成为裂纹起源点。先进的缝线工艺强调使用高强度低膨胀系数的缝线材料,并采用特殊的锁边针法,如回针缝或包缝,以确保缝线与基材之间形成严密的结合面。同时,缝线路径需经过严密的力学计算,避开高应力区域,并在缝线周围补充浸渍树脂,以填充针孔空隙,恢复材料的连续性,从而实现真正的防撕裂效果。
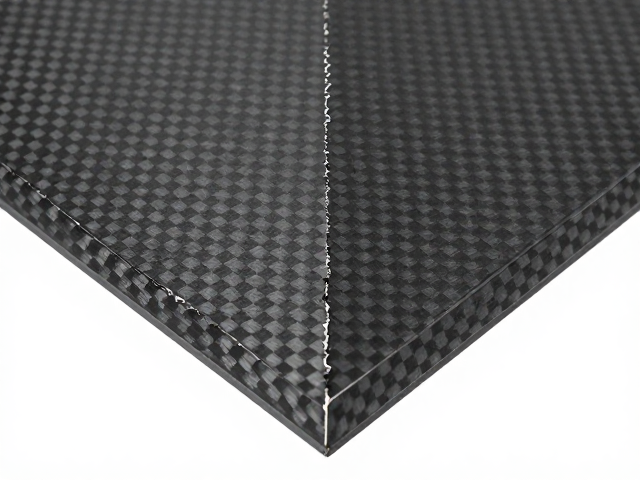
工艺整合与质量控制体系
将三角稳固支撑、碳纤维增强材料特性与边缘包边防撕裂技术相结合,需要建立严密的工艺整合流程。从设计阶段开始,需利用有限元分析模拟不同受力工况下的应力分布,优化三角支撑点的位置与角度,确保力流传递路径合理。随后,在制造环节中,严格控制碳纤维铺层的精度与树脂含量,确保材料性能符合设计要求。边缘包边与缝线工艺需作为独立的质量控制节点,通过目视检查与无损检测手段,验证包边的完整性与缝线的牢固度。
质量控制体系还需包含长期的耐久性测试,以验证工艺组合在实际使用中的表现。通过模拟不同温度、湿度及机械负载环境,观察复合材料边缘及支撑结构的变化,评估防撕裂效果的稳定性。数据反馈将用于修正工艺参数,如调整缝线张力、优化包边材料厚度等,形成闭环改进机制。这种基于数据驱动的质量管理方法,能够确保每一批次产品均具备一致的优良性能,满足高标准的应用需求。