铝合金钢制骨架,阻尼调试,模块化精密组装工艺详解
铝合金骨架的结构特性与材料选型逻辑 铝合金骨架在精密设备中承担着核心支撑与定位功能,其材料选择通常聚焦于6061-T6或7075系列铝合金,这两种材料在强度重量比及加工稳定性上表现优异。6061-T6合金具有出色的抗腐蚀能力和中等强度,适用于大多数常规负载场景,而7075合金则因接近钢材的屈服强度,常被应用于需要极高刚性且对重量敏感的高负载部位。材料表面的阳极氧化处理不仅能提升耐磨性,还能通过封
铝合金骨架的结构特性与材料选型逻辑
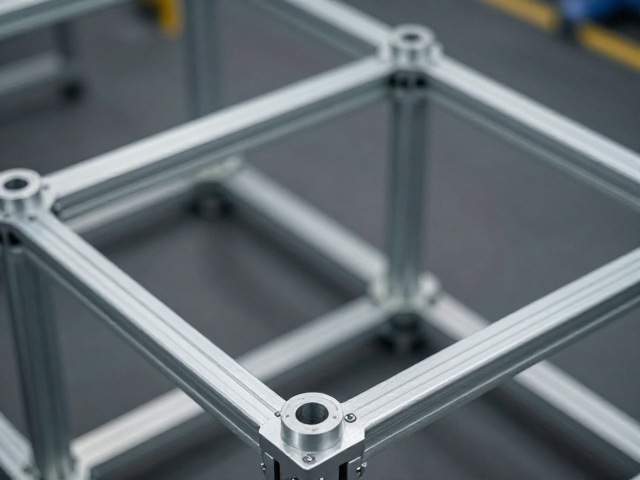
铝合金骨架在精密设备中承担着核心支撑与定位功能,其材料选择通常聚焦于6061-T6或7075系列铝合金,这两种材料在强度重量比及加工稳定性上表现优异。6061-T6合金具有出色的抗腐蚀能力和中等强度,适用于大多数常规负载场景,而7075合金则因接近钢材的屈服强度,常被应用于需要极高刚性且对重量敏感的高负载部位。材料表面的阳极氧化处理不仅能提升耐磨性,还能通过封闭孔洞进一步增强环境耐受度,防止微观裂纹在循环应力下扩展。
骨架的整体几何设计需严格遵循有限元分析(FEA)的结果,通过拓扑优化去除冗余材料,同时保留关键受力节点的厚度。连接方式多采用隐藏式内六角螺钉配合定位销,这种设计消除了传统外露紧固件带来的视觉干扰和潜在的干涉风险。在焊接或粘接工艺中,热影响区的控制至关重要,采用低热输入的搅拌摩擦焊或高精度激光焊接,能最大程度减少因热变形导致的初始公差偏差,确保骨架在出厂前即具备微米级的几何精度。
阻尼系统的调试原理与动态响应优化
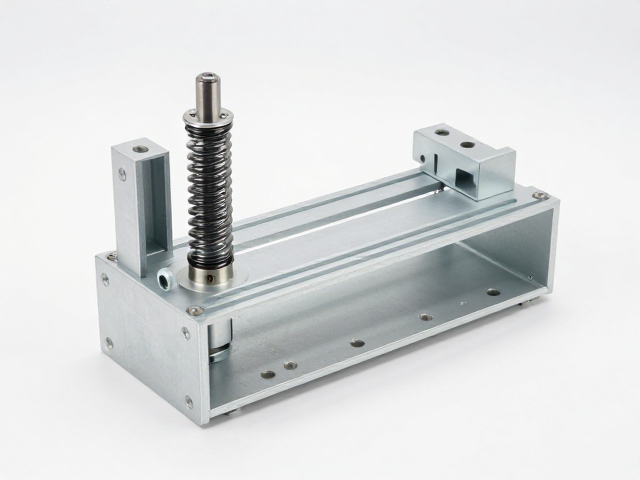
阻尼调试的核心在于匹配负载惯性与运动频率,消除共振峰并抑制高频振动。常用的阻尼介质包括硅油、甘油或特制高分子聚合物,其粘度特性直接决定了系统的阻尼系数。调试过程中,需通过激光位移传感器实时采集运动过程中的加速度与位移数据,绘制频响函数曲线,识别出色带内的峰值点。通过调整阻尼腔体的流道截面积或更换不同粘度的介质,改变系统的对数衰减率,使系统在达到稳定状态的时间控制在毫秒级别。
对于多自由度系统,阻尼单元的布局需经过严密的模态分析,确保各轴向的阻尼力分布均衡。在实际调试中,常采用阶跃响应测试来评估阻尼效果,观察系统在受到瞬时冲击后的振荡衰减过程。若发现超调量过大或恢复时间过长,需重新核算阻尼器的刚度匹配关系。部分高精度场景下,还会引入主动阻尼控制技术,通过电磁线圈产生的反向力抵消残余振动,这种主动干预手段能显著提升系统在动态负载下的定位精度和稳定性。
模块化精密组装的工艺标准与公差控制
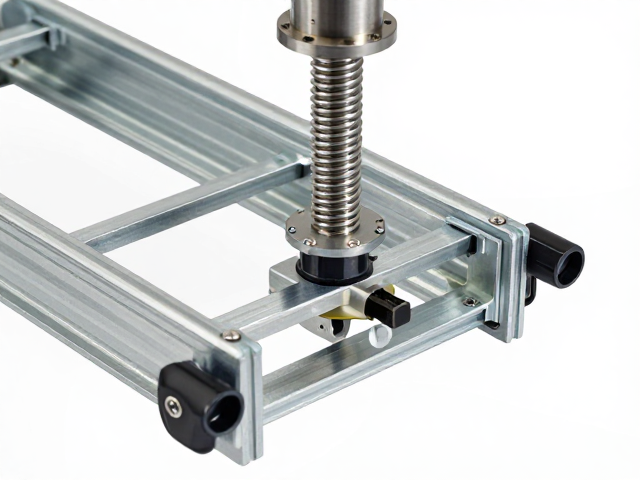
模块化组装依赖于高精度的定位基准面与标准化接口设计,所有连接面均经过磨削或研磨处理,平面度通常控制在0.01mm以内。组装过程中采用千分尺或激光干涉仪对关键配合间隙进行抽检,确保各模块间的同轴度和平行度符合设计公差。紧固件的预紧力施加需使用扭矩扳手严格按照规定力矩执行,避免因过紧导致螺纹滑牙或因过松引起微动磨损。部分高要求接口还采用过盈配合或冷缩装配工艺,利用材料热胀冷缩特性实现无应力连接,进一步提升了组装的一致性。
为了验证组装质量,成品需经过全尺寸尺寸链分析,确保累积误差在允许范围内。视觉检测系统常用于识别装配过程中的错位或漏装缺陷,通过高分辨率相机捕捉细微的形位偏差。组装完成后,需进行空载运行测试,监测各关节处的摩擦系数及温升情况,异常温升往往预示着装配干涉或润滑不足。通过数据记录与回溯,可精准定位问题模块并进行针对性修正,确保每一套组装单元都具备可重复的高精度作业能力。