铸铁焊条全自动无缝焊接技巧,解决裂纹难题
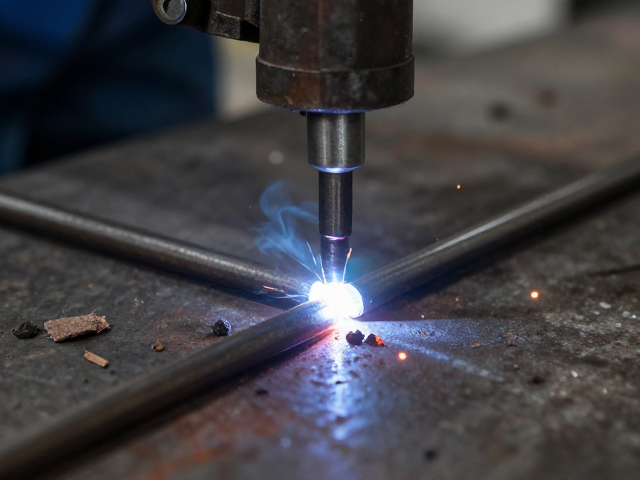
铸铁焊条全自动无缝焊接技巧,解决裂纹难题 铸铁因其内部石墨呈片状分布,导致材料本身脆性大、塑性极低,在焊接过程中极易因热应力集中而产生裂纹。全自动焊接设备通过精确控制热输入和焊接路径,能够显著改善这一缺陷,但工艺参数的设定必须严格遵循材料特性。实际操作中,需重点关注预热温度与层间温度的管理,对于灰铸铁件,通常建议预热至400-500℃,以减缓冷却速度,降低焊缝区域的淬硬倾向。全自动系统通过红外测
铸铁因其内部石墨呈片状分布,导致材料本身脆性大、塑性极低,在焊接过程中极易因热应力集中而产生裂纹。全自动焊接设备通过精确控制热输入和焊接路径,能够显著改善这一缺陷,但工艺参数的设定必须严格遵循材料特性。实际操作中,需重点关注预热温度与层间温度的管理,对于灰铸铁件,通常建议预热至400-500℃,以减缓冷却速度,降低焊缝区域的淬硬倾向。全自动系统通过红外测温反馈实时调整送丝速度与电弧功率,确保熔池温度均匀,避免因局部过热或冷却过快引发的微观裂纹。
无缝焊接的核心在于消除焊缝与母材之间的物理间隙及组织差异。采用镍基或高钒铸铁焊条配合全自动脉冲焊接技术,可以有效改善焊缝金属的塑性。焊接过程中,设备需保持恒定的电弧长度和稳定的送丝节奏,确保熔敷金属充分覆盖坡口。对于厚板或多层焊接,每层焊道完成后需进行轻微的锤击处理以释放应力,全自动设备可通过机械臂模拟这一动作,或在程序中设定特定的热循环曲线,使焊缝区域形成细小的珠光体或奥氏体组织,从而提高接头的抗裂性能。
工艺参数优化与设备协同机制
全自动焊接系统的稳定性直接决定了裂纹抑制的效果,因此设备参数的精细化设定至关重要。焊接电流、电压、焊接速度以及保护气体流量需根据铸铁牌号进行匹配。一般而言,较小的焊接电流配合较慢的焊接速度有利于获得较大的熔深和较好的熔合效果,但需防止因热量过大导致石墨碳烧损。保护气体多选用纯氩气,流量控制在15-25L/min,以隔绝空气,防止焊缝氧化和氮化。全自动控制系统应具备动态调节功能,能够根据熔池形态实时微调参数,确保电弧稳定,避免飞溅和咬边现象,这些表面缺陷往往是裂纹扩展的起始点。
焊前清理与坡口制备是保证焊接质量的基础步骤,全自动设备虽能处理复杂路径,但无法替代基础的表面处理。焊接前必须彻底清除铸铁件表面的油污、水分及氧化皮,坡口角度通常控制在60-70度,并保留2-3mm的钝边,以支撑熔池。对于大型铸铁结构件,焊接顺序应遵循对称焊接、分段退焊的原则,以分散热应力。全自动焊接机器人或专机需依据预设轨迹进行多道焊,每道焊缝之间需清理干净,确保层间无杂质。通过优化焊接顺序和参数,可有效控制残余应力,减少焊接变形,从而从根本上降低裂纹产生的风险。