气压弹簧调节失灵?无级阻尼调节工艺故障排查与修复指南
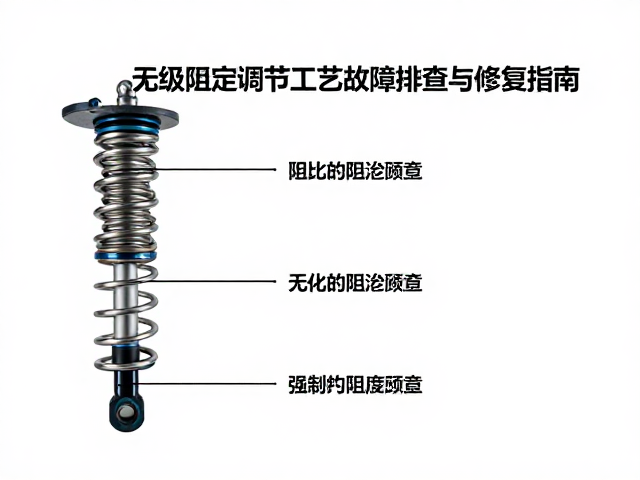
气压弹簧无级阻尼失效的常见前兆与初步诊断 气压弹簧在长期高频压缩与回弹过程中,内部阻尼介质可能发生剪切失效或密封件磨损,导致调节旋钮或滑块出现卡顿、异响或完全无法改变阻尼力矩的现象。当用户发现手动调节机构失去反馈感,或者阻尼变化呈现断崖式下跌而非线性过渡时,通常意味着内部精密配合组件已出现实质性损伤。这种故障并非总是由单一零件损坏引起,更多情况下是润滑脂干涸、金属屑堆积或密封圈老化共同作用的结果
气压弹簧无级阻尼失效的常见前兆与初步诊断
气压弹簧在长期高频压缩与回弹过程中,内部阻尼介质可能发生剪切失效或密封件磨损,导致调节旋钮或滑块出现卡顿、异响或完全无法改变阻尼力矩的现象。当用户发现手动调节机构失去反馈感,或者阻尼变化呈现断崖式下跌而非线性过渡时,通常意味着内部精密配合组件已出现实质性损伤。这种故障并非总是由单一零件损坏引起,更多情况下是润滑脂干涸、金属屑堆积或密封圈老化共同作用的结果。
在进行任何拆解之前,需确认设备处于完全卸载状态,避免残余气压造成部件崩出伤人。观察外部调节机构是否存在明显的物理变形,若旋钮轴心歪斜或连接杆断裂,则问题集中在外部传动环节;若外部结构完好但内部阻尼无变化,则故障源指向缸筒内部的阻尼阀片或导向套。通过简单的按压测试,感受阻尼变化的平滑度,任何突兀的“硬点”或空行程都暗示着力传递路径受阻。
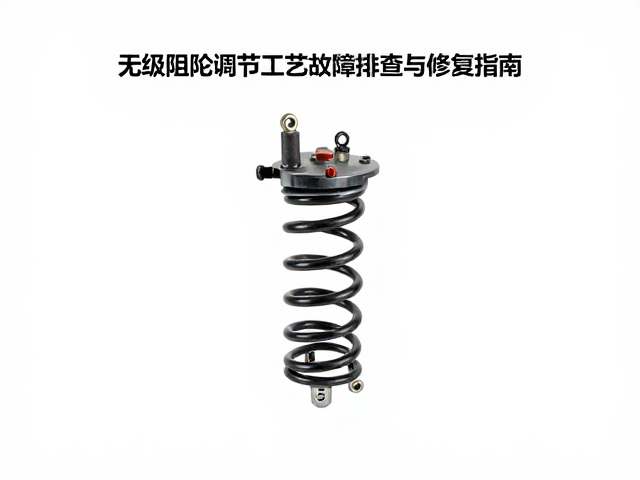
核心组件拆解与阻尼阀片故障排查
阻尼调节的核心在于阀片与阀座之间的开合逻辑,无级调节通常依赖精密螺纹或齿轮机构带动阀片位移,从而改变液压油或气体的流通截面积。若调节失灵,首要检查阀片表面是否有划痕、凹陷或永久性变形。金属阀片在长期高压下可能发生疲劳裂纹,导致密封不严,进而使阻尼力无法建立。此时需使用高倍放大镜观察阀片边缘,任何微小的缺口都会破坏流体的层流状态,导致阻尼特性失控。
除了阀片本身,阀座的光洁度同样至关重要。阀座表面若因杂质嵌入产生压痕,即使阀片完好,也无法形成有效密封。拆解时需记录各组件的安装顺序和相对位置,特别是不同硬度或厚度的垫片组合,错误的重装顺序会导致预紧力不足或过紧,直接影响阻尼的线性表现。使用无绒布清洁所有金属接触面,确保无旧油脂残留,旧油脂中可能含有磨损产生的金属微粒,这些微粒是加速后续磨损的根源。
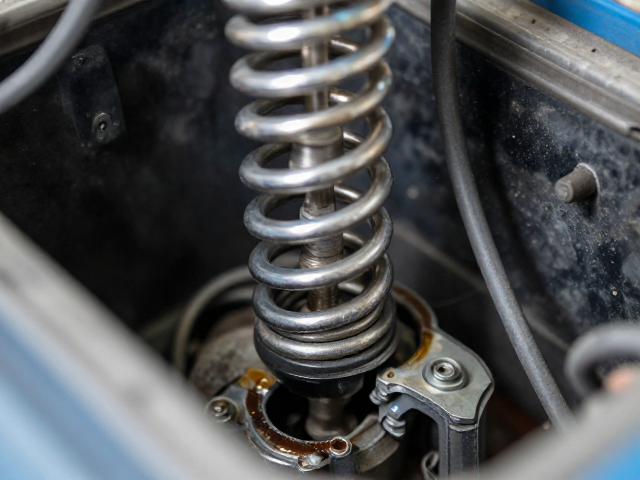
密封系统老化与内部润滑失效处理
气压弹簧的密封系统通常包括O型圈、Y型圈及防尘罩,这些橡胶或聚氨酯部件在长期高温或化学腐蚀下会发生硬化、收缩或开裂。密封失效会导致内部介质泄漏,压力建立失败,使得阻尼调节形同虚设。检查时需重点观察密封件表面是否有发白、龟裂或变形痕迹。对于无级阻尼结构,导向套与活塞杆之间的间隙密封尤为关键,若此处泄漏,调节机构将无法维持设定的阻尼状态,表现为阻尼力随时间快速衰减。
润滑脂的状态直接影响阻尼阀片的运动平滑度。长期使用后,润滑脂可能因高温分解或水分侵入而失去黏附性,甚至变成胶状堵塞微细流道。修复时需彻底清除旧润滑脂,选用符合设备温度范围和压力要求的高性能阻尼专用油脂。填充时需控制用量,过量的润滑脂会增加运动阻力,过少则无法形成有效油膜。重新组装时,确保密封件均匀受力,避免在压入过程中因切割或扭曲导致密封失效,安装后需进行多次空载伸缩测试,确认无卡滞现象。
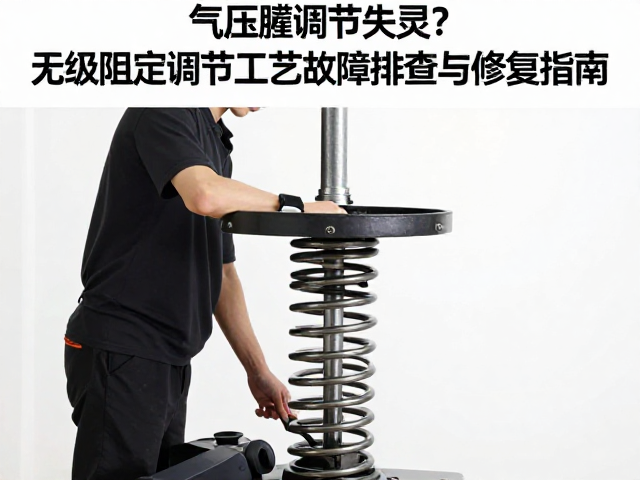
外部调节机构机械故障与修复验证
若内部阻尼组件完好,故障可能源于外部调节机构的机械失效。无级调节常采用蜗轮蜗杆或精密螺杆结构,这些结构对加工精度要求极高。检查调节旋钮与内部传动轴的连接处,确认键槽是否磨损打滑,螺丝是否松动。若传动轴与调节旋钮之间出现空转,说明内部扭矩无法传递至阻尼阀片,此时需更换磨损的传动件或重新紧固连接结构。
此外,设备外壳的形变或安装支架的松动也可能间接导致调节失灵。外壳变形可能压迫内部缸体,导致活塞杆偏载,增加摩擦阻力,使调节手感沉重且不均匀。修复完成后,必须进行严格的功能验证。在标准负载下,多次执行全行程阻尼调节,记录阻尼变化的平滑度和一致性。若发现阻尼值波动超过允许公差范围,需重新排查阀片清洁度或密封件安装质量。只有通过连续多次测试确认阻尼响应线性且无异响,方可视为修复完成。