网布预拉定型工艺,实现张力均匀分布与弹性模量精准匹配
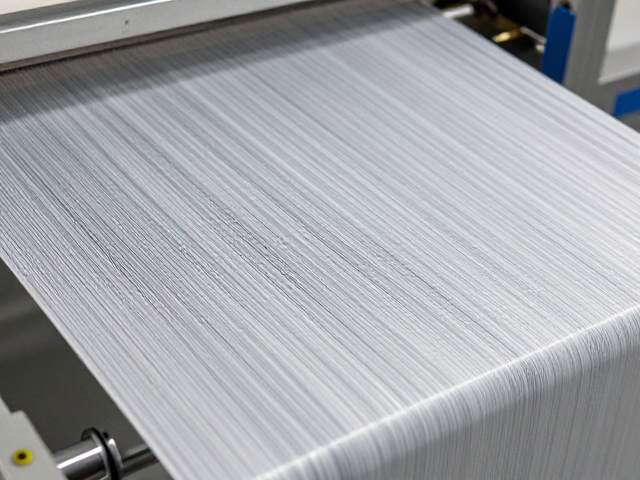
网布预拉定型的核心机理与张力控制 网布在纺织后整理环节中,预拉定型是决定最终产品物理性能的关键步骤。该工艺通过机械拉伸设备对织物施加定向或双向拉伸力,使纤维分子链在热能与外力共同作用下发生取向排列。这种微观结构的改变直接影响了宏观层面的尺寸稳定性,使得网布在后续使用中能够抵抗因受力产生的不可逆变形。张力均匀分布并非简单的力度施加,而是依赖于高精度传感器与闭环控制系统对拉伸过程中的实时反馈,确保织
网布预拉定型的核心机理与张力控制
网布在纺织后整理环节中,预拉定型是决定最终产品物理性能的关键步骤。该工艺通过机械拉伸设备对织物施加定向或双向拉伸力,使纤维分子链在热能与外力共同作用下发生取向排列。这种微观结构的改变直接影响了宏观层面的尺寸稳定性,使得网布在后续使用中能够抵抗因受力产生的不可逆变形。张力均匀分布并非简单的力度施加,而是依赖于高精度传感器与闭环控制系统对拉伸过程中的实时反馈,确保织物经纬向或斜向的受力点保持一致,避免局部应力集中导致的纤维损伤或结构扭曲。
弹性模量的精准匹配依赖于材料特性与工艺参数的深度耦合。不同基材如尼龙、聚酯或氨纶混纺网布,其屈服强度与延伸率存在显著差异。预拉定型过程中,温度曲线与拉伸速率需根据具体材料的玻璃化转变温度进行动态调整。当拉伸力超过纤维的弹性极限进入塑性变形阶段时,分子间的缠结点被重新固定,从而在冷却定型后保留所需的弹性回复特性。这种匹配过程要求工艺参数精确到秒级温度控制和微米级位移精度,以确保成品网布在不同负载环境下能提供可预测的力学响应。
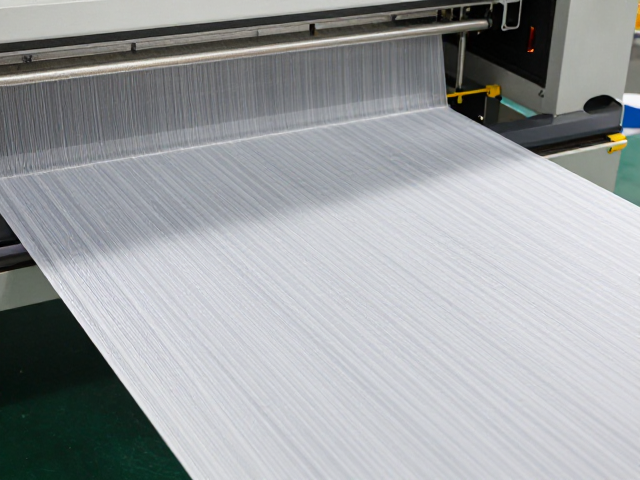
工艺设备的关键组件与运行逻辑
高精度预拉定型设备通常由进料单元、多区加热烘箱、张力检测模块及冷却定型区组成。其中,张力检测模块多采用非接触式激光测厚仪与高精度光电编码器组合,实时监测网布在运行过程中的横向与纵向张力波动。控制系统依据预设算法,动态调整各牵引辊的转速差,以补偿因材料厚度不均或密度差异导致的张力失衡。这种自动化调节机制消除了人工操作的不确定性,使得长幅宽网布在高速生产状态下仍能维持均匀的应力分布。
加热与冷却系统的热管理效率直接影响定型效果的稳定性。多区独立控温烘箱允许对织物设置梯度温度场,从进布端的低温预热到定型区的高温激活,逐步释放纤维内应力。随后,快速冷却区通过风冷或水冷介质迅速降低织物温度,锁定分子取向结构。设备内部的导辊表面通常经过特殊涂层处理,以减少摩擦系数,防止高温下网布表面粘连或划伤。这种严密的机械与热力学设计,为实现高一致性的大规模生产提供了硬件基础。
质量控制标准与检测方法
在网布预拉定型的质量评估体系中,张力均匀性通过多点张力传感器数据进行统计分析,计算标准差以评估批次间的离散程度。行业通用的检测方法包括静态拉伸测试与动态循环疲劳测试,前者用于确定弹性模量数值,后者模拟实际使用场景中的反复拉伸,评估长期使用的尺寸保持能力。检测过程中需严格控制环境温湿度,通常要求在标准大气条件(温度20±2℃,相对湿度65±4%)下进行,以消除环境因素对测试结果的干扰。
数据溯源是确保工艺一致性的重要环节。每卷网布的生产数据,包括拉伸倍率、最高定型温度、冷却速率等关键参数,均需记录在案并与最终产品的力学性能报告关联。通过建立材料数据库,可以追踪不同批次原料在相同工艺下的表现差异,进而微调工艺窗口。这种基于数据的工艺优化方法,使得企业能够应对原材料波动,维持产品性能的长期稳定,同时为后续研发新型功能性网布提供详实的理论依据。