压力容器制造中全自动无缝焊接与渗透检测(PT)工艺解析
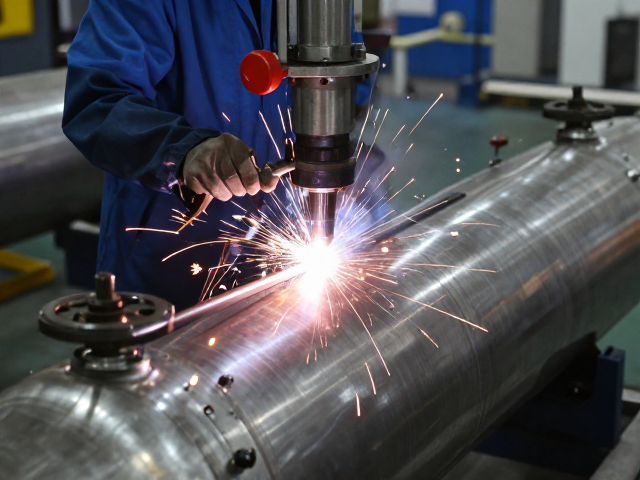
全自动无缝焊接在压力容器制造中的技术演进 压力容器作为承载高温、高压或腐蚀性介质的关键设备,其制造质量直接关乎工业生产的安全底线。全自动无缝焊接技术通过高精度数控系统与自动化焊接电源的深度融合,显著提升了焊缝的一致性与稳定性。相较于传统人工焊接,该工艺利用机器人或多自由度机械臂严格遵循预设轨迹进行作业,有效消除了人为操作带来的弧长波动与送丝不均现象,使得焊缝成型更加均匀美观,内部缺陷发生率大幅降
全自动无缝焊接在压力容器制造中的技术演进
压力容器作为承载高温、高压或腐蚀性介质的关键设备,其制造质量直接关乎工业生产的安全底线。全自动无缝焊接技术通过高精度数控系统与自动化焊接电源的深度融合,显著提升了焊缝的一致性与稳定性。相较于传统人工焊接,该工艺利用机器人或多自由度机械臂严格遵循预设轨迹进行作业,有效消除了人为操作带来的弧长波动与送丝不均现象,使得焊缝成型更加均匀美观,内部缺陷发生率大幅降低。
在实际生产场景中,全自动无缝焊接常采用窄间隙焊或激光复合焊等先进工艺组合,以应对厚壁容器接头的焊接难题。这种技术路径不仅提高了熔敷效率,还显著减少了热输入对母材微观组织的影响,降低了残余应力集中。通过实时监测焊接电流、电压及送丝速度等参数,控制系统能够动态调整焊接工艺窗口,确保每一道焊缝均符合高标准的质量控制要求,为后续无损检测提供坚实的物理基础。
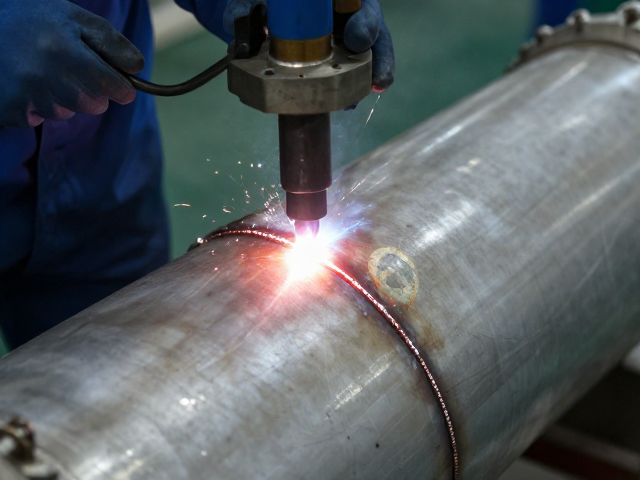
渗透检测(PT)在焊缝表面缺陷识别中的核心作用
渗透检测作为一种成熟且高效的表面无损检测方法,在压力容器制造流程中扮演着至关重要的角色。该工艺基于毛细作用原理,将高渗透性的渗透剂施加于经过严格表面处理的焊缝区域,使其充分渗入开放性缺陷中。随后去除表面多余渗透剂,再施加显像剂,利用显像剂的吸附作用将缺陷内的渗透剂回吸至表面,形成清晰可见的显示痕迹,从而直观地揭示裂纹、气孔、未熔合等表面开口缺陷。
渗透检测的优势在于其适用的材料范围广泛,无论是碳钢、低合金钢还是奥氏体不锈钢,乃至非多孔性的非金属材料,均可实施检测。该方法对缺陷的取向依赖性较低,能够识别各种方向的表面缺陷,且所需设备简单,操作灵活,特别适合复杂几何形状工件的局部检测。在压力容器制造中,PT常作为焊后第一道防线,快速筛选出色斑、划痕或微裂纹等明显瑕疵,确保只有符合表面完整性要求的部件进入下一道工序。
工艺协同与质量控制体系的构建逻辑
全自动无缝焊接与渗透检测在压力容器制造中并非孤立存在,而是构成了严密的质量控制闭环。焊接过程中的热循环和组织演变会直接影响焊缝表面的物理状态,若焊接参数设置不当,极易在焊缝表面形成微裂纹或咬边等缺陷。此时,渗透检测能够迅速响应,通过高灵敏度的显像效果将这些潜在风险暴露出来。这种“制造-检测”的联动机制,使得质量问题能够在早期阶段被捕获,避免了缺陷向内部扩展或流入最终产品环节。
为了优化这一协同效应,制造企业通常建立严密的工艺评定与过程监控体系。在焊接前,需对母材表面进行彻底清理,去除油污、氧化皮等干扰渗透检测灵敏度的杂质,确保检测结果的准确性。焊接过程中,利用自动化系统记录完整的焊接参数曲线,为后续可能出现的质量追溯提供数据支撑。当渗透检测发现异常显示时,技术人员需结合焊接工艺参数进行反向分析,判断缺陷成因是源于焊接热输入过大、保护气体流量不足,还是表面预处理不达标,从而针对性地调整工艺规范,实现质量控制的持续改进。
行业标准遵循与检测结果的客观评估
压力容器制造严格遵循国家相关安全技术规范及行业标准,如《固定式压力容器安全技术监察规程》及GB/T 3323等无损检测标准,对焊接质量与检测结果有着严密的量化要求。渗透检测的结果评估需依据标准规定的显示性质、尺寸及数量进行判定。线性显示通常对应裂纹或未熔合,而圆形显示多指向气孔或夹渣。检测人员需具备相应的资质认证,严格按照标准操作流程执行,确保检测结果的可重复性与法律效力。
在结果判定环节,任何超出标准允许限度的缺陷显示均需被记录并评估其危害性。对于无法通过返修消除的严重缺陷,部件将被判定为不合格,严禁投入使用。与此同时,检测过程中的环境条件,如光照强度、温度、湿度以及渗透剂的使用期限等,均需满足标准规定,以排除非工件因素导致的误判。通过严格遵循行业标准,压力容器制造企业能够确保每一份检测报告的真实有效,为设备的全生命周期安全管理提供坚实的数据支撑。