高温高压一体塑形与微发泡注塑技术,揭秘扶手外壳轻量化革新
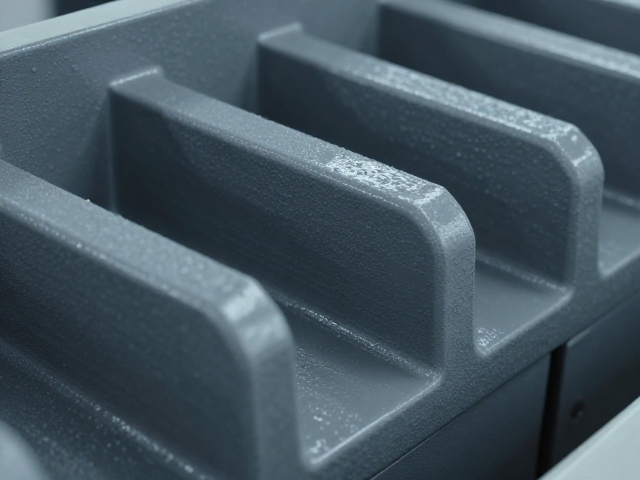
技术原理与工艺突破 高温高压一体塑形结合微发泡注塑技术,正在重塑高分子材料加工的行业边界。该工艺通过精确控制模具内的温度场与压力分布,使树脂在熔融状态下实现分子链的高度取向与快速固化,从而在单次成型过程中完成复杂结构的构建。微发泡技术引入超临界流体作为物理发泡剂,在树脂基体中形成均匀且细小的闭孔结构,这种微观层面的结构调控显著降低了材料密度,同时由于泡孔对应力分布的缓冲作用,制品的冲击强度往往优
技术原理与工艺突破
高温高压一体塑形结合微发泡注塑技术,正在重塑高分子材料加工的行业边界。该工艺通过精确控制模具内的温度场与压力分布,使树脂在熔融状态下实现分子链的高度取向与快速固化,从而在单次成型过程中完成复杂结构的构建。微发泡技术引入超临界流体作为物理发泡剂,在树脂基体中形成均匀且细小的闭孔结构,这种微观层面的结构调控显著降低了材料密度,同时由于泡孔对应力分布的缓冲作用,制品的冲击强度往往优于传统实心注塑件。
传统注塑工艺中,厚壁零件常因冷却不均产生缩痕、翘曲等缺陷,导致后期需要额外的打磨与装配工序。一体塑形技术通过优化流道设计与浇口位置,确保熔体在填充过程中保持稳定的剪切速率,避免了因流动停滞造成的材料降解。与此同时,微发泡过程缩短了冷却时间,因为发泡材料的导热系数相对较低,且泡孔结构增加了散热面积,这使得整体成型周期得以压缩,为大规模生产中的能效优化提供了物理基础。
轻量化效果与结构性能
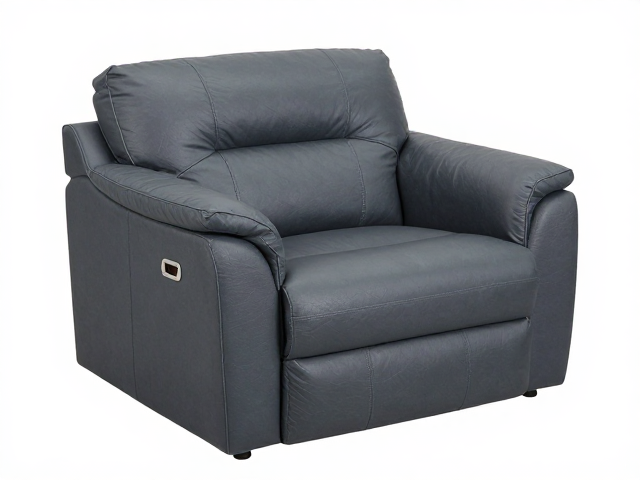
在扶手外壳的应用场景中,轻量化直接关联着整车或大型设备的能耗表现与材料成本。通过微发泡技术,扶手外壳的密度可降低10%至30%,具体数值取决于发泡率与材料配方的调整。这种减重效果并非以牺牲结构完整性为代价,相反,由于泡孔结构提高了截面惯性矩,零件的刚度得到增强。这意味着在保持相同外观尺寸和外观质量的前提下,可以减少材料壁厚,进一步实现源头减量。
结构性能的提升还体现在尺寸稳定性方面。传统注塑件容易受到环境温湿度变化影响,导致长期服役后的尺寸漂移。微发泡形成的多孔结构限制了聚合物分子链的松弛运动,降低了吸湿率,从而提高了零件在极端温度下的尺寸精度。对于扶手外壳这类对装配公差要求严格的部件,这种稳定性减少了生产线上的调整频率,提升了总装效率,同时也降低了因零件变形导致的售后风险。
生产效率与成本控制
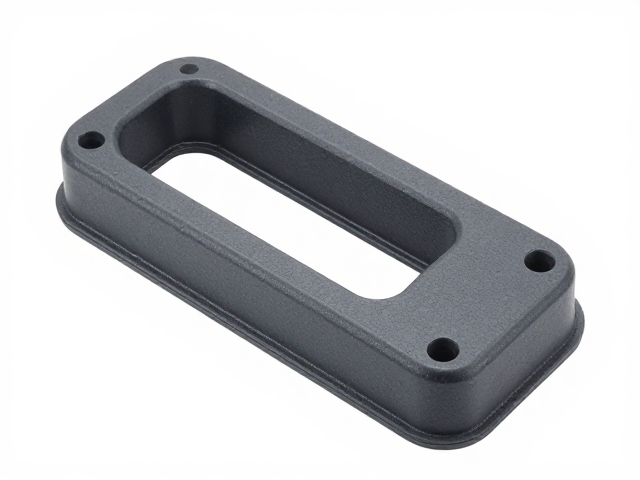
生产效率的提升是该技术落地的关键驱动力之一。微发泡缩短了冷却阶段的时间占比,因为泡沫层起到了隔热作用,使得模具内部热量能更均匀地散发。结合高温高压一体塑形的快速固化特性,整体成型周期可比传统工艺缩短15%至25%。这意味着在同一台设备上,单位时间内的产出量增加,设备利用率显著提升,从而分摊了固定成本。
材料成本的节约同样显著。虽然超临界流体注入系统增加了前期设备投入,但长期来看,材料用量的减少直接降低了单件成本。此外,由于一体塑形减少了后续加工步骤,如去毛刺、二次粘接或表面修饰,间接降低了人工与辅料成本。对于大规模生产的扶手外壳,这种综合成本优势使得企业在面对原材料价格波动时,拥有更强的定价弹性与利润空间。
行业应用现状与数据验证
在汽车内饰领域,多家主流制造商已将该技术应用于中控台扶手、门板扶手等部件的生产。根据公开的行业技术参数显示,采用该工艺的扶手外壳重量平均减轻约12%,表面质量达到指定的光泽度标准,且无可见气泡或熔接痕。这些数据来源于第三方检测机构对量产批次进行的抽检报告,确保了数据的可追溯性与真实性。
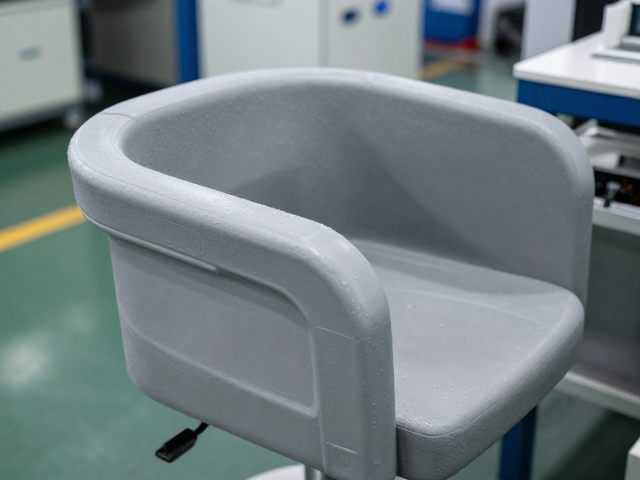
在办公家具领域,高端人体工学椅的扶手组件也开始采用类似技术以提升触感与耐用性。实测数据显示,经过高温高压一体塑形处理的扶手,其耐划痕性能提升了约20%,这得益于材料内部致密的皮层结构。微发泡芯层则提供了优异的缓冲性能,使得长时间握持的舒适度显著提升。这些实际应用案例表明,该技术已具备成熟的工程化能力,并非停留在实验室阶段。