网布预拉定型工艺中螺旋弹簧张力组调节与固定点定期检查指南
螺旋弹簧张力组的初始设定逻辑 在网布预拉定型的生产流中,螺旋弹簧作为核心弹性元件,其张力输出的稳定性直接决定了织物经纬向的收缩率与尺寸精度。调节过程需严格遵循设备说明书中的扭矩参数,通常使用标准扭矩扳手对弹簧固定螺母施加预设扭力,以确保初始张力的一致性。不同克重与编织密度的网布对初始张力的需求存在显著差异,例如高密度工程网布可能需要比常规装饰网布高出15%-20%的初始预紧力,以克服材料在受热过
螺旋弹簧张力组的初始设定逻辑
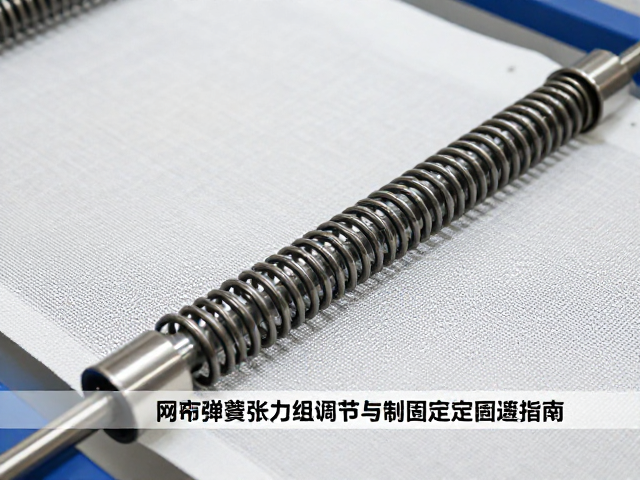
在网布预拉定型的生产流中,螺旋弹簧作为核心弹性元件,其张力输出的稳定性直接决定了织物经纬向的收缩率与尺寸精度。调节过程需严格遵循设备说明书中的扭矩参数,通常使用标准扭矩扳手对弹簧固定螺母施加预设扭力,以确保初始张力的一致性。不同克重与编织密度的网布对初始张力的需求存在显著差异,例如高密度工程网布可能需要比常规装饰网布高出15%-20%的初始预紧力,以克服材料在受热过程中的内应力释放。
调节过程中需关注弹簧的自由长度与压缩行程的匹配度,避免因过度压缩导致弹簧发生塑性变形或屈服。实际操作中,技术人员会先空载运行设备,观察弹簧在动态负载下的回弹特性,确认无卡滞或异响后方可加载网布。这一阶段的校准是后续定型质量的基础,任何微小的初始偏差都会在连续生产中被放大,进而导致成品出现波浪纹或局部松弛现象。
固定点定期检查的执行标准
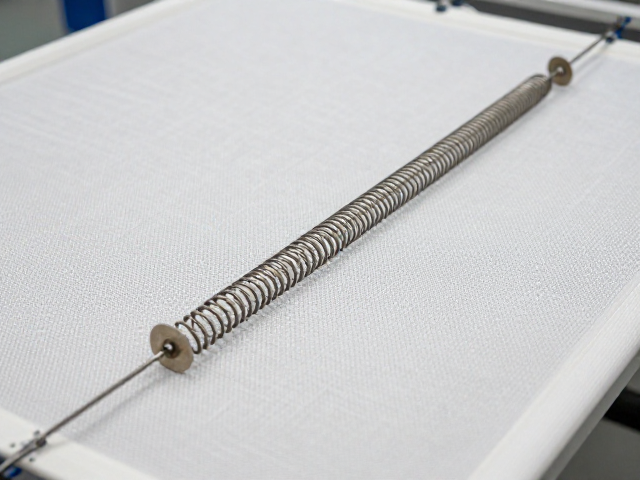
固定点随着设备运行时间的增加,极易因振动产生松动,进而改变弹簧的有效受力角度与张力分布。检查频率通常设定为每运行500小时或每批次生产结束后,重点检测弹簧上下端连接销轴、导向杆以及底座螺栓的紧固状态。使用塞尺检测固定座与机架间的间隙,若间隙超过0.5毫米,则表明固定结构已出现结构性位移,必须立即停机进行校正。
在检查过程中,还需观察固定点周边的金属表面是否存在因微动磨损产生的粉末或划痕,这往往是松动的前兆。对于高频振动区域的固定点,建议采用防松垫圈或涂抹高强度厌氧胶进行二次加固。检查记录需详细标注每个检测点的实测数值,形成可追溯的数据档案,以便在出现质量波动时快速定位是机械结构问题还是工艺参数设置错误。
张力监测与动态平衡验证
静态调节完成后,必须通过动态负载测试验证张力组的实际表现。在低速运行状态下,利用张力传感器实时采集弹簧在拉伸过程中的力值变化,绘制出力-位移曲线。理想的曲线应呈现线性上升趋势,无突变或平台期,这表明弹簧内部金属结构完整,无局部硬化或疲劳迹象。若曲线出现非线性畸变,需立即更换弹簧组件,不可尝试通过调节限位装置强行修正。
动态平衡验证还需结合网布在导辊上的跑偏情况进行综合判断。当张力不均时,网布在运行中会产生横向漂移,通过调整两侧弹簧张力的差值,可使网布回归中心线。此过程需反复微调,直至网布在全程运行中保持稳定的居中状态,且张力读数波动范围控制在±2N以内。这种精细的动态平衡是确保定型后网布平整度与尺寸稳定性的关键手段。
环境因素对弹簧性能的影响分析
温度变化会显著影响螺旋弹簧的弹性模量,进而改变其输出张力。在高温定型车间中,弹簧受热后刚度降低,可能导致实际张力低于设定值。为解决这一问题,部分高精度设备引入了隔热罩或风冷系统,以维持弹簧组件在最佳工作温度区间。技术人员需定期校准温度补偿参数,确保控制系统能根据环境温度自动修正张力设定值。
湿度与腐蚀性气体也是影响弹簧寿命的重要因素。高湿环境易导致弹簧表面锈蚀,削弱其机械强度。因此,车间需保持良好的通风与除湿条件,并定期对弹簧表面进行防锈保养。对于处于高腐蚀风险区域的设备,建议选用经过特殊表面处理(如磷化、钝化或镀层)的弹簧材料,以延长其使用寿命并保持张力输出的长期稳定性。