网布预拉定型与张力机校准指南,清洁防拉扯技巧
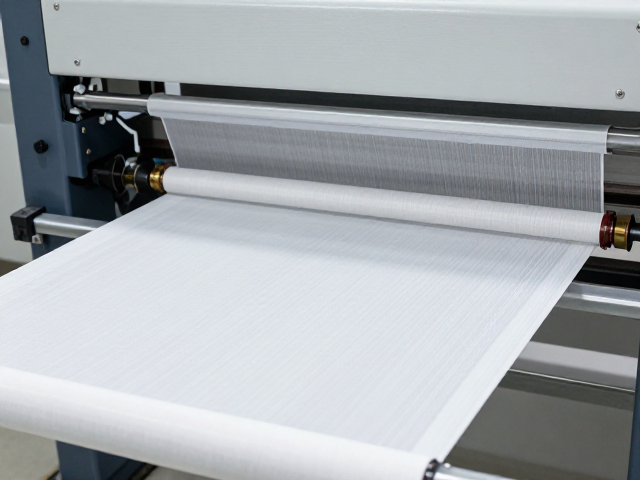
网布预拉定型的核心原理与设备调试 网布预拉定型是纺织后整理中决定成品尺寸稳定性和表面平整度的关键工序,其核心在于通过机械张力克服纤维内应力,使网眼结构在受热或受压状态下固定。在实际生产环境中,网布通常由高分子材料如尼龙、涤纶或氨纶混纺制成,这些材料具有显著的热塑性和蠕变特性。若预拉力度不足,成品在后续洗涤或使用中极易发生收缩或变形;反之,过度拉伸则会导致纤维分子链断裂,造成网眼撕裂或强度下降。因
网布预拉定型的核心原理与设备调试
网布预拉定型是纺织后整理中决定成品尺寸稳定性和表面平整度的关键工序,其核心在于通过机械张力克服纤维内应力,使网眼结构在受热或受压状态下固定。在实际生产环境中,网布通常由高分子材料如尼龙、涤纶或氨纶混纺制成,这些材料具有显著的热塑性和蠕变特性。若预拉力度不足,成品在后续洗涤或使用中极易发生收缩或变形;反之,过度拉伸则会导致纤维分子链断裂,造成网眼撕裂或强度下降。因此,定型过程中的张力控制必须精确到克数级别,通常需根据网布的基础克重和目数设定初始参数。
设备调试阶段,张力机的主辊与从动辊之间的间隙需保持绝对平行,以确保布料在行进过程中受力均匀。现代高精度张力机多配备数字式张力传感器,能够实时反馈实时张力值,但传感器的灵敏度会随使用时间产生漂移。操作人员需在空载状态下对张力计进行归零处理,并定期使用标准砝码或专用张力校验仪进行比对。对于宽幅网布,还需注意左右两侧张力的一致性,避免因机架轻微倾斜导致布面出现波浪纹或横向拉伸不均的现象,这一步骤直接决定了后续定型效果的均匀性。
张力机校准的标准操作流程
校准工作应安排在每日开机前或更换不同批次网布时进行,以确保数据的连续性和可追溯性。第一步是机械结构的检查,重点查看导布辊的轴承转动是否顺畅,是否存在因长期摩擦产生的凹槽或积垢,这些物理缺陷会直接干扰张力传递的稳定性。清理完辊面后,需使用水平仪检测机架水平度,任何微小的倾斜都可能在高速运行中放大为张力波动。随后,启动张力显示系统,在无布状态下观察数值是否稳定在零点,若出现跳动或漂移,需检查信号线连接及传感器内部元件。
第二步为负载校准,使用经过计量认证的标准张力块挂在指定位置,读取设备显示值并与标准值进行比对。若误差超过允许范围(通常行业通用标准为±2%以内),需通过设备菜单中的增益调节或偏移补偿功能进行修正。校准完成后,需进行动态测试,即以低速和中速分别空载运行设备,观察张力读数在加速和减速过程中的稳定性。动态数据能更真实地反映设备在实际生产中的表现,确保在高速运转下仍能维持恒定的拉伸力,避免因惯性或机械共振导致的张力失控。
清洁作业中的防拉扯操作规范
网布在清洁过程中极易因操作不当产生永久性拉伸变形,因此清洁流程必须遵循“轻拿轻放、受力均匀”的原则。在拆卸和安装网布时,严禁直接抓握网眼部位或用力拉扯边缘,正确的做法是使用专用的布夹或双手托住布面中部,保持布料自然悬垂状态进行转移。清洁介质应选用中性洗涤剂,避免使用强酸强碱溶剂,以免腐蚀纤维表面,降低其抗拉强度。清洁工具推荐使用软毛刷或无尘布,采用打圈轻拭的方式去除表面污渍,切忌使用硬物刮擦或用力来回搓洗,这会破坏网眼的几何结构。
对于顽固污渍,建议采用浸泡软化后轻轻冲洗的方式,而非机械强力去除。在清洁过程中,需时刻关注网布的张力状态,确保其在清洁台上平整铺展,无褶皱堆积。一旦发现网布出现局部紧绷或变形迹象,应立即停止操作,重新调整铺布姿势。清洁结束后,需仔细检查网布表面是否有因摩擦产生的毛边或划痕,这些微观损伤在后续定型高温下可能扩大为结构性缺陷。保持清洁环境的整洁,避免灰尘、油污附着,也是减少后续清洗难度和保护网布性能的重要环节。
日常维护与异常处理技巧
日常维护的核心在于建立严密的巡检机制,重点监控张力机的关键传动部件。定期检查同步带或链条的松紧度,过松会导致传动打滑,引起张力忽大忽小;过紧则会增加电机负荷,加速轴承磨损。同时,需定期清理设备内部的粉尘和纤维碎屑,特别是张力传感器周围的区域,堆积物可能影响传感器的散热和信号传输,导致读数失真。对于液压或气动式张力装置,需检查管路是否有泄漏,压力表读数是否在规定范围内,确保动力系统提供稳定的输出。
当生产中出现网布张力不均或定型效果异常时,应优先排查设备因素而非盲目调整工艺参数。检查导布辊是否有粘附异物,这会造成局部阻力增大,导致布面拉伸不一致。若确认设备正常,需重新核对网布的实际幅宽和克重是否与设定参数匹配,不同批次的材料特性可能存在细微差异。在调整过程中,应小幅度微调张力值,并观察布面变化,避免一次性大幅调整导致材料受损。记录每一次参数调整的结果和对应现象,建立数据库,以便在未来遇到类似问题时能快速定位原因,提高生产效率和质量稳定性。