防夹手结构工艺解析,扶手静载荷与底盘承重测试全攻略
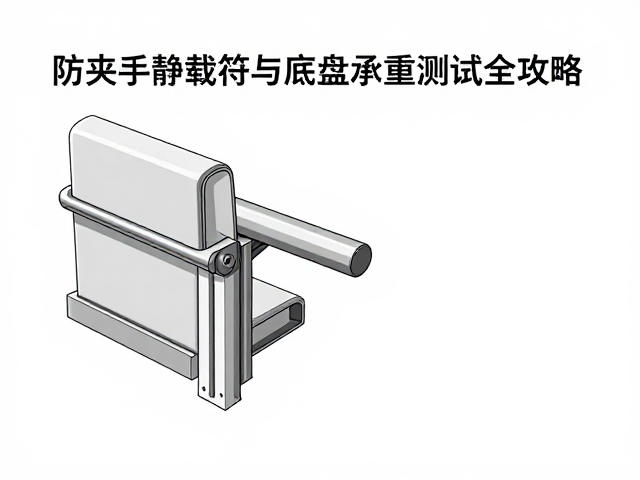
防夹手结构的核心设计逻辑与机械原理 防夹手功能并非单一零件的堆砌,而是基于机械连杆、传感器反馈与电机控制算法的综合系统。在物理结构层面,主流方案多采用霍尔传感器或电流检测技术,当扶手在闭合过程中遭遇预定阻力阈值,系统会在毫秒级时间内切断驱动源并执行反向回退动作。这种机械与电子的双重保险机制,确保了即使有异物侵入,也能通过物理限位块或电子保护程序迅速做出响应,避免软组织受到持续性挤压伤害。 结构件
防夹手结构的核心设计逻辑与机械原理
防夹手功能并非单一零件的堆砌,而是基于机械连杆、传感器反馈与电机控制算法的综合系统。在物理结构层面,主流方案多采用霍尔传感器或电流检测技术,当扶手在闭合过程中遭遇预定阻力阈值,系统会在毫秒级时间内切断驱动源并执行反向回退动作。这种机械与电子的双重保险机制,确保了即使有异物侵入,也能通过物理限位块或电子保护程序迅速做出响应,避免软组织受到持续性挤压伤害。
结构件的材质选择与表面处理直接影响防夹手的效果与耐用度。铝合金或高强度工程塑料制成的连杆机构,需要具备极高的刚性与抗疲劳特性,以应对频繁开合带来的应力变化。同时,接触区域的缓冲设计至关重要,通常采用食品级硅胶或高密度海绵包裹转轴与夹持面,既提供了舒适的触感,又通过材料的形变特性分散局部压强,从物理接触层面降低意外伤害的风险。
静载荷测试的标准流程与关键指标
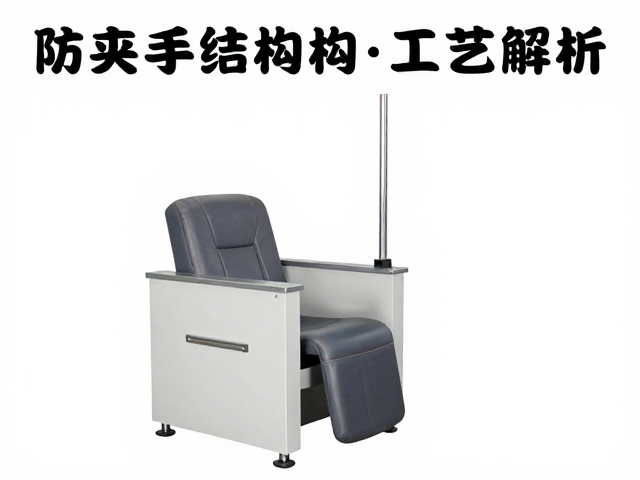
静载荷测试旨在验证扶手结构在长时间受力状态下的稳定性与安全性,是评估产品质量的基础环节。测试过程中,需使用经过校准的电子万能试验机或标准砝码,对扶手水平面施加垂直向下的压力。根据行业通用规范,测试载荷通常设定为产品额定承重的一定倍数,例如1.5倍至2倍额定值,并保持规定时长(如24小时或48小时),以观察结构是否出现塑性变形、连接件松动或表面涂层脱落。
数据采集与分析是静载荷测试的核心。测试期间,需记录扶手关键受力点的位移变化及结构应力分布。合格的产品在卸载后,其形变量应控制在允许误差范围内,且不得出现永久性扭曲或断裂。此外,还需关注连接部位的紧固力矩变化,防止因长期受力导致螺丝松动或卡扣失效。通过对比测试前后的尺寸数据,可精准判断材料屈服强度与结构设计的合理性,为后续改进提供数据支撑。
底盘承重能力的极限测试与场景模拟
底盘作为支撑整个扶手系统的根基,其承重能力直接决定了产品的使用寿命与安全性。测试时需模拟用户日常使用中的极端场景,如多人同时倚靠、放置重物或突然施加冲击力。通过在底盘中心或边缘指定区域加载静态重量,监测底盘骨架的弯曲度与焊缝完整性。对于金属焊接结构,需重点检查焊点是否有裂纹或虚焊现象;对于冲压成型件,则需关注是否有褶皱或开裂。
动态冲击测试进一步模拟了真实生活中的突发状况。利用摆锤冲击试验机或专用跌落测试设备,对底盘关键受力点施加瞬时冲击力。这一测试能有效揭示材料在快速受力下的韧性表现,以及连接结构在震动环境下的稳固程度。测试后需仔细检查底盘是否有微观裂纹扩展,确保其在长期高频使用下仍能保持结构完整,避免因疲劳断裂导致的安全事故。
工艺细节对结构强度的隐性影响
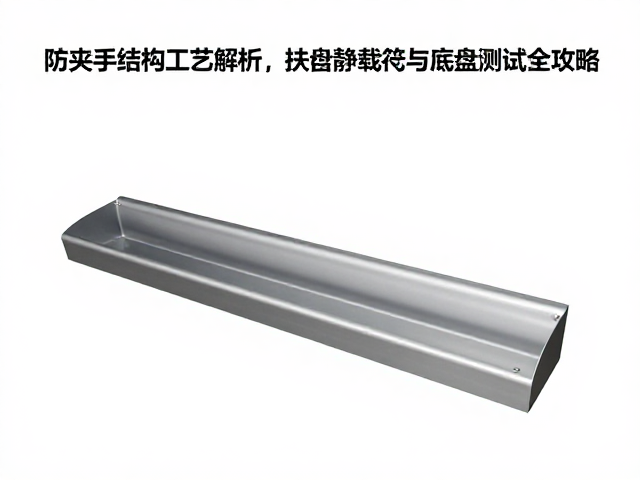
制造工艺的精细程度往往决定了防夹手结构与承重体系的最终表现。激光切割的精度直接影响连杆与连接件的配合间隙,过大的间隙会导致运动卡顿或异响,进而影响传感器信号的准确性。精密的CNC加工或模具注塑能保证零部件尺寸的一致性,确保批量生产的产品在力学性能上的稳定性。表面处理如阳极氧化或静电喷涂,不仅提升美观度,更增强了耐腐蚀性与耐磨性,间接保护内部机械结构免受环境侵蚀。
组装过程中的扭矩控制与调试是工艺环节的关键。螺丝紧固力矩需严格遵循技术规范,过紧可能导致螺纹滑牙或零件变形,过松则会在受力时产生松动。电机安装的同轴度调试直接影响运行平稳性,偏差过大会增加摩擦阻力,导致电机过热或防夹手反应延迟。每一道工序的标准化操作,都是确保产品在长期使用中保持优异性能的基础,任何细微的工艺瑕疵都可能在极端测试或长期使用中暴露出色损隐患。