扶手晃动率检测,模块化精密组装与哑光亮光质感工艺详解
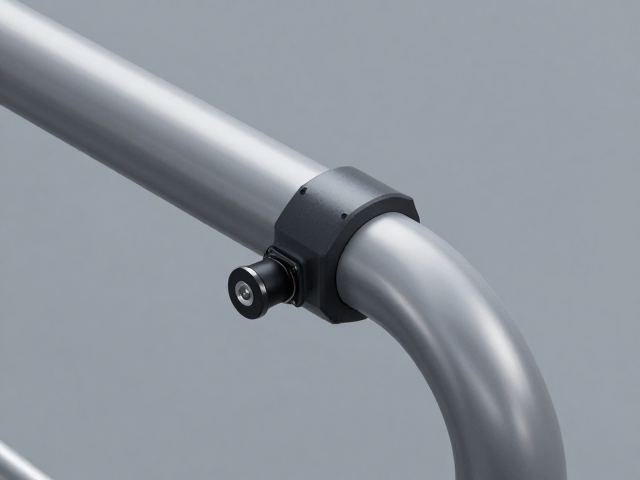
扶手晃动率检测的核心逻辑与精密控制 扶手作为人体接触频率极高的部件,其结构的稳定性直接决定了产品的使用寿命与感官体验。晃动率检测并非简单的摇晃测试,而是通过标准化设备对扶手连接处进行多维度的应力施加,以量化连接件在受力后的位移幅度。在工业检测中,通常使用高精度位移传感器配合多向加载装置,模拟用户日常使用中的推、拉、扭转等动作,记录扶手根部与主体框架之间的微小形变数据。 这一检测过程严格遵循机械结
扶手晃动率检测的核心逻辑与精密控制
扶手作为人体接触频率极高的部件,其结构的稳定性直接决定了产品的使用寿命与感官体验。晃动率检测并非简单的摇晃测试,而是通过标准化设备对扶手连接处进行多维度的应力施加,以量化连接件在受力后的位移幅度。在工业检测中,通常使用高精度位移传感器配合多向加载装置,模拟用户日常使用中的推、拉、扭转等动作,记录扶手根部与主体框架之间的微小形变数据。
这一检测过程严格遵循机械结构力学原理,重点监控螺丝紧固力矩、卡扣配合间隙以及焊接点的疲劳强度。当检测数据显示晃动幅度超过预设阈值时,意味着内部支撑结构存在刚性不足或装配公差过大的问题。通过大数据采集与分析,工程师能够精准定位导致松动的薄弱环节,从而在设计阶段优化受力结构,或在生产环节调整装配工艺,确保每一件出厂产品均具备优异的静态与动态稳定性。
模块化精密组装中的公差管理与协同
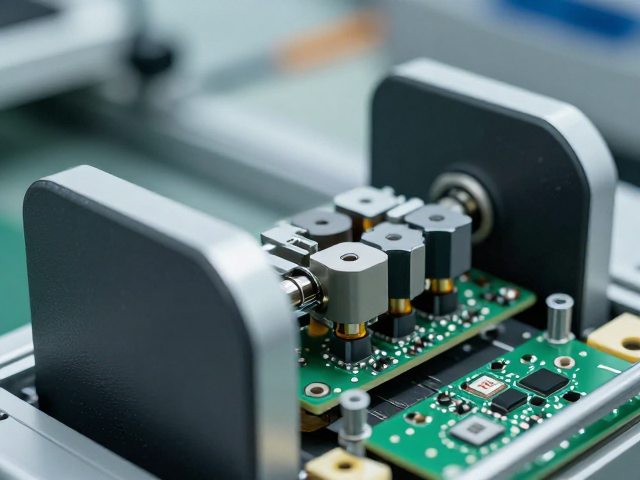
模块化设计将复杂的扶手结构拆解为独立的功能单元,如底座连接件、支撑杆、装饰面板等,这种架构极大提升了生产效率与后期维护的便捷性。然而,模块间的拼接对公差控制提出了极高要求,精密组装的核心在于确保各个模块在组合后仍能保持严丝合缝的状态,避免因累积误差导致整体结构松动。
在实际组装线上,自动化设备会按照预设程序对各个模块进行定位与固定,过程中采用激光测距与视觉识别技术实时监测装配精度。技术人员需根据不同材质(如金属、木材或复合材料)的热胀冷缩特性,预留合理的配合间隙,并选用高稳定性紧固件进行锁固。通过严格的制程控制,确保每个模块在独立状态下合格,且在组合后能像一体成型般稳固,从根本上消除因装配不当引发的晃动隐患。
哑光与亮光工艺的表面质感表现
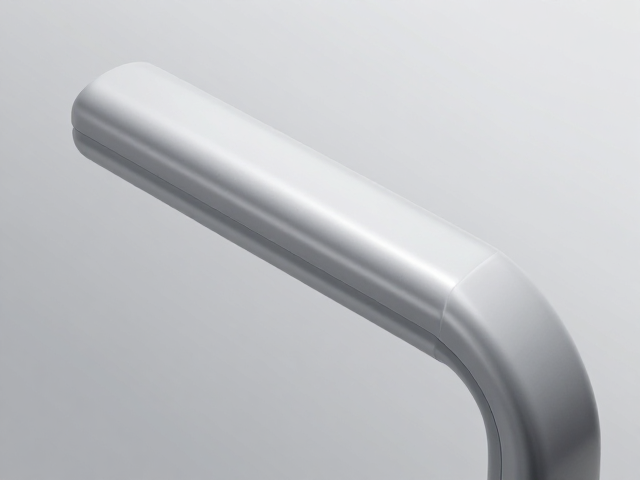
表面处理工艺是赋予扶手视觉美感与触觉质感的关键环节,哑光与亮光作为两种主流工艺,在表现手法与最终效果上有着显著差异。哑光工艺通过特殊的涂层配方或物理打磨,降低表面反射率,呈现出柔和、内敛的高级感,能够有效隐藏细微划痕,适合追求简约、沉稳风格的应用场景。
相比之下,亮光工艺则追求高反射率与镜面效果,通过多层喷涂与精细抛光,使表面光滑如镜,光线在其表面形成清晰的反射,凸显材质的纯净与精致。两种工艺在施工过程中对环境洁净度、涂层均匀性以及固化条件有着严格要求,任何瑕疵都可能影响最终的视觉效果。选择何种工艺需结合产品整体设计风格及用户使用场景,以平衡美观度与实用性。
表面工艺与结构稳定的协同优化
优质的表面工艺不仅关乎美观,更需与内部结构稳定性相辅相成,共同提升产品的综合品质。在哑光与亮光工艺的应用中,涂层或镀层的附着力测试是重要环节,需确保表面处理层不会因结构微小形变而开裂或剥落。若扶手存在晃动,长期的应力集中可能导致表面涂层疲劳脱落,因此,精密的组装结构是保障表面工艺持久性的基础。
此外,不同工艺对温度、湿度等环境因素的响应不同,在检测晃动率时,还需考虑环境变化对材料膨胀系数的影响,确保在极端工况下结构依然稳固。通过材料与工艺的协同优化,使扶手在保持低晃动率的同时,展现出卓越的表面质感,实现内在结构强度与外在视觉美感的完美统一,满足用户对高品质产品的严苛要求。