模块化精密组装,海绵模压精度与螺丝扭矩标准化控制指南
模块化精密组装的核心逻辑与精度基础 模块化精密组装并非简单的零件堆叠,而是基于公差配合与结构稳定性的系统工程。在精密制造领域,组装的精度直接决定了最终产品的性能表现与使用寿命。海绵模压作为常见的缓冲或固定工艺,其精度控制往往容易被忽视,但实际上,模压件的尺寸稳定性、回弹率以及密度均匀性会直接影响后续螺丝锁附的定位精度。若模压件存在微小的形变或尺寸偏差,会导致螺丝受力不均,进而引发结构松动或密封失
模块化精密组装的核心逻辑与精度基础
模块化精密组装并非简单的零件堆叠,而是基于公差配合与结构稳定性的系统工程。在精密制造领域,组装的精度直接决定了最终产品的性能表现与使用寿命。海绵模压作为常见的缓冲或固定工艺,其精度控制往往容易被忽视,但实际上,模压件的尺寸稳定性、回弹率以及密度均匀性会直接影响后续螺丝锁附的定位精度。若模压件存在微小的形变或尺寸偏差,会导致螺丝受力不均,进而引发结构松动或密封失效。因此,建立严密的公差管理体系是确保组装质量的首要环节,需从原材料特性、模具设计以及成型工艺参数等多个维度进行量化控制。
螺丝扭矩标准化则是实现结构可靠性的关键手段。扭矩不仅决定了紧固件的预紧力,还影响着连接界面的摩擦系数与材料屈服强度。在实际操作中,扭矩值并非孤立存在,它与螺丝材质、螺纹规格、表面处理以及接触面的粗糙度密切相关。标准化控制要求明确每一颗螺丝在组装过程中的受力标准,避免因扭矩过大导致滑牙或材料塑性变形,或因扭矩不足导致连接失效。通过引入科学的扭矩管理策略,可以显著降低因人为操作差异导致的质量波动,确保每一处连接点都达到预期的机械性能要求。
海绵模压精度的关键控制要素
海绵材料的模压精度受多种物理因素影响,其中温度、压力与时间构成了核心控制三角。在模压过程中,加热模具的温度分布均匀性直接影响海绵内部交联反应的程度,进而影响成品的尺寸精度。若模具温度不均,会导致海绵局部收缩率不一致,产生翘曲或尺寸超差。此外,模压压力的施加需遵循特定的曲线,过高的瞬时压力可能导致海绵细胞结构破裂,降低缓冲性能,而压力不足则无法使材料完全填充模具型腔,造成缺料或轮廓不清。因此,精确控制升温速率、保温时间及压力曲线,是保证模压件几何精度的基础。
密度均匀性是衡量海绵模压精度的另一项重要指标。海绵作为一种多孔材料,其内部孔隙结构的分布对最终尺寸稳定性具有显著影响。在模压过程中,若排气不充分,内部残留气泡会导致密度不均,进而引起后续组装中的尺寸偏差。为了提升密度均匀性,需优化模具排气槽的设计与布局,确保空气在合模过程中能顺畅排出。同时,原材料的预处理工艺也至关重要,海绵原料在模压前的预热与软化处理能够改善其流动性,使其在高压下更均匀地分布,从而减少因材料内部应力集中导致的变形问题。通过严格监控密度分布数据,可有效提升模压件的一致性。
螺丝扭矩标准化的执行体系
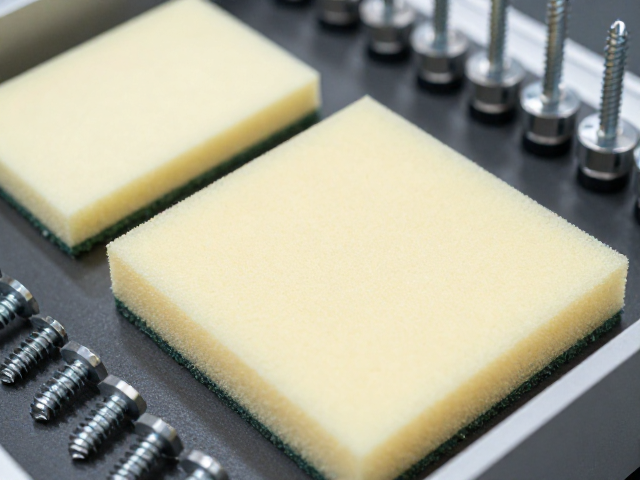
扭矩标准化的执行依赖于高精度工具与规范的操作流程。在精密组装中,电动螺丝刀或扭矩扳手需经过定期校准,以确保输出扭矩的准确性。校准过程通常使用经过计量认证的标准扭矩测试仪进行,校准周期应根据使用频率和环境条件动态调整。操作人员需接受专业培训,掌握正确的握持姿势与施力方式,避免在锁附过程中施加额外的径向或轴向力,以免干扰扭矩值的真实性。此外,螺丝孔位的清洁度与预孔尺寸也会影响扭矩传递效率,任何油污、毛刺或孔径偏差都可能导致摩擦系数变化,进而导致实际预紧力偏离设定值。
为了实现扭矩控制的可追溯性,数字化管理系统发挥着重要作用。通过集成扭矩传感器与数据采集模块,每一颗螺丝的锁附扭矩值、角度及最终状态均可实时记录并上传至中央数据库。这种数据化记录不仅便于后续的质量追溯与分析,还能通过大数据分析识别潜在的趋势性偏差。例如,当某一批次螺丝的平均扭矩出现微小偏移时,系统可自动预警,提示检查螺丝材质或模具磨损情况。通过建立严密的数据采集与分析闭环,企业能够将扭矩控制从经验判断转化为数据驱动的科学管理,从而显著提升组装过程的稳定性与一致性。
精度与扭矩的综合验证方法
验证模压精度与螺丝扭矩控制效果,需采用多维度的检测手段。对于海绵模压件,三坐标测量机(CMM)是检测几何尺寸精度的常用设备,可精确获取关键点的三维坐标,评估尺寸公差是否符合设计要求。此外,光学扫描仪可用于快速检测大面积模压件的轮廓偏差,通过生成色彩偏差图直观展示尺寸分布情况。对于螺丝扭矩验证,除了使用高精度扭矩测试仪进行抽检外,还可采用破坏性测试方法,如拉伸试验或剪切试验,评估连接界面的实际承载能力。通过对比理论扭矩值与实际破坏载荷,可验证扭矩设定是否处于最佳安全区间。
统计过程控制(SPC)是监控组装过程稳定性的有效工具。通过收集模压尺寸数据与螺丝扭矩数据,计算过程能力指数(Cpk),评估生产过程是否具备持续满足公差要求的能力。当Cpk值低于设定阈值时,需立即启动根本原因分析,排查模具、材料或操作环节的潜在问题。同时,定期进行测量系统分析(MSA),确保检测设备本身的误差在可接受范围内,避免误判。通过建立常态化的验证与监控机制,企业能够及时发现并纠正偏差,确保模块化精密组装过程始终处于受控状态,从而保障最终产品的高质量交付。