同步倾仰底盘总成单控底盘噪音控制标准详解
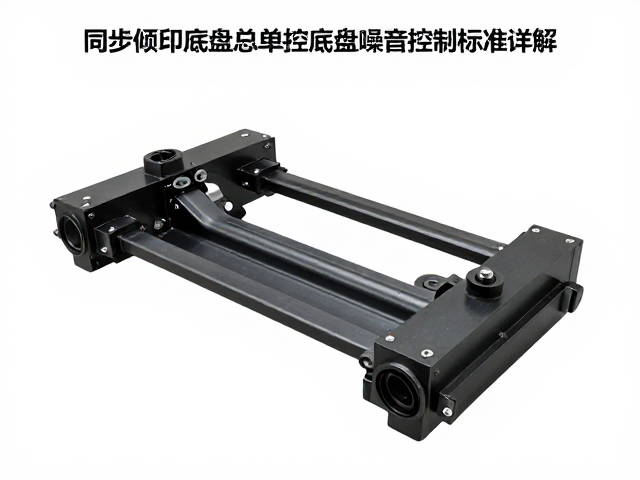
同步倾仰底盘总成的噪音产生机理与声学特性 同步倾仰底盘总成在车辆行驶过程中,尤其是进行姿态调整或应对复杂路况时,其内部机械结构会发生相对运动。这种运动不可避免地伴随着齿轮啮合、轴承旋转以及连杆机构的摩擦,从而产生结构传噪。底盘噪音的控制核心在于降低这些机械部件在动态负载下的振动能量,防止其通过悬置点传递至车身骨架,进而引发车内听觉干扰。 在声学特性分析中,底盘噪音主要表现为低频轰鸣声和高频异响。
同步倾仰底盘总成的噪音产生机理与声学特性
同步倾仰底盘总成在车辆行驶过程中,尤其是进行姿态调整或应对复杂路况时,其内部机械结构会发生相对运动。这种运动不可避免地伴随着齿轮啮合、轴承旋转以及连杆机构的摩擦,从而产生结构传噪。底盘噪音的控制核心在于降低这些机械部件在动态负载下的振动能量,防止其通过悬置点传递至车身骨架,进而引发车内听觉干扰。
在声学特性分析中,底盘噪音主要表现为低频轰鸣声和高频异响。低频噪音通常源于主传动系统的扭矩波动和共振,高频噪音则多由精密配合面的微观不平度引起的周期性冲击。针对同步倾仰这一特定工况,由于倾仰角度变化会导致受力点的动态偏移,原有的减震阻尼特性可能发生改变,进而诱发新的共振模式。因此,理解噪音产生的物理机制是制定控制标准的前提,需要建立严密的模态分析模型,识别关键频率段的振动源。
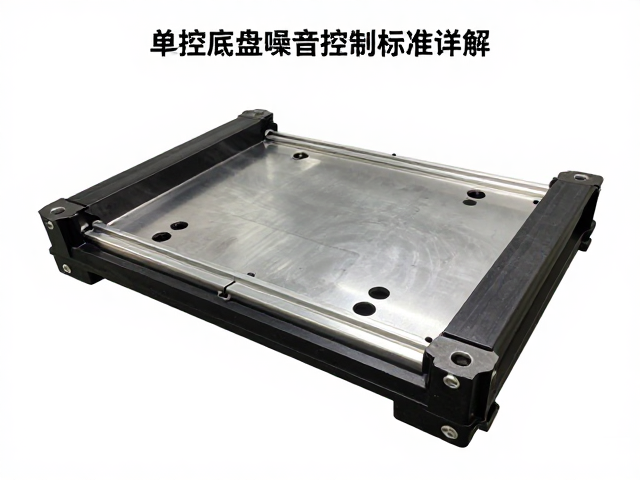
关键零部件的制造精度与配合间隙标准
同步倾仰底盘中的核心执行元件,如倾仰电机、减速齿轮组及万向节,其制造精度直接决定了噪音水平。行业标准要求关键传动齿轮的齿面精度需达到预定等级,以确保啮合平稳,减少因齿形误差导致的冲击振动。对于轴承组件,需严格控制游隙范围,过大的游隙会在负载变化时引发撞击声,而过小的游隙则可能因发热和润滑不良导致抱死或异常摩擦噪音。
密封件与连接螺栓的预紧力也是影响噪音的关键因素。底盘总成在长期振动环境下,若螺栓松动会导致接触刚度下降,进而放大振动幅度。因此,标准中明确规定了关键连接点的扭矩系数要求,以及密封唇口与旋转轴的贴合压力范围。实际检测中,需使用高精度扭矩扳手验证装配质量,确保所有紧固件处于规定的预紧状态,避免因装配公差累积而产生间歇性异响。
NVH测试环境与数据采集规范
为了准确评估同步倾仰底盘总成的噪音表现,测试环境必须满足严格的声学实验室要求。标准规定测试室的本底噪声应低于30dB(A),背景噪声频谱需符合ISO 10848系列标准,以确保测量数据的真实性。测试过程中,车辆或底盘台架需安装在六自由度振动隔离平台上,以消除地面振动对测试结果的干扰,同时需在无风、恒温条件下进行,避免环境因素对传感器信号造成漂移。
数据采集系统需具备高采样频率和宽动态范围,通常采样率不低于10kHz,以捕捉高频噪音细节。传感器布置需遵循标准化布局,加速度计应安装在轴承座、齿轮箱外壳等关键振动源附近,麦克风则布置在距离声源指定距离的半球面上。数据处理时需应用加权函数和滤波算法,剔除无效频段信号,提取出与倾仰动作同步的噪音特征分量,确保测试数据具有可重复性和可追溯性。
噪音限值指标与合格判定准则
针对同步倾仰底盘总成的噪音控制,标准设定了明确的限值指标。在额定负载和规定倾仰速度下,底盘表面辐射噪声声压级不得超过特定分贝值,通常要求在中频段(500Hz-2000Hz)的A计权声压级低于65dB(A)。对于低频段噪音,需结合振动加速度级进行综合评估,确保车身骨架接收的振动能量处于舒适性阈值范围内,避免引发乘客的不适感。
合格判定不仅依据单一工况的测量结果,还需覆盖全工况范围。标准要求底盘在从0度至最大倾仰角度的整个行程中,噪音峰值不得超标,且在角度保持阶段噪音应迅速衰减至稳定值。若测试数据出现瞬时尖峰或持续性高频啸叫,即使平均值合格,也视为不合格。此外,还需进行耐久性测试后的噪音复测,确保经过规定次数的循环动作后,噪音指标未发生显著劣化,验证长期使用的声学稳定性。
优化设计与工艺控制措施
在设计和制造阶段,采用阻尼材料包裹齿轮箱和电机外壳是降低辐射噪音的有效手段。高阻尼合金或高分子复合材料能有效吸收结构振动能量,抑制共振峰值。同时,优化齿轮修形设计,引入齿廓修缘和齿向修形,可改善啮入啮出过程中的冲击,显著降低啮合噪音。对于倾仰连杆机构,采用自润滑轴承或特殊表面处理工艺,可减少摩擦系数,降低摩擦诱发的异响。
装配工艺的控制同样至关重要。在总装过程中,需实施严格的清洁度管理,防止杂质进入传动副引发点蚀或卡滞。润滑油脂的选择需符合低温启动和高温承载的双重要求,确保油膜强度,减少金属间直接接触。此外,引入自动化装配线,通过视觉检测和力矩监控,确保每个零部件的安装位置和预紧力符合设计规范,从源头上消除因人为操作差异导致的噪音隐患。