ISO9001质量体系下的模块化精密组装与螺丝紧固检查标准解析
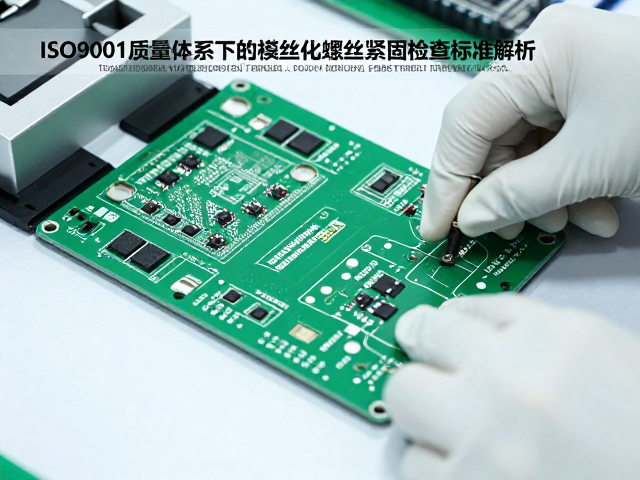
模块化精密组装的核心逻辑与工艺衔接 模块化精密组装并非简单的零件堆叠,而是基于公差匹配与功能集成的高阶制造形态。在ISO9001质量管理体系的框架下,这种组装方式强调过程控制的标准化与可追溯性。每一个模块单元在进入总装线前,必须经过严密的尺寸复核与功能预检,确保其在后续集成过程中能够无缝对接。这种去中心化的生产单元设计,不仅降低了单一环节失效对整线的影响,更为质量数据的独立采集与分析提供了物理基
模块化精密组装的核心逻辑与工艺衔接
模块化精密组装并非简单的零件堆叠,而是基于公差匹配与功能集成的高阶制造形态。在ISO9001质量管理体系的框架下,这种组装方式强调过程控制的标准化与可追溯性。每一个模块单元在进入总装线前,必须经过严密的尺寸复核与功能预检,确保其在后续集成过程中能够无缝对接。这种去中心化的生产单元设计,不仅降低了单一环节失效对整线的影响,更为质量数据的独立采集与分析提供了物理基础。
工艺衔接的稳定性直接决定了最终产品的可靠性。在精密组装场景中,连接界面的清洁度、定位销的配合精度以及导向结构的磨损情况,均被视为关键控制点。操作人员需严格遵循作业指导书中的序列要求,任何跳过预检步骤或随意调整夹具参数的行为,都会破坏既定的公差链。通过引入防错机制(Poka-Yoke),系统能够自动识别未到位的模块或错误的紧固件规格,从而在物理层面阻断缺陷产品的流入,确保组装过程的绝对受控。
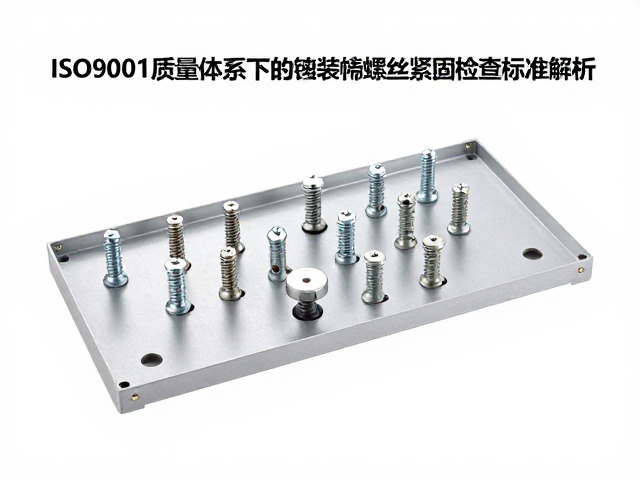
螺丝紧固的关键参数与过程监控
螺丝紧固作为精密连接的核心环节,其质量表现高度依赖于扭矩与转角的双重控制。在ISO9001体系下,紧固作业不再依赖人工经验判断,而是必须使用经过校准的电子扭矩扳手或伺服电驱工具。工具本身需建立严密的校准周期档案,确保每一次读数均具备法律效力与技术可信度。实际生产中,通常设定目标扭矩值及允许偏差范围,例如±5%的区间,任何超出该范围的紧固动作均会被系统记录并标记为异常,迫使现场人员进行即时干预。
紧固过程的监控还涉及螺纹啮合状态的实时反馈。对于高强度螺栓连接,摩擦系数的一致性至关重要,它影响着预紧力的建立效率。若润滑条件不均或螺纹存在微观损伤,即便扭矩达标,也可能因摩擦系数异常导致预紧力不足或螺栓屈服。因此,过程监控需结合工具反馈数据与定期抽检结果,分析扭矩-转角曲线的特征,识别是否存在滑牙、乱扣或涂层失效等潜在风险,从而从数据维度验证紧固质量的有效性。
检查标准的多维验证体系
检查标准在ISO9001体系中扮演着符合性判定的角色,其构建需覆盖外观、尺寸及功能表现等多个维度。外观检查聚焦于紧固件表面是否有划伤、锈蚀或标识不清,以及装配后是否有突出的螺杆或垫片错位。尺寸检查则利用三坐标测量机或专用检具,验证模块间相对位置度及紧固后的平面度。这些静态指标构成了质量判定的第一道防线,确保产品在物理形态上严格契合设计规范。
动态功能验证则是检查标准中更具技术含量的部分。在模拟工况或实际负载下,检测连接部位是否存在松动、异响或变形。对于精密设备,常采用振动测试或热循环实验来评估紧固力的长期保持能力。此外,检查标准还需明确抽样规则与检验频率,依据过程能力指数(Cpk)动态调整检验强度。当过程稳定且Cpk值高于1.33时,可适当减少抽检频次;反之,则需启动加严检验程序,确保不合格品不流出至下一工序或客户手中。
数据追溯与持续改进的闭环管理
在模块化精密组装体系中,数据追溯是满足ISO9001第8.5.2条款标识与可追溯性要求的关键手段。每一颗关键螺丝的紧固数据,包括时间戳、操作人员、设备编号、实测扭矩值等,均需自动上传至制造执行系统(MES)。通过二维码或RFID技术,这些数据与具体模块的唯一身份标识绑定,形成严密的数字档案。一旦后续环节发现质量问题,可通过数据反向追踪,精准定位问题源头,分析是来料波动、工具漂移还是人为操作失误,从而大幅缩短异常处理周期。
基于真实数据的持续改进是质量体系保持活力的核心。定期对紧固数据进行统计分析,识别趋势性偏差或突发性异常。例如,通过控制图监测扭矩均值的变化,若发现轻微但持续的漂移,即便未超出差限,也提示需对刀具磨损或材料特性进行预防性维护。这种由数据驱动的决策模式,取代了传统的经验式调整,使质量控制从被动的“事后检验”转向主动的“事前预防”与“事中控制”,确保持续提升组装过程的稳健性与产品的一致性。