高温高压一体塑形PS座盆主体工艺解析
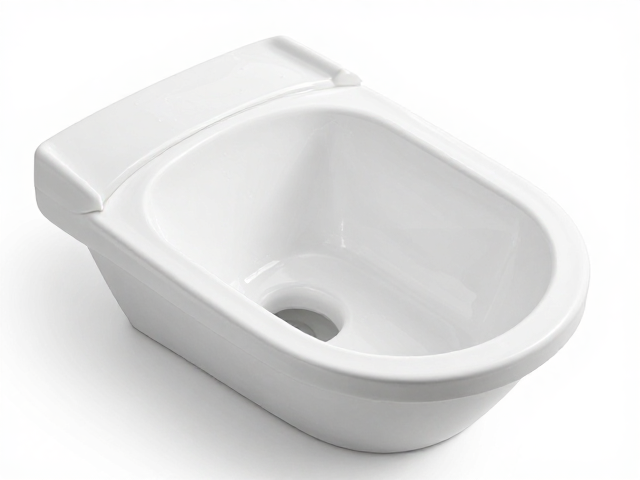
PS材料特性与高温高压环境适应性分析 聚苯乙烯(PS)作为一种通用热塑性树脂,其分子结构中的苯环赋予了材料较高的刚性和透明度,但在面对高温高压注塑成型时,传统的PS材料容易因热降解或内应力集中出现变形、银纹甚至破裂。为了克服这一物理局限,现代工艺通常采用经过特殊改性的工程级PS材料,或者通过共聚技术提升其耐热性与机械强度,使其能够承受成型过程中高达120-150摄氏度的模具温度以及数百兆帕的注射
PS材料特性与高温高压环境适应性分析
聚苯乙烯(PS)作为一种通用热塑性树脂,其分子结构中的苯环赋予了材料较高的刚性和透明度,但在面对高温高压注塑成型时,传统的PS材料容易因热降解或内应力集中出现变形、银纹甚至破裂。为了克服这一物理局限,现代工艺通常采用经过特殊改性的工程级PS材料,或者通过共聚技术提升其耐热性与机械强度,使其能够承受成型过程中高达120-150摄氏度的模具温度以及数百兆帕的注射压力。这种材料层面的改良是确保座盆主体在后续使用环境中保持尺寸稳定性和结构完整性的基础,避免了因材料自身性能不足导致的早期失效。
在高温高压的成型条件下,PS材料的熔体流动行为会发生显著变化,其粘度对温度和剪切速率极为敏感。工艺控制的核心在于精确管理熔体在流道系统中的温度梯度,防止局部过热导致分子链断裂,同时避免温度过低造成流动阻力过大。通过优化材料配方,使树脂在熔融状态下保持良好的流动性,能够更完整地填充复杂的双层或多层座盆模具型腔。这种对材料流变特性的精准把控,直接决定了成品表面的光洁度以及内部结构的致密性,为后续的一体成型奠定了物质基础。
一体成型模具设计与流道平衡逻辑
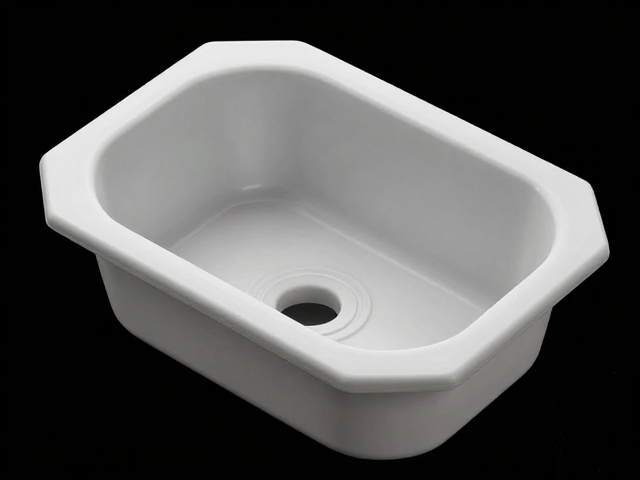
PS座盆主体的一体成型对模具的精密程度提出了极高要求,模具型腔的设计必须严格匹配产品的几何特征与收缩率。由于PS材料的收缩率相对较小且稳定,模具加工精度通常需控制在微米级别,以确保座盆主体的壁厚均匀,避免因壁厚差异导致冷却过程中产生翘曲或凹陷。模具的排气系统设计至关重要,高温高压下树脂快速注入会产生大量气体,若排气不畅,会在产品表面形成气泡、烧焦或填充不足等缺陷。因此,模具通常设置精密的排气槽或利用分型面自然排气,确保气体能顺利排出,维持熔体填充的连续性。
流道系统的平衡设计是保证多腔或复杂结构座盆成型质量的关键。通过模拟分析软件对熔体在流道中的流动路径、压力损失及填充时间进行计算,工程师可以设计出等时间、等压力的平衡流道。这种设计确保了熔体同时到达型腔的各个角落,避免了因填充不均导致的内应力分布不均。在高压注射过程中,均匀的填充压力有助于减少产品内部的残余应力,从而提高座盆主体的抗冲击性能和长期使用的耐久性。模具温度控制系统的精准介入,进一步稳定了成型周期,提升了产品的一致性。
工艺参数调控与成型过程稳定性
高温高压注塑过程中的温度控制分为料筒温度、喷嘴温度和模具温度三个关键区域。料筒温度需根据PS材料的熔融特性设置阶梯式升温,确保树脂充分塑化且无降解;模具温度则直接影响产品的结晶度和表面质量,通常维持在60-90摄氏度之间,以平衡冷却速率和脱模质量。高压注射阶段,注射速度和保压压力需经过精细调试,高速注射有助于熔体快速填充薄壁区域,而合理的保压压力则能补偿材料冷却收缩,防止产品尺寸偏小或表面缩痕。这些参数的动态调整需结合实时监测数据,确保每一模次的成型过程处于最佳窗口内。
压力与速度的耦合控制是提升PS座盆主体力学性能的重要手段。在填充阶段,采用多级注射速度控制,先慢后快再慢,可以有效减少熔接痕并改善表面外观;在保压阶段,适当的压力保持能够压实熔体,提高产品密度和强度。此外,冷却时间的设定需基于热传导模型,确保产品充分固化定型,避免脱模后因余热导致变形。通过自动化控制系统实时监测注射压力曲线和位置,一旦发现异常波动即可及时调整,从而保证大批量生产中的产品质量稳定性,减少废品率。
后处理工艺与表面质量提升
成型脱模后的PS座盆主体虽已具备基本形状,但表面可能残留细微的流痕或应力纹,需经过特定的后处理工序以提升最终品质。常见的后处理包括自然时效处理,即将产品放置在恒温恒湿环境中静置一定时间,以释放内部残余应力,防止后续使用中因应力释放导致的开裂或变形。对于高外观要求的产品,还可能涉及超声波清洗或蒸汽抛光等表面处理,去除表面油污并增加光泽度,使座盆主体呈现出均匀、细腻的视觉效果。这些步骤虽不改变主体结构,却是提升产品感官品质和长期稳定性的必要环节。
尺寸精度的最终验证依赖于严密的检测流程,确保座盆主体符合设计规范。使用三坐标测量机对关键配合部位、壁厚分布进行精确测量,数据需控制在公差范围内。同时,通过水压测试或结构强度测试,验证座盆主体在极端工况下的安全性。这些检测数据不仅用于判定单批次产品的合格与否,还会反馈至前端工艺环节,用于微调模具参数或注塑工艺,形成闭环的质量控制体系。通过持续的数据分析与工艺迭代,PS座盆主体的成型工艺得以不断优化,实现更高的精度与更优的性能表现。