底盘骨架防松紧固螺丝套件,锁紧防松技术详解与选型指南
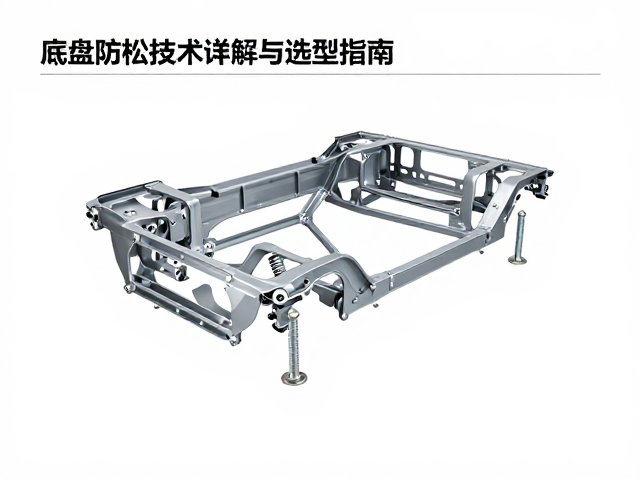
底盘骨架防松机理与失效场景分析 底盘骨架作为车辆承载的核心部件,长期承受来自路面冲击、车身扭转以及发动机振动等多维度的交变载荷。在这种高频动态应力作用下,传统螺纹连接的预紧力会逐渐衰减,导致螺丝松动甚至脱落。一旦关键连接点失效,不仅会影响车辆的操控稳定性,更可能引发严重的安全事故。因此,深入理解防松机理,是从物理层面解决底盘紧固问题的基础。 常见的防松失效模式主要包括横向滑移、轴向窜动以及螺纹牙
底盘骨架防松机理与失效场景分析
底盘骨架作为车辆承载的核心部件,长期承受来自路面冲击、车身扭转以及发动机振动等多维度的交变载荷。在这种高频动态应力作用下,传统螺纹连接的预紧力会逐渐衰减,导致螺丝松动甚至脱落。一旦关键连接点失效,不仅会影响车辆的操控稳定性,更可能引发严重的安全事故。因此,深入理解防松机理,是从物理层面解决底盘紧固问题的基础。
常见的防松失效模式主要包括横向滑移、轴向窜动以及螺纹牙面的磨损。横向滑移通常发生在螺栓头或螺母与被连接件之间,当切向载荷超过摩擦阻力时,连接副发生相对位移;轴向窜动则多由冲击载荷导致螺栓杆件弹性伸长后无法完全恢复,造成预紧力下降。针对这两种主要失效路径,锁紧技术的核心在于维持或增强螺纹副间的自锁能力,防止因外力干扰导致的相对运动。
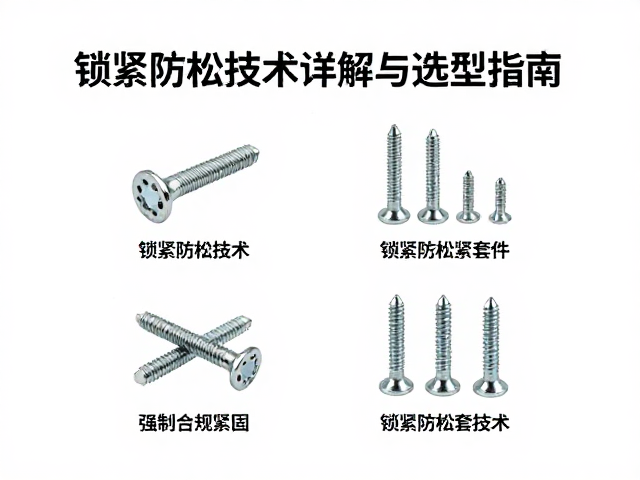
主流锁紧防松技术原理与特性
机械锁紧技术通过物理结构限制螺纹副的相对运动,代表形式包括齿形锁紧垫圈、楔形锁紧垫圈以及双螺母结构。齿形锁紧垫圈利用其内齿和外齿分别嵌入被连接件和螺母/螺栓头表面,形成周向止动,有效抵抗横向剪切力。这种结构在承受剧烈振动时能保持极高的稳定性,且拆卸后若齿形未损坏,仍可重复使用,具有较高的可靠性。
摩擦锁紧技术则依赖于改变螺纹副间的摩擦特性,典型应用如尼龙嵌件锁紧螺母和全金属齿形螺母。尼龙嵌件通过塑料环与螺栓螺纹的内嵌配合,产生持续的径向抱紧力,从而增加摩擦系数。全金属齿形螺母则通过精密加工的齿形结构,在拧紧过程中嵌入螺纹牙型,形成多点接触。这两类技术在常规工况下表现优异,但在极端高温或强腐蚀环境下,其材料特性可能会影响长期性能。
关键技术参数与选型逻辑
在选型过程中,螺纹规格与强度等级是首要考量因素。底盘骨架常用M10至M24规格的螺栓,强度等级多为8.8级或10.9级高强度钢。选型时需确保紧固件的屈服强度高于最大工作载荷产生的应力,同时考虑螺纹公差等级,通常6H或7H级配合能平衡装配便利性与锁紧效果。过紧的配合可能导致螺纹咬死,过松则无法提供足够的预紧力。
预紧力控制与表面处理工艺直接影响防松效果。正确的预紧力应使螺栓处于弹性变形范围内,通常通过扭矩扳手或转角法进行控制。表面处理方面,镀锌、达克罗或磷化处理不仅能提升耐腐蚀性,部分涂层还能提供特定的摩擦系数,影响扭矩-预紧力曲线。例如,达克罗涂层具有优异的耐盐雾性能,适用于潮湿多雨的地区,但其摩擦系数较稳定,需重新计算拧紧扭矩以确保预紧力达标。
装配工艺规范与质量控制
装配过程中的清洁度是决定防松效果的关键细节。螺纹表面若残留油污、灰尘或氧化皮,会显著改变摩擦系数,导致实际预紧力偏离设计值。装配前需确保螺纹孔及螺栓表面无异物,对于关键部位,建议采用超声波清洗或专用清洁剂处理。此外,螺纹损伤检查不可忽视,轻微的磕碰或毛刺都会降低接触面积,削弱锁紧性能。
拧紧工艺的执行必须严格遵循标准化作业程序。对于高强度螺栓,通常推荐采用扭矩-转角法进行最终紧固,该方法能更准确地反映螺栓的伸长率,确保预紧力的一致性。在批量生产中,需定期对拧紧设备进行校准,并记录关键节点的拧紧数据。对于无法直接监测预紧力的部位,可引入视觉检测或激光扫描技术,验证螺母或螺栓头的最终位置,确保无漏拧或假紧现象。