防夹手结构工艺详解,高强度螺栓紧固与防指纹涂层安装指南
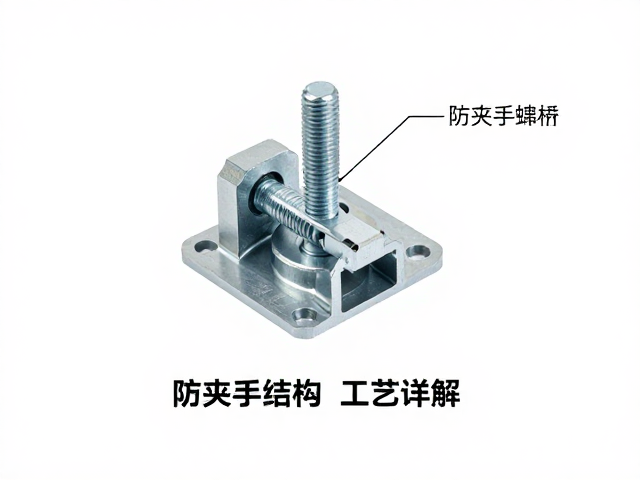
防夹手结构的核心设计逻辑与安全机制 防夹手结构的设计初衷在于通过机械限位与物理阻隔,降低人体肢体在设备运动过程中因意外卷入或挤压而受到的伤害风险。在工业设备与自动化产线的实际应用中,常见的防夹手结构主要依赖于间隙控制、光幕感应以及机械挡板的组合应用。例如,在自动化包装机的折页工位,通常设置有固定的导向板与活动部件之间的最小安全间距,该间距需严格遵循机械安全标准,确保手指无法深入至危险区域。这种被
防夹手结构的核心设计逻辑与安全机制
防夹手结构的设计初衷在于通过机械限位与物理阻隔,降低人体肢体在设备运动过程中因意外卷入或挤压而受到的伤害风险。在工业设备与自动化产线的实际应用中,常见的防夹手结构主要依赖于间隙控制、光幕感应以及机械挡板的组合应用。例如,在自动化包装机的折页工位,通常设置有固定的导向板与活动部件之间的最小安全间距,该间距需严格遵循机械安全标准,确保手指无法深入至危险区域。这种被动式防护不依赖复杂的电路逻辑,而是通过精密的机械加工公差来实现物理上的隔离,从而在源头上消除夹伤隐患。
除了静态的间隙设计,动态的防夹手结构常结合传感器的反馈机制。当设备运行中检测到异物侵入预设的安全边界时,控制系统会立即切断动力源或触发反向运动。这种主动防护机制要求结构件具备极高的响应速度,同时结构本身需具备足够的刚性,以应对紧急制动时产生的惯性冲击。在实际工程验证中,设计师需对运动轨迹进行严密的包络分析,确保在任何可能的故障模式下,人体可接触部分与危险运动部件之间始终保留有效的缓冲距离或隔离屏障,从而构建起严密的物理安全防线。
高强度螺栓的紧固工艺与扭矩控制标准
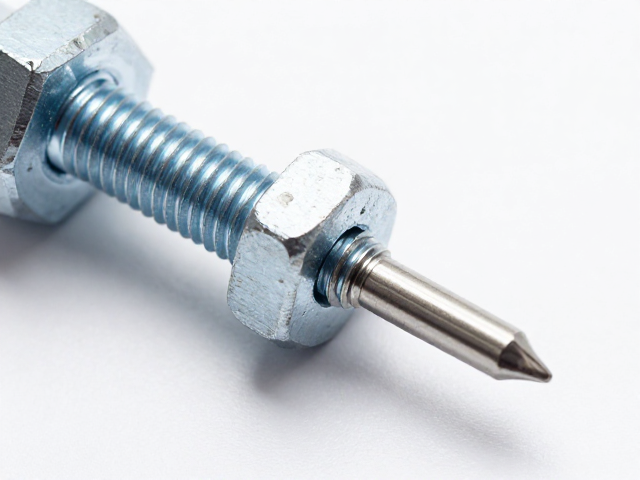
高强度螺栓在机械结构中承担着连接与固定的关键职能,其紧固质量直接决定了设备的结构强度与长期运行的稳定性。在防夹手结构中,关键受力部件如防护挡板、导向支架等,必须通过高强度螺栓进行可靠连接,以防止因松动导致防护失效。根据国家标准GB/T 3098.1,8.8级及以上的高强度螺栓在紧固时需遵循严密的扭矩控制流程。实际操作中,通常采用扭矩扳手进行紧固,并需根据螺栓规格、材质等级以及表面处理情况(如镀锌、发黑)确定精确的预紧力矩值,以确保螺栓达到规定的屈服强度区间。
紧固过程中,螺纹配合面的清洁度与润滑状态会显著影响摩擦系数,进而影响最终的预紧力分布。若螺纹存在油污或杂质,可能导致局部摩擦系数降低,使得施加相同的扭矩下,螺栓实际预紧力过大,引发螺纹滑丝或螺栓断裂;反之,若摩擦系数过大,则预紧力不足,连接副易在振动环境中松动。因此,工艺规范要求在安装前对螺栓及螺母配合面进行彻底清洁,并在必要时涂抹指定的二硫化钼或专用润滑剂。对于关键连接点,通常采用“初拧-终拧”的两步法,先施加50%-70%的目标扭矩进行初步定位,待所有螺栓就位后,按对角顺序施加剩余扭矩,以消除装配应力集中,确保连接界面的均匀受力。
防指纹涂层的表面处理与安装规范
防指纹涂层(Anti-Fingerprint, AFP)主要用于提升金属表面的美观度与易清洁性,其核心原理是在基材表面形成一层超薄且疏油的纳米级有机薄膜,减少油脂残留并降低表面粘附力。在防夹手结构的外露部件中,应用防指纹涂层不仅能保持设备外观的洁净,还能在一定程度上降低因手部汗渍导致的摩擦系数变化,从而优化操作手感。涂层的安装通常采用浸涂、喷涂或擦拭工艺,需严格控制涂层的厚度与固化条件。过厚的涂层可能导致耐磨性下降,过薄则无法形成完整的疏油层,因此工艺参数需根据基材材质(如不锈钢、铝合金)进行针对性调整。
在安装防指纹涂层的部件时,环境控制至关重要。施工环境应保持无尘、恒温恒湿,避免灰尘颗粒嵌入涂层表面形成瑕疵。对于经过机械加工的防夹手结构件,在涂覆前需经过严格的除油、清洗及干燥处理,确保基材表面无任何残留油脂或水分,否则会影响涂层与基材的附着力,导致后期出现剥落或起泡现象。此外,防指纹涂层属于功能性表面处理,并非永久性保护层,随着使用过程中的摩擦与化学接触,涂层性能会逐渐衰减。因此,在安装指南中需明确维护周期,建议使用中性清洁剂定期擦拭,避免使用强酸强碱或含酒精溶剂,以延长涂层的有效使用寿命,确保持续发挥其防护与美观功能。