高温高压一体塑形扶手外壳热压工艺解析
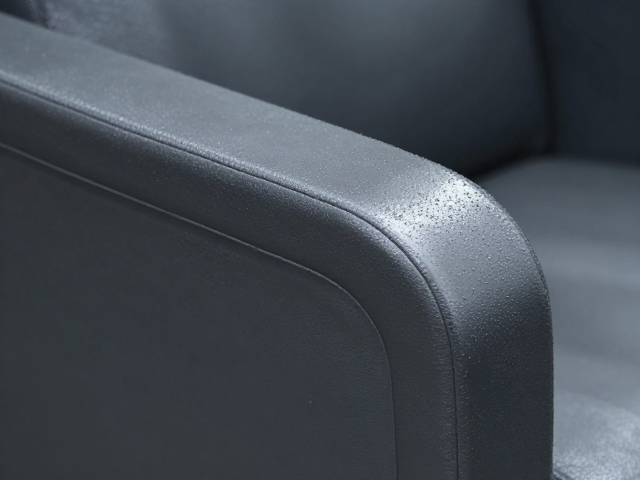
热压成型在一体化扶手外壳制造中的核心作用 高温高压一体塑形技术通过模具与加热系统的协同作用,直接改变高分子材料或复合材料的分子结构,使其在受压状态下完成定型。对于汽车内饰或高端家具中的扶手外壳而言,这种工艺能够消除传统拼接带来的缝隙与异响,显著提升整体结构的刚性与外观的连贯性。模具腔体内的温度通常需达到材料玻璃化转变温度以上,使材料充分软化,随后施加数吨至数十吨的压力,迫使材料完全贴合模具型面,
热压成型在一体化扶手外壳制造中的核心作用
高温高压一体塑形技术通过模具与加热系统的协同作用,直接改变高分子材料或复合材料的分子结构,使其在受压状态下完成定型。对于汽车内饰或高端家具中的扶手外壳而言,这种工艺能够消除传统拼接带来的缝隙与异响,显著提升整体结构的刚性与外观的连贯性。模具腔体内的温度通常需达到材料玻璃化转变温度以上,使材料充分软化,随后施加数吨至数十吨的压力,迫使材料完全贴合模具型面,冷却后即可得到高精度的成品。
该工艺特别适用于PC(聚碳酸酯)、ABS(丙烯腈-丁二烯-苯乙烯共聚物)以及经过表面处理的皮革或超纤材料。在一体成型过程中,材料的流动性控制至关重要,过高的温度可能导致材料降解或产生气泡,而压力不足则会造成缺料或细节填充不实。通过精确调控升温曲线和保压时间,可以有效减少内应力残留,防止产品在后续使用环境中因环境变化出现翘曲或变形现象,从而满足严苛的尺寸公差要求。
关键工艺参数对成型质量的影响机制
温度场的均匀分布是决定外壳表面质量的首要因素。在热压过程中,模具表面的温度偏差需控制在±2℃以内,以避免因局部温差导致的光影不均或硬度差异。加热元件通常嵌入模具内部,通过PID温控系统实时监测并调节油温或电热丝功率,确保模具各区域达到设定的工艺温度。对于多层复合材料的扶手外壳,还需考虑不同材料层的热膨胀系数匹配,防止因受热不均产生分层或剥离。
压力曲线的设计需遵循先低压排气、再高压成型、保压定型的逻辑。初始低压阶段旨在排出模具内的空气及材料挥发物,防止气泡生成;随后迅速提升至设定高压,使材料紧密贴合模具细微纹理;保压阶段则用于抵消材料冷却收缩带来的体积变化。压力值通常根据材料厚度、型腔深度及材料特性设定,例如PC材料在120℃-140℃环境下,成型压力多在30-80MPa之间。精确的压力控制能确保外壳表面无流痕、无熔接痕,保持优异的视觉效果。
模具设计与材料选择的协同优化
模具的型腔设计需充分考虑材料的收缩率及脱模斜度。不同高分子材料的收缩行为存在显著差异,例如ABS的收缩率通常在0.4%-0.7%,而PC约为0.6%-0.8%。模具设计师需依据材料供应商提供的数据,精确计算型腔尺寸,并在模具表面预留必要的排气槽,以应对高温高压下材料内部气体的排出。此外,模具表面的纹理处理(如皮纹、拉丝、镜面)需在热压过程中清晰复刻,因此模具钢材需具备良好的耐磨性与抛光性能,以保证长期生产下的表面一致性。
材料的选择直接决定了扶手外壳的最终性能与加工窗口。高强度工程塑料需兼顾耐热性与冲击强度,而包覆皮革或织物则需具备良好的耐热压性能,避免在高温下发生硬化、变色或释放异味。部分高端应用中,会采用金属骨架与塑料外壳的二次注塑或粘接工艺,此时需重点解决不同材料间的界面结合力问题。通过选择具有特殊粘接层的材料或优化表面预处理工艺,可确保一体成型后的外壳在长期振动环境下保持结构稳定,无松动或脱落风险。
缺陷分析与过程控制策略
常见的成型缺陷包括翘曲变形、表面缩痕、熔接痕及气泡等。翘曲多由冷却不均或内应力释放导致,可通过优化模具冷却水道布局、延长冷却时间或调整保压压力进行改善。表面缩痕通常出现在壁厚较厚或加强筋附近,可通过降低注射/成型压力、提高材料流动性或优化浇口位置来缓解。熔接痕则是两股材料流前锋相遇时未完全融合所致,需提高模具温度、材料温度或优化流道设计,以增强材料间的分子链扩散与结合。
建立全过程的质量监控体系是降低不良率的关键。在生产过程中,需定期检测模具温度、压力传感器数据及冷却时间,确保工艺参数处于设定窗口内。首件检验需重点检查尺寸精度、外观纹理及装配干涉情况,利用三坐标测量机验证关键配合面的位置度。此外,通过对每批次原材料进行热稳定性测试,确保材料性能一致,避免因原料波动导致的质量不稳定。通过数据记录与追溯,可快速定位异常原因,及时调整工艺,维持生产过程的稳定性与产品的一致性。